

Un presse-étoupe M20 possède un filetage métrique d’entrée dans le boîtier, de diamètre nominal 20 mm. La désignation complète M20 × 1.5 ajoute un pas de filetage de 1,5 mm. Je vérifie séparément l’ajustement côté boîtier et la plage de câbles : le nombre 20 décrit le filetage d’entrée, et non une ouverture de câble de 20 mm.
Pour choisir, examinez ensemble trois groupes de dimensions : le filetage qui entre dans le boîtier, la longueur disponible à travers le panneau et le diamètre de câble accepté par le joint. Deux presse-étoupes ayant la même entrée M20 peuvent différer sur l’une ou l’autre des deux autres dimensions.
À retenir
- M20 désigne le diamètre nominal du filetage métrique d’entrée.
- Indiquez sur le dessin le pas numérique et la norme d’interface ; M20 × 1.5 précise explicitement le pas.
- Utilisez la plage de câbles de la variante du presse-étoupe pour faire correspondre tout l’intervalle de diamètre extérieur du câble fini.
- Vérifiez séparément une entrée taraudée et un trou de passage avec contre-écrou, car ce sont deux montages différents.
- Tenez compte du panneau, des rondelles et de l’engagement requis dans la longueur utile du filetage mâle.
Décrypter la désignation d’un presse-étoupe M20
Le diamètre nominal est la taille utilisée pour désigner le filetage. Pour M20, il vaut 20 mm. Le pas est la distance axiale entre des points correspondants de filets adjacents. Le chiffre 1.5 dans M20 × 1.5 signifie que le pas est de 1,5 mm ; il ne désigne ni une épaisseur de paroi, ni une taille de câble, ni une marge de serrage.
Le champ d’application d’IEC 62444:2010 couvre les presse-étoupes complets à filetage d’entrée métrique selon IEC 60423. IEC 60423:2007 couvre les dimensions des filetages de conduits et de leurs raccords. Je consigne ensemble la désignation complète de l’entrée M20 × 1.5 et sa norme d’interface, afin que le trou récepteur, le contre-écrou et le presse-étoupe soient spécifiés dans le même système.
| Marquage ou dimension | Ce qu’il décrit | Utilisation que j’en fais |
|---|---|---|
| M20 | Diamètre nominal du filetage métrique d’entrée : 20 mm | Déterminer la famille de tailles côté boîtier. |
| × 1.5 | Pas du filetage : 1,5 mm | Faire correspondre le filetage associé et déterminer le déplacement axial idéal. |
| Longueur utile du filetage mâle | Étendue axiale de filetage utile disponible à partir du repère de montage défini | Vérifier l’empilement de la paroi et des accessoires. |
| Plage de câbles | Diamètres extérieurs de câble fini acceptés pour cette variante | Faire correspondre le câble à l’emplacement prévu du joint. |
| Taille de clé | Largeur entre les méplats spécifiés pour la clé | Prévoir l’accès à l’outil et l’espacement entre les entrées. |
C’est pourquoi je conserve la désignation complète dans les commandes de remplacement. « M20 » est une abréviation utile dans un système de dessin défini, mais le pas et les détails d’interface doivent accompagner la pièce lorsque les équipes ou les fournisseurs changent. Le guide des filetages métriques, PG et NPT explique les différences entre ces familles.
L’enquête de l’AAIB britannique, page imprimée 163, donne un exemple pratique tiré du montage d’un filtre à huile. Elle distingue M20 × 1.5 d’un filetage 3/4 × 16 dont le pas est proche mais le diamètre différent. Le filtre incompatible pouvait être serré malgré son engagement réduit. Pour une entrée de câble, la même leçon d’ajustement s’applique : un amorçage partiel ou une impression de serrage ne remplace pas une correspondance avec la désignation complète du filetage.
Pourquoi une mesure au pied à coulisse ne représente qu’une partie du contrôle du filetage
Le diamètre majeur est le diamètre mesuré au-dessus des crêtes du filetage extérieur. Un filetage M20 fini peut mesurer moins que les 20 mm nominaux, car les limites de filetage applicables définissent sa taille réelle. Comparez la dimension mesurée aux limites du dessin, et non à 20.000 mm comme valeur d’acceptation universelle.
Le diamètre sur flancs décrit un cylindre de référence intermédiaire passant par le profil du filet. Il détermine l’ajustement entre les flancs. L’étude du NIST sur la mesure des calibres filetés définit le cylindre du diamètre sur flancs comme repère de référence et examine l’incertitude de sa mesure. Une mesure sur les crêtes et un contrôle au peigne à filets ne couvrent donc qu’une partie de la tâche d’inspection.
J’utilise un peigne à filets pour repérer le pas probable, puis je vérifie les dimensions et calibres requis pour l’interface. Les limites d’ajustement des filetages mâle et femelle, l’état du revêtement et la longueur utile doivent être examinés sur le même dessin. Si une pièce se bloque trop tôt ou bascule dans l’entrée, examinez les filetages en regard avant d’utiliser une clé.
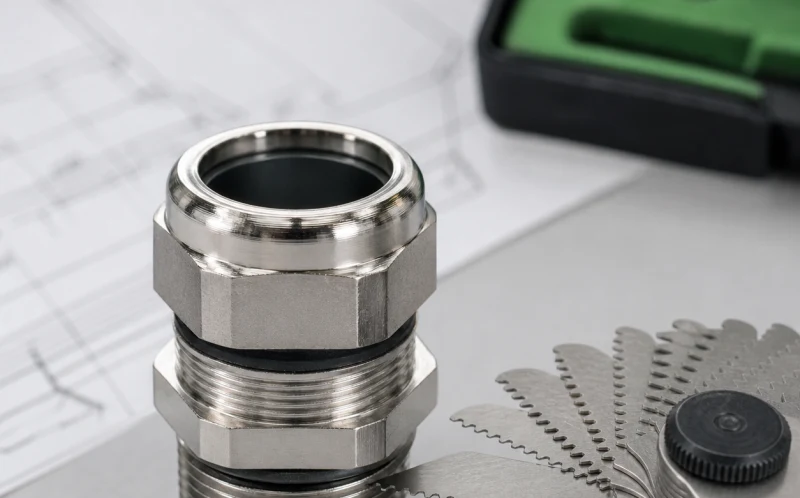
Un jeu de lames de mesure du pas des filets est posé à côté du composant d’entrée métallique. Faire correspondre une lame au filet aide à identifier le pas ; le dessin et les calibres spécifiés définissent le contrôle complet de l’ajustement.
Exemple résolu : pas et déplacement axial libre
Pour un filetage à un seul départ, un tour complet produit un déplacement axial idéal égal à son pas. Supposez que deux pièces M20 × 1.5 correspondantes disposent d’un déplacement axial libre de 3,75 mm avant le contact suivant. Le nombre idéal de tours est :
Ici, représente le déplacement libre supposé en millimètres et le pas en millimètres par tour. Deux tours et demi correspondent à 900°. Il s’agit d’un exemple géométrique avec des filetages correspondants qui se déplacent librement. Une fois le joint ou l’épaulement en contact, appliquez les instructions de serrage du produit ; le calcul du déplacement ne détermine pas sa compression finale.
Le guide M20 versus M20 × 1.5 explique plus en détail l’identification du pas et les filetages incompatibles. Dans cette décomposition des spécifications, j’utilise le calcul du pas pour comprendre le mouvement et le distingue des contrôles de résistance et d’étanchéité.
Tenir compte du filetage utile et de l’empilement du panneau
Le filetage utile est la portion à profil complet disponible pour l’engagement prévu avec la pièce en regard. Les chanfreins et la sortie de filet comportent un filetage incomplet ; la distance visible entre l’épaulement et l’extrémité peut donc surestimer la longueur utilisable par le contre-écrou ou le bossage taraudé. Repérez sur le dessin le plan de référence de montage et les limites du filet complet avant de calculer l’empilement.
Dans un montage avec trou de passage, le panneau et toute rondelle située entre la référence de montage du presse-étoupe et le contre-écrou occupent un espace axial. Le reste du filetage à profil complet doit satisfaire l’engagement spécifié du contre-écrou. Pour une entrée taraudée, vérifiez également la profondeur du filetage femelle, le dégagement de l’épaulement et le fond éventuel d’un trou borgne.
Je mesure la saillie axiale depuis la face de référence du dessin jusqu’à l’extrémité du filetage, en soutenant le corps et en alignant l’outil sur l’axe du filet. Je relève séparément la sortie de filet et le chanfrein d’extrémité. Un filetage visiblement long peut malgré tout laisser trop peu de filet complet après l’ajout d’une paroi épaisse ou d’une entrée en retrait.

Exemple résolu : même taille de filetage, montage différent
Supposez qu’un panneau fasse 5,0 mm d’épaisseur et que la rondelle frontale spécifiée occupe 1,0 mm une fois montée. L’assemblage hypothétique exige 4,0 mm d’engagement du contre-écrou sur un filet complet. La portée utile minimale est :
Dans cet exemple simplifié, les portées utiles indiquées tiennent déjà compte des chanfreins et de la sortie de filet, et la zone requise pour le contre-écrou comporte un filet complet. Une portée utile de 9,5 mm laisse 3,5 mm après le panneau et la rondelle, soit 0,5 mm de moins que l’exigence supposée. Une portée de 12,0 mm laisse 6,0 mm, soit 2,0 mm de plus que cette exigence.
Les deux pièces peuvent être en M20 × 1.5. La portée utile plus longue résout le problème d’empilement indiqué ; il n’est pas nécessaire de modifier le diamètre nominal du filetage si les autres contrôles d’ajustement et de performance sont satisfaits. Les dessins réels du presse-étoupe et de l’accessoire définissent l’engagement requis : les 4,0 mm sont une valeur d’entrée pour cet exemple, et non une règle générale pour M20.
Choisir la géométrie de l’entrée réceptrice
Une entrée taraudée comporte le filetage femelle qui s’accouple avec le presse-étoupe. Faites correspondre la famille, le diamètre nominal, le pas et l’ajustement, puis vérifiez la profondeur utile et l’amorce du filet. Pour une entrée borgne, laissez le dégagement d’extrémité spécifié afin que le presse-étoupe atteigne son siège de joint avant de venir en butée. Examinez la portée de l’épaulement et utilisez le joint de face ou le produit d’étanchéité pour filet prévu.
Un trou de passage est une ouverture non taraudée que traverse l’entrée mâle. Un contre-écrou retient le presse-étoupe de l’autre côté. Son diamètre et sa tolérance doivent laisser passer l’entrée tout en préservant la portée d’étanchéité et le support d’accessoire spécifiés. Je relève ces valeurs sur les dessins du presse-étoupe et du boîtier. Une désignation de filetage nominal de 20 mm ne constitue pas, à elle seule, une instruction de perçage.
Un adaptateur ou un réducteur relie deux interfaces définies. Consignez le filetage, le pas et la forme mâle ou femelle de chaque côté, puis ajoutez sa longueur à l’empilement. Vérifiez aussi la nouvelle surface d’étanchéité et l’accès à l’outil. Le guide de sélection du trou d’entrée décrit les détails de l’ouverture réceptrice.
Pour une entrée avec trou de passage, je fais un montage à blanc du corps, de la rondelle frontale, du panneau et du contre-écrou dans l’ordre prévu. Laissez le contre-écrou desserré pendant le contrôle d’ajustement et soutenez le câble séparément. Avant le serrage final, vérifiez l’accès à la clé des deux côtés, la présence d’obstacles à proximité et la longueur de filetage utile suffisante.

Faire correspondre la plage de câbles à la variante M20 choisie
La plage d’étanchéité du câble est l’intervalle de diamètres extérieurs du câble fini accepté par une variante précise du presse-étoupe et son assemblage. Commencez par les diamètres extérieurs minimal et maximal du câble, tolérance de fabrication comprise. Les deux extrémités de cet intervalle doivent se situer dans la plage déclarée par le presse-étoupe.
Je vérifie ensuite la surface sous le joint. La conception peut nécessiter une gaine ronde continue, tandis que les nervures, l’ovalisation, l’armure, la tresse ou une transition de gaine modifient le contact. Pour les constructions blindées ou armées, comparez le diamètre de chaque contact, bride et joint supplémentaire au dessin de coupe. Le guide sur la compression simple et double explique ces interfaces distinctes.
Poursuivez l’exemple hypothétique de panneau avec un câble dont le diamètre extérieur est de 10,0–10,6 mm. Supposez que les trois candidats ci-dessous possèdent tous la bonne interface M20 × 1.5, la même rondelle frontale spécifiée de 1,0 mm une fois montée, et une construction compatible à gaine ronde. Le panneau de 5,0 mm et l’exigence d’engagement de 4,0 mm restent inchangés.
| Variante M20 hypothétique | Plage de câbles | Portée utile | Ajustement du câble à 10,0–10,6 mm | Filetage complet restant après l’empilement panneau/rondelle de 6,0 mm | Décision dimensionnelle |
|---|---|---|---|---|---|
| A | 6,0–12,0 mm | 9,5 mm | Dans la plage | 3,5 mm ; manque 0,5 mm | Choisir une portée utile plus longue. |
| B | 10,5–14,0 mm | 12,0 mm | Le minimum de 10,0 mm est inférieur à la plage | 6,0 mm ; satisfait l’exigence supposée de 4,0 mm | Choisir une variante adaptée à la plage du câble. |
| C | 6,0–12,0 mm | 12,0 mm | Dans la plage | 6,0 mm ; satisfait l’exigence supposée de 4,0 mm | Satisfait les deux contrôles dimensionnels. |
J’ai constaté que C est le seul candidat de cette comparaison hypothétique qui convient à la fois au câble et à l’empilement de montage. A convient au câble, mais sa portée est trop courte ; B traverse le panneau, mais ne couvre pas une partie de la tolérance du câble. Un choix fondé uniquement sur la désignation M20 commune masquerait les deux modes de défaillance.
Je retiendrais C pour les vérifications liées à l’application : matériaux du corps et du joint, compatibilité de la gaine, retenue, environnement et méthode de montage requise. Le tableau permet un choix dimensionnel ; les performances déclarées du produit doivent encore convenir aux conditions de service.
Transformer la désignation en spécification complète
Une spécification M20 utile associe les détails de l’entrée à la variante exacte du presse-étoupe et au câble prévu. Les champs suivants permettent au concepteur du boîtier, à l’installateur et à l’acheteur de travailler à partir du même assemblage :
- Référence complète du presse-étoupe et révision actuelle du dessin.
- Désignation de l’entrée M20 × 1.5, norme d’interface et limites d’ajustement applicables.
- Portée utile du filetage mâle et engagement requis, avec identification des faces de référence.
- Détails de l’entrée taraudée ou diamètre et tolérance du trou de passage.
- Épaisseur du panneau, portée d’étanchéité, rondelle, contre-écrou et tout adaptateur ou patte de mise à la terre.
- Désignation du câble, intervalle complet de diamètre extérieur, profil de gaine et chaque interface supplémentaire de blindage ou d’armure.
- Matériaux du corps et du joint, performances requises, méthode de serrage et dégagement d’accès.
La protection contre les pénétrations décrit la protection des enveloppes classée selon le code IP. Le champ d’application d’IEC 60529 porte sur ce classement de l’enveloppe. Pour une entrée de presse-étoupe, choisissez le câble et les accessoires spécifiés, préparez la portée d’étanchéité et respectez les conditions de montage associées au niveau de protection requis.
Je considère le matériau, la température, la corrosion, la retenue, la CEM et les exigences pour atmosphères explosives comme des choix liés à l’application, au même titre que les dimensions. Une même entrée M20 peut être commune à des produits conçus pour des conditions de service très différentes. Consultez les données produit et les conditions d’approbation pertinentes pour la construction choisie, puis vérifiez que le montage laisse assez de place au corps, aux clés et à la courbure du câble.
Utilisez le Glossaire des entrées de câbles lorsqu’un document emploie de façon incohérente les termes filetage d’entrée, plage d’étanchéité, plage de serrage ou contre-écrou. Si l’exposition comprend une inondation ou une accumulation d’eau, le guide d’entrée pour conditions météorologiques extrêmes traite cette évaluation distincte des conditions de service.
Conclusion
Pour moi, M20 indique la taille nominale du filetage métrique d’entrée dans le boîtier. Je conserve le pas et la norme d’interface associés à cette désignation, puis je vérifie la longueur utile à travers le panneau et la plage de câbles de la variante exacte du presse-étoupe.
La comparaison résolue montre pourquoi ces contrôles restent distincts : un presse-étoupe peut convenir au câble tout en étant trop court, ou convenir au panneau sans accepter le diamètre minimal du câble. Choisissez la variante qui satisfait les deux critères, puis vérifiez que ses matériaux, ses performances et ses conditions de montage conviennent à l’application.
FAQ sur les spécifications des presse-étoupes M20
Pourquoi le diamètre d’un filetage mâle M20 peut-il être légèrement inférieur à 20 mm ?
M20 est une taille nominale. Les dimensions de filetage applicables et la tolérance définissent le diamètre extérieur fini. Comparez la mesure à ces limites et appliquez les contrôles d’ajustement spécifiés ; une mesure au pied à coulisse sur les crêtes ne permet pas d’évaluer tout le profil du filet.
Puis-je monter un presse-étoupe M20 dans un trou poinçonné de 20 mm ?
Utilisez le diamètre et la tolérance du trou de passage spécifiés pour le presse-étoupe et le montage choisis. L’ouverture doit laisser passer le filetage mâle tout en supportant la rondelle et la portée d’étanchéité requises. L’épaisseur du panneau, la finition du trou et l’accès au contre-écrou influent également sur l’ajustement.
Un presse-étoupe M20 × 1.5 est-il interchangeable avec toute pièce marquée M20 ?
Faites d’abord correspondre le système de filetage complet, le pas et l’ajustement. Comparez ensuite la longueur utile, la forme mâle ou femelle, le siège du joint et l’empilement des accessoires. Un diamètre nominal commun ou un amorçage manuel partiel ne permet pas de déterminer les autres dimensions.
Quel diamètre de câble convient à un presse-étoupe M20 ?
Utilisez la plage de câbles de la variante exacte du presse-étoupe. Les diamètres extérieurs finis minimal et maximal du câble doivent tous deux s’y trouver, et le profil de la gaine ainsi que l’emplacement du joint doivent convenir à la conception. Différentes variantes M20 peuvent accepter des plages de câbles différentes.
Sources et références techniques
- IEC 60423:2007 — Dimensions des filetages de conduits et de raccords, consulté le 2026-10-29.
- IEC 62444:2010 — Presse-étoupes pour installations électriques, consulté le 2026-10-29.
- IEC 60529 — Degrés de protection procurés par les enveloppes (code IP), consulté le 2026-10-29.
- UK AAIB Bulletin 11/2006 — G-CCKF, comparaison du filtre à huile à la page imprimée 163, consulté le 2026-10-29.
- NIST — Mesure du diamètre sur flancs des calibres filetés à l’aide d’une machine à mesurer tridimensionnelle (CMM), consulté le 2026-10-29.