

鍍前與鍍後進行微硬度測試,有助於了解基材與鍍層對微小壓痕的反應。我會用這項測試比較製程條件、調查局部差異,以及檢查指定的硬度要求。實用的起點是確認測量的層:基材金屬、鍍層,或兩者共同構成的表面反應。
電纜密封接頭具有平面、螺紋、邊緣及密封面,因此測試位置與數值同樣重要。我會先規劃試件及壓痕位置圖,再比較使用相同方法、試驗力及製備方式取得的讀值。如此一來,測試便能實際用於調查製程變更或異常表面。
重點摘要
- 界定比較對象是基材、鍍層,或作為整體的鍍層表面系統。
- 讓待比較的各組在試件製備、壓痕方法、試驗力及位置上保持一致。
- 確認薄鍍層是否受到基材影響,並留意極小壓痕的光學測量難度。
- 保留每筆讀值、壓痕影像及其位置,以便調查數據散布。
- 依硬度分布選擇下一項檢查,例如鍍層厚度、附著力、製程檢視或功能測試。
鍍前與鍍後的測試測量什麼?
微壓痕硬度是小範圍材料在受控壓痕下的反應。ASTM E384-22 涵蓋 Knoop 與 Vickers 測試。兩種方法採用不同的壓頭幾何形狀,結果須連同方法及試驗力一併記錄。這些方法適合檢查短距離內的硬度變化,包括製備截面中的局部區域。
基材是鍍層下方的底層材料。鍍前測試可能取樣平面上的材料,或製備截面中的材料。鍍後測量則可能以鍍層、下方基材或完成表面為目標。我會在切割試件前先決定要回答哪個問題,因為每種問題都需要不同的比較方式。
| 問題 | 鍍前或參考組 | 鍍後或比較組 | 比較結果有助於說明什麼 |
|---|---|---|---|
| 製程前後的基材反應是否改變? | 製程前的基材金屬區域 | 製程後相對應的基材金屬區域 | 與基材金屬製程履歷相關的變化 |
| 不同生產批次的鍍層是否一致? | 參考批次中位置圖所標示的鍍層部位 | 下一批次中相同位置的鍍層部位 | 匹配測試條件下鍍層的變異 |
| 完成表面與裸露金屬有何差異? | 依指定方法測試的裸露表面 | 依相同方法測試的鍍層表面 | 受測表面系統的反應,包括任何基材影響 |
例如,裸露黃銅的讀值與鎳鍍層上的壓痕,描述的是不同材料區域。若問題關乎表面變化,兩者的差異可能有用,但應明確標示為基材與鍍層的比較。若要調查黃銅本身是否改變,我會在兩組中測量黃銅區域。
準備能代表接頭特徵的試件
測量位置圖是預先規劃在表面或截面上的一組壓痕位置。我會在圖上標出特徵、受測層、界面及鄰近邊緣。六角平面與螺紋牙底的測量可及性不同,試片的幾何形狀也不同於成品接頭。位置圖會將每個結果連結至實際問題。
我會選擇截切平面,讓相關鍍層及基材清楚可見。切割、鑲埋、研磨及拋光應保留鍍層邊界,並去除製備損傷。邊緣圓角化或鍍層支撐不佳,都會增加壓痕定位與讀值的難度。比較不同批次時,應保持製備流程一致。
製程試片是另行製作、用來代表特定材料及處理方式的試件。它能提供方便的平面,供製程檢查使用。我會將試片的基材、製備方式、電鍍循環及後處理,與接頭試件一併記錄。試片與螺紋截面都可能有用,但兩者回答的是不同的製程與成品特徵問題。
| 製備選擇 | 實務檢查 | 原因 |
|---|---|---|
| 成品表面或截面 | 辨識受測層及取樣方向 | 表面與截面測試可能使不同區域變形 |
| 截面位置 | 納入正在調查的特徵 | 接頭本體平面可能無法呈現螺紋牙底的問題 |
| 鑲埋與拋光 | 保留邊緣並清楚呈現界面 | 圓角化及製備損傷會影響壓痕定位與讀值 |
| 試件身分 | 保留零件版次、合金、批次及製程狀態 | 讓後續比較可重現 |
| 參考試片 | 使其材料及相關處理方式符合預定用途 | 將方便測試的試件連結至製程問題 |
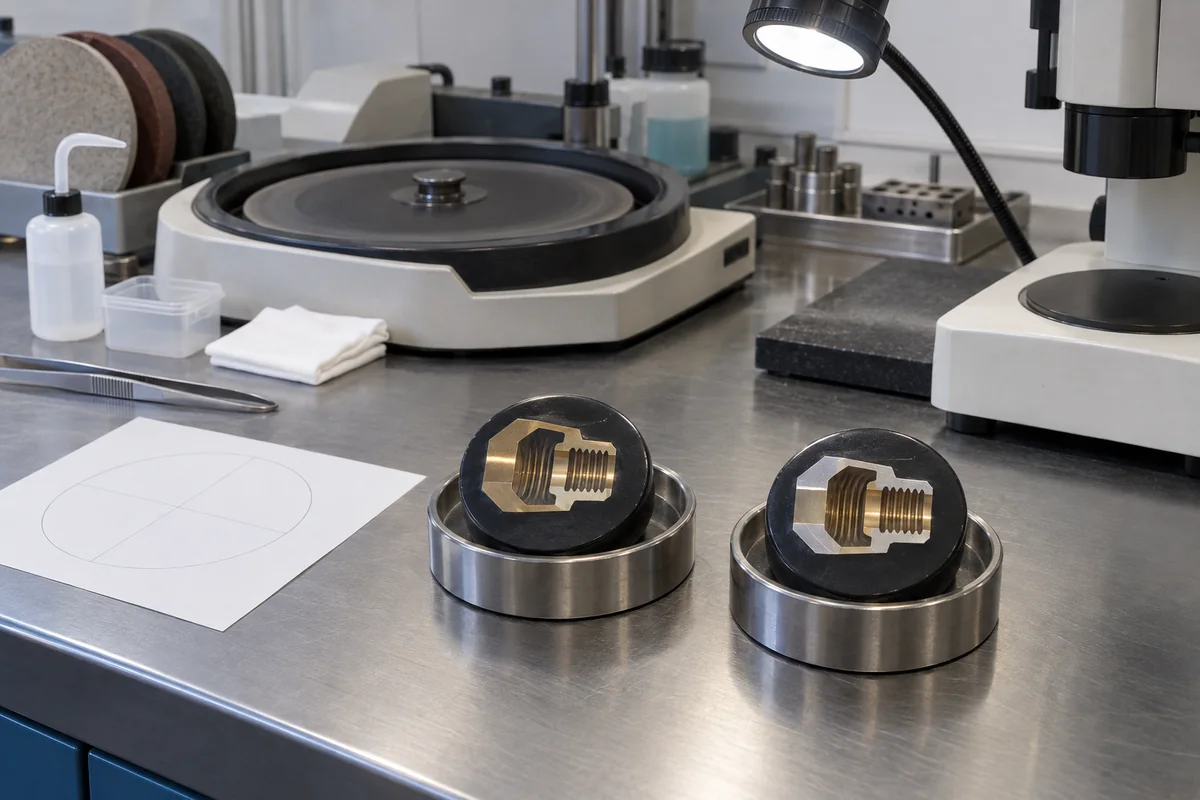
ASTM B578-21 特別規定電鍍金屬鍍層的微壓痕硬度測試。其指定方法使用 Knoop 壓頭,試驗力為 0.245 N (25 gf) 或 0.981 N (100 gf),結果以 HK 表示。選擇負載前,我會確認預定測量的鍍層及試件是否符合該方法。若依 E384 進行調查並採用不同方法或試驗力,應保留各自的測試代號。
依受測層選擇試驗力與壓痕幾何形狀
基材影響是指基材對原本用來表徵鍍層的測量結果所造成的貢獻。壓痕會形成可見的壓痕,也會使周圍區域變形。如果鍍層相對於該變形區域太薄,讀值可能同時反映兩層材料。因此,在將表面結果解讀為鍍層硬度前,我會一併檢視鍍層厚度、壓痕位置及幾何形狀。
降低試驗力通常會形成較小的壓痕,但其對角線也更難讀取。E384 討論了光學顯微鏡下極小壓痕的精度限制,以及低試驗力下試件製備影響增加的情況。我會尋找符合所選方法有效性要求、可清楚判讀且適合預定區域的壓痕;單純選擇儀器的最低負載,無法解決幾何形狀問題。
如果鍍層太薄,不適合採用預定方法,應與實驗室檢討試件方向、製備方式及測試方法。截面可能有助於從不同方向進行測量,但仍須有足夠的可用材料及適當間距。如果壓痕取樣到鍍層與基材的混合反應,報告應明確說明。
例行製程管制應維持所選方法及試驗力一致。若後續調查為改善可及性或讀值品質而變更其中一項,應將其視為新的測量序列。這有助於解釋原始結果,而匹配條件下的序列仍是追蹤批次趨勢的依據。
在匹配條件下進行比較
我會依照以下順序進行,讓測試結果與接頭特徵保持關聯:
- 明確提出問題。先界定要調查的是基材、鍍層、表面系統或局部梯度。
- 選取試件。依據每個截面或試片所代表的零件、合金、製程狀態及特徵進行匹配。
- 製備並確認試驗配置。依適用方法完成製備、儀器檢查、光學設定及加載程序。
- 標定位置圖。依所選方法設定壓痕位置、邊緣與界面距離,以及壓痕間距。
- 量測有效壓痕。保留每筆數值、影像及位置,並記錄剔除壓痕的原因。
- 比較分布。檢視數據分布與空間趨勢,並一併考量製備方式、儀器或操作人員的變更。
壓痕數量及允收界限應依據適用規範或有充分理由的測試計畫。目標是取得足夠的有效資訊,以描述該特徵及其變異。即使報告也列出平均值及分布範圍,我仍會保留個別讀值,讓局部離群值能追溯至其影像。
有用的匹配比較會固定測量條件,只改變預定的製程變數。例如,將兩個電鍍批次的試件都切成穿過相同接頭特徵的截面。如果兩組使用相同壓頭、試驗力、製備方式及位置圖,而有效鍍層讀值持續出現一致偏移,便應檢視鍍層製程及後處理。若只有邊緣位置發生偏移,我會先檢查其幾何形狀、支撐及光學影像。這些檢查有助於區分局部測量問題與較廣泛的材料變化。請將任何重測及其原因記錄在原始觀察旁。變更試驗力或改測較方便的表面或許有助於調查,但比較對象也會隨之改變。
判讀硬度分布並檢查異常壓痕
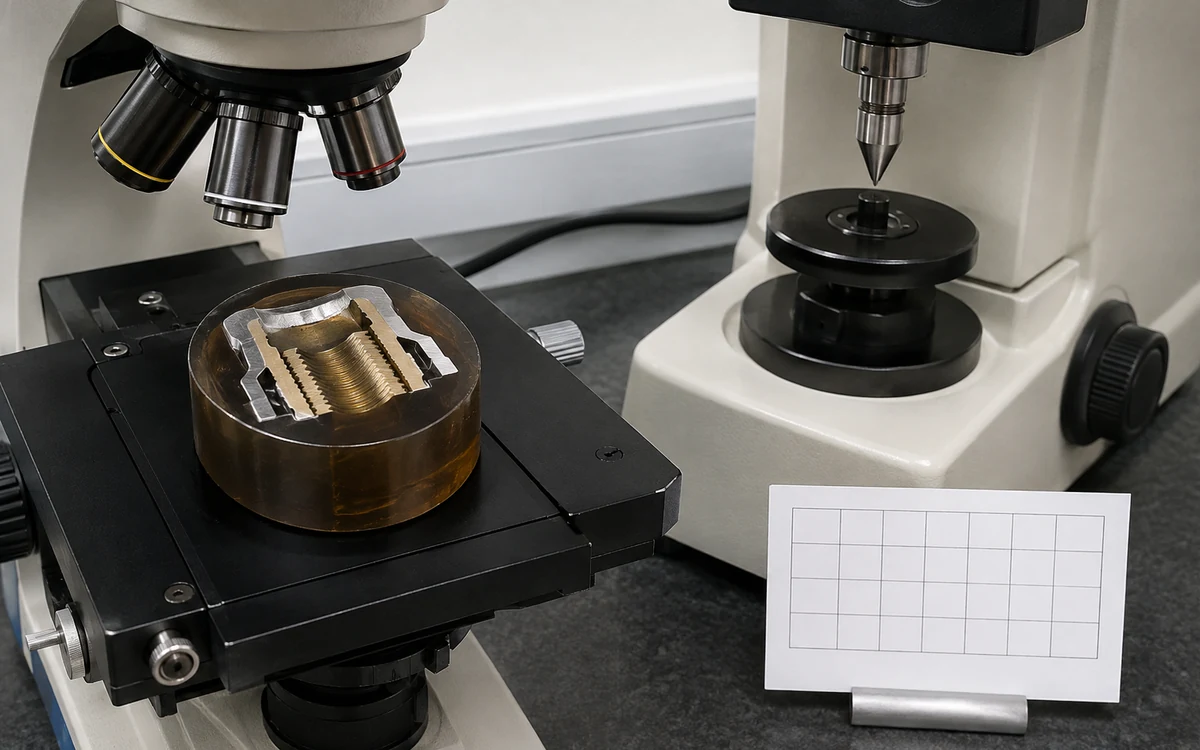
我會一併檢視位置圖及顯微鏡影像。平均值有助於觀察趨勢,而位置則能顯示變異是否沿著鍍層界面、邊緣或特徵分布。適用方法會規定變形、裂紋、失焦、重疊或受邊緣影響的壓痕是否有效。請保留剔除的讀值及其原因,以供檢視。
| 觀察到的分布 | 優先檢查項目 | 有助於採取的下一步 |
|---|---|---|
| 大多數有效鍍層讀值一起偏移 | 方法、試驗力、製備方式及製程履歷 | 排除試驗配置變更後,檢視形成該層的沉積製程條件及後處理 |
| 異常讀值集中在邊緣 | 支撐、邊緣圓角化、間距及壓痕影像 | 改善製備方式或修訂有效測量位置 |
| 鍍層界面附近的讀值有所變化 | 鍍層厚度、壓痕位置及可能的基材影響 | 將硬度位置圖與製備截面相互比對 |
| 試片讀值穩定,但接頭特徵有變異 | 試片代表性及接頭局部幾何形狀 | 在實際零件截面上調查該特徵 |
| 數據散布增加,但沒有明確的空間分布 | 光學條件、表面狀況、儀器檢查及讀值一致性 | 先確認測量品質,再解讀製程趨勢 |
假設有一片平面試片及一個螺紋截面,它們可能經過相同電鍍循環。試片提供方便的製程管制表面;截面則呈現特定螺紋部位的幾何形狀。我會用試片追蹤其所代表的製程,並用截面調查局部特徵。讓兩者各自發揮用途,能提高結果的實用性。
對螺紋零件而言,在解讀明顯陡峭的硬度梯度前,應先檢查製備截面的品質。鍍層邊緣圓角化、拋光損傷或界面不清楚,都可能使壓痕比預期更靠近其他區域。請將影像與位置圖比對;若不符合方法要求,便調整製備或壓痕位置。
搭配能回答下一個問題的測試解讀硬度
硬度變化是調查製程的重要訊號。下一步取決於症狀。剝落指向附著力及前處理;基材外露則要檢查覆蓋、厚度或損傷;鎖緊不順則需要檢查螺紋及接觸情況。我會一併考量症狀及硬度位置圖結果,選擇後續檢查。
| 零件提出的問題 | 後續檢查 | 與硬度位置圖一併檢視的項目 |
|---|---|---|
| 該特徵上的鍍層是否足夠? | 局部厚度測量 | 壓痕位置及鄰近關鍵表面的鍍層厚度 |
| 為何表面鍍層會剝離? | 適用的附著力測試及前處理檢視 | 鍍層與基材界面及後處理履歷 |
| 環境會從何處接觸到基材? | 適用於該鍍層的孔隙或缺陷檢查 | 貫穿缺陷、刮痕及外露邊緣 |
| 表面對腐蝕曝露的反應如何? | 明確界定試件、曝露條件及腐蝕判定終點 | 腐蝕位置及表面系統狀況 |
| 為何接觸部位的磨耗或鎖緊狀況不同? | 具代表性的磨耗、摩擦或組裝測試 | 配合表面、潤滑劑、幾何形狀及負載 |
| 接頭能否夾持電纜並維持密封? | 完整接頭功能測試 | 電纜、密封件、引入口及組裝配置 |
ASTM B487-24 以光學顯微鏡檢查製備截面,測量局部金屬及氧化物鍍層厚度。若鍍層厚度會影響硬度圖的解讀,這項測試可作為補充。其測量品質取決於試件製備及光學設定。ASTM B571-23 提供定性附著力方法;請依鍍層、基材、幾何形狀及預定用途選擇方法。
ASTM B117-26a 提供受控鹽霧環境,用於相對腐蝕觀察。產品規格會定義試件、曝露時間及允收判定終點。評估製程變更時,我會比較相同類型的試件;評估使用壽命時,則會參考相關長期曝露資訊。B117 指南說明試件製備及判定終點。
將結果連結至接頭的工作表面
我會將硬度結果連結至促使測試的特徵。對螺紋而言,可能需要檢查完成後的牙型、鍍層堆積、損傷及配合接觸。對密封面而言,則要檢查支撐密封所需的表面狀況及幾何形狀。如此可讓材料調查結果有助於組裝及維修決策。
鍍鎳黃銅指南說明基材、前處理及鍍層如何共同作用。鎳鍍層與鋅鍍層指南則比較兩種表面系統。依這些材料差異選擇調查方向,再測量正在檢視的實際受測層及製程狀態。
遇到鎖緊問題時,我會檢查配合表面、表面處理、潤滑或密封劑、潔淨度、接觸負載及重複使用情況。這些條件會影響摩擦及接合處的受力。摩擦指南說明它們與組裝行為的關聯。微壓痕硬度位置圖提供材料資訊;組裝測試則評估表面如何共同作用。
IEC 60529 引入口指南說明外殼的侵入防護能力。若鍍層或製程變更影響密封面、螺紋或接觸特徵,應檢視完整接頭的相關功能。依零件用途而定,可能包括密封、夾持或電氣接觸。
讓結果能用於生產決策
我會讓報告簡明到足以與下一批次比較,同時保留重現測量所需的細節:
- 零件、版次、基材、鍍層識別及製程狀態。
- 試件類型、截面方向及製備流程。
- 標準版本、Knoop 或 Vickers 方法、試驗力、加載循環及儀器識別。
- 測量位置圖、間距、個別數值及壓痕影像。
- 剔除的壓痕及其原因、儀器查證,以及所述的不確定度或精度依據。
- 允收規則及其適用的特徵或層位。
NIST 微壓痕標準物質計畫提供 Knoop 及 Vickers 標準物質,用於校正及檢查微硬度試驗機。我會搭配適用的標準物質檢查、試件製備及影像檢視。這些步驟各自處理測量品質的不同部分:儀器性能、製備表面及讀值本身。
ASTM B689-97(2023) 將硬度視為工程用鎳鍍層的一項功能考量,並同時考慮延展性、耐磨耗性及耐腐蝕性等特性。因此,生產決策應依據零件用途所要求的性能。若允收準則是硬度,應將其套用於指定層位及測試方法;若問題是剝落或洩漏,則應採用相應的功能檢查。
結論
要讓鍍前與鍍後的微硬度比較具有實用價值,我會先界定受測層、標示特徵位置,並維持測量條件一致。接著,有效讀值的分布便能協助判斷變化是全面性的、局限於邊緣,還是與鍍層/基材界面有關。
將影像及個別結果與位置圖一併保留。若分布異常,便據以安排製備檢查、製程檢視或下一項特性測試。這樣能明確界定硬度結果的用途,協助改善鍍層接頭並解決實際的製造或組裝問題。
常見問題
鍍前與鍍後應比較哪些項目?
選擇能回答問題的區域。若要調查基材金屬是否改變,請比較相對應的基材區域;若要追蹤鍍層一致性,請比較位置相同的鍍層;若要評估受測表面系統的反應,則比較裸露表面與鍍層表面。我會為每組標明所測層、方法、試驗力及製備方式。
電鍍層微壓痕硬度測試適用哪一種方法?
ASTM B578-21 規定使用 Knoop 壓頭,在 0.245 N (25 gf) 或 0.981 N (100 gf) 下進行測試,結果以 HK 表示。請確認試件是否適用及方法要求。ASTM E384 涵蓋範圍較廣的 Knoop 與 Vickers 微壓痕測試,因此報告應保留所選方法及試驗力。
當基材影響結果時,如何調查薄鍍層?
與實驗室共同檢視鍍層厚度、壓痕幾何形狀、位置及製備截面。必要時調整試件或方法,以取得有效且可判讀的壓痕。我會如實呈現混合反應;若變更方法或試驗力,則另列為一組測量序列。
鍍層接頭出現磨耗或腐蝕時,硬度測量有何幫助?
硬度有助於辨識受影響部位是否發生材料或製程變化。接著我會檢查相應的失效機制:腐蝕要看鍍層連續性及曝露情況;磨耗則要檢查實際接觸副、相對運動、負載及潤滑。位置圖有助於找出後續測試位置。
為何螺紋邊緣的讀值可能與平面讀值不同?
邊緣與曲率會改變支撐、試件製備、壓痕間距,以及壓痕造成變形的區域。我會檢查截面及壓痕影像,確認是否有圓角化、損傷或界面影響;解讀差異前,再依所選方法的壓痕位置及有效性規則判定。
來源與技術參考資料
- ASTM E384-22-材料微壓痕硬度標準測試方法-ASTM International,查閱日期:2026-10-28。
- ASTM B578-21-電鍍層微壓痕硬度標準測試方法-ASTM International,查閱日期:2026-10-28。
- ASTM B487-24-以截面顯微檢查量測金屬及氧化物塗覆層厚度的標準測試方法-ASTM International,查閱日期:2026-10-28。
- ASTM B571-23-金屬鍍層定性附著力測試-ASTM International,查閱日期:2026-10-28。
- ASTM B117-26a-鹽霧(霧化)試驗設備操作標準實務-ASTM International,查閱日期:2026-10-28。
- ASTM B689-97(2023)-工程用電鍍鎳層-ASTM International,查閱日期:2026-10-28。
- 硬度標準參考物質-美國國家標準暨技術研究院(NIST),查閱日期:2026-10-28。