# 電纜密封接頭表面電鍍前後的微硬度測試

> Source: https://chinacableglands.com/zh-hant/blog/a-micro-hardness-test-of-gland-surfaces-before-and-after-plating/
> Language: zh-Hant
> Publisher: 倍拓電纜接頭
> Author: Victor Huang
> Published: 2026-02-27
> Updated: 2026-10-28

以相互配對的試件和有效壓痕，比較電纜密封接頭電鍍前後的微硬度；層位圖可引導製程檢查與故障調查。

<p><strong>鍍前與鍍後進行微硬度測試，有助於了解基材與鍍層對微小壓痕的反應。</strong>我會用這項測試比較製程條件、調查局部差異，以及檢查指定的硬度要求。實用的起點是確認測量的層：基材金屬、鍍層，或兩者共同構成的表面反應。</p>
<p>電纜密封接頭具有平面、螺紋、邊緣及密封面，因此測試位置與數值同樣重要。我會先規劃試件及壓痕位置圖，再比較使用相同方法、試驗力及製備方式取得的讀值。如此一來，測試便能實際用於調查製程變更或異常表面。</p>
<blockquote>
<p><strong>重點摘要</strong></p>
<ul>
<li>界定比較對象是基材、鍍層，或作為整體的鍍層表面系統。</li>
<li>讓待比較的各組在試件製備、壓痕方法、試驗力及位置上保持一致。</li>
<li>確認薄鍍層是否受到基材影響，並留意極小壓痕的光學測量難度。</li>
<li>保留每筆讀值、壓痕影像及其位置，以便調查數據散布。</li>
<li>依硬度分布選擇下一項檢查，例如鍍層厚度、附著力、製程檢視或功能測試。</li>
</ul>
</blockquote>
<h2 id="what-does-a-before-and-after-plating-test-measure">鍍前與鍍後的測試測量什麼？</h2>
<p><strong>微壓痕硬度</strong>是小範圍材料在受控壓痕下的反應。<a href="https://store.astm.org/e0384-22.html">ASTM E384-22</a> 涵蓋 Knoop 與 Vickers 測試。兩種方法採用不同的壓頭幾何形狀，結果須連同方法及試驗力一併記錄。這些方法適合檢查短距離內的硬度變化，包括製備截面中的局部區域。</p>
<p><strong>基材</strong>是鍍層下方的底層材料。鍍前測試可能取樣平面上的材料，或製備截面中的材料。鍍後測量則可能以鍍層、下方基材或完成表面為目標。我會在切割試件前先決定要回答哪個問題，因為每種問題都需要不同的比較方式。</p>
<table>
<thead>
<tr>
<th>問題</th>
<th>鍍前或參考組</th>
<th>鍍後或比較組</th>
<th>比較結果有助於說明什麼</th>
</tr>
</thead>
<tbody>
<tr>
<td>製程前後的基材反應是否改變？</td>
<td>製程前的基材金屬區域</td>
<td>製程後相對應的基材金屬區域</td>
<td>與基材金屬製程履歷相關的變化</td>
</tr>
<tr>
<td>不同生產批次的鍍層是否一致？</td>
<td>參考批次中位置圖所標示的鍍層部位</td>
<td>下一批次中相同位置的鍍層部位</td>
<td>匹配測試條件下鍍層的變異</td>
</tr>
<tr>
<td>完成表面與裸露金屬有何差異？</td>
<td>依指定方法測試的裸露表面</td>
<td>依相同方法測試的鍍層表面</td>
<td>受測表面系統的反應，包括任何基材影響</td>
</tr>
</tbody>
</table>
<p>例如，裸露黃銅的讀值與鎳鍍層上的壓痕，描述的是不同材料區域。若問題關乎表面變化，兩者的差異可能有用，但應明確標示為基材與鍍層的比較。若要調查黃銅本身是否改變，我會在兩組中測量黃銅區域。</p>
<h2 id="prepare-a-specimen-that-represents-the-gland-feature">準備能代表接頭特徵的試件</h2>
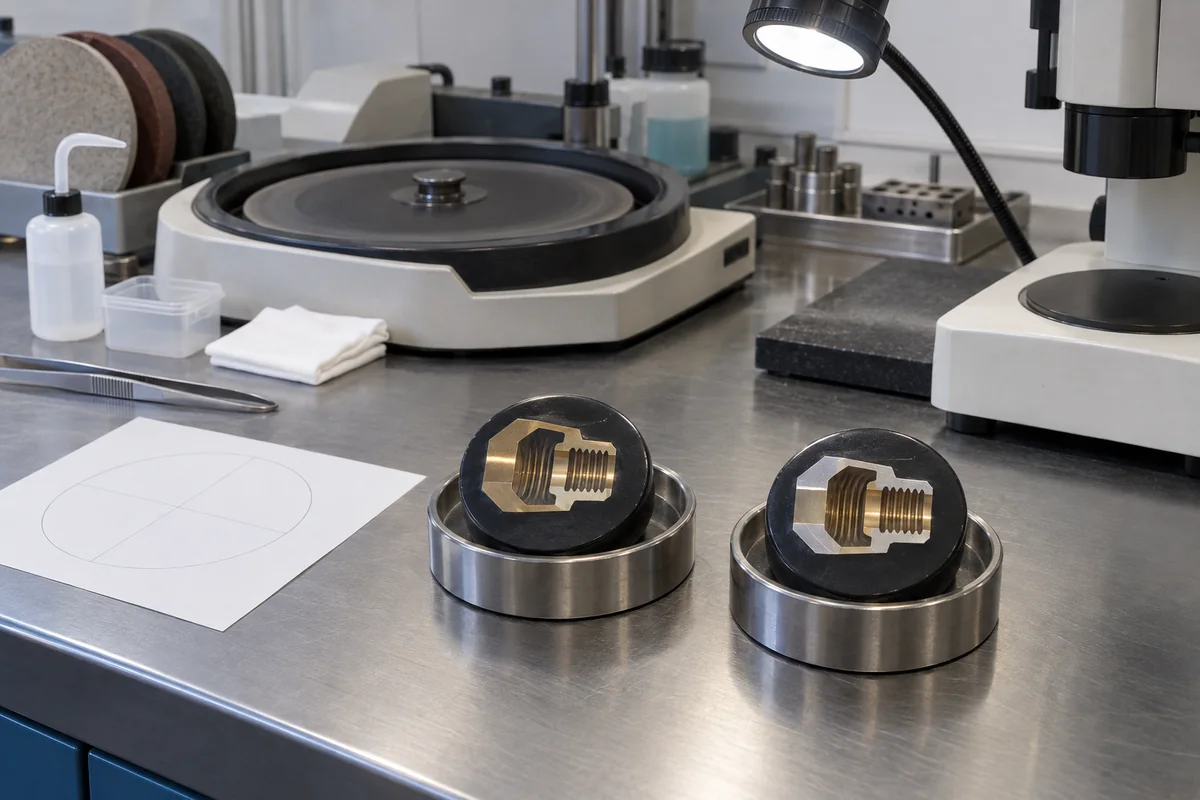
<p><strong>測量位置圖</strong>是預先規劃在表面或截面上的一組壓痕位置。我會在圖上標出特徵、受測層、界面及鄰近邊緣。六角平面與螺紋牙底的測量可及性不同，試片的幾何形狀也不同於成品接頭。位置圖會將每個結果連結至實際問題。</p>
<p>我會選擇截切平面，讓相關鍍層及基材清楚可見。切割、鑲埋、研磨及拋光應保留鍍層邊界，並去除製備損傷。邊緣圓角化或鍍層支撐不佳，都會增加壓痕定位與讀值的難度。比較不同批次時，應保持製備流程一致。</p>
<p><strong>製程試片</strong>是另行製作、用來代表特定材料及處理方式的試件。它能提供方便的平面，供製程檢查使用。我會將試片的基材、製備方式、電鍍循環及後處理，與接頭試件一併記錄。試片與螺紋截面都可能有用，但兩者回答的是不同的製程與成品特徵問題。</p>
<table>
<thead>
<tr>
<th>製備選擇</th>
<th>實務檢查</th>
<th>原因</th>
</tr>
</thead>
<tbody>
<tr>
<td>成品表面或截面</td>
<td>辨識受測層及取樣方向</td>
<td>表面與截面測試可能使不同區域變形</td>
</tr>
<tr>
<td>截面位置</td>
<td>納入正在調查的特徵</td>
<td>接頭本體平面可能無法呈現螺紋牙底的問題</td>
</tr>
<tr>
<td>鑲埋與拋光</td>
<td>保留邊緣並清楚呈現界面</td>
<td>圓角化及製備損傷會影響壓痕定位與讀值</td>
</tr>
<tr>
<td>試件身分</td>
<td>保留零件版次、合金、批次及製程狀態</td>
<td>讓後續比較可重現</td>
</tr>
<tr>
<td>參考試片</td>
<td>使其材料及相關處理方式符合預定用途</td>
<td>將方便測試的試件連結至製程問題</td>
</tr>
</tbody>
</table>
<figure>
<img alt="兩件分別固定的電纜密封接頭剖面，呈現黃銅色與銀色表面，置於金相試件製備工作台旁" src="/images/blog/a-micro-hardness-test-of-gland-surfaces-before-and-after-plating/matched-gland-section-preparation.webp" srcset="/images/blog/a-micro-hardness-test-of-gland-surfaces-before-and-after-plating/matched-gland-section-preparation-600.webp 600w, /images/blog/a-micro-hardness-test-of-gland-surfaces-before-and-after-plating/matched-gland-section-preparation.webp 1200w" sizes="(max-width: 760px) 100vw, 760px" width="1200" height="800" loading="lazy" decoding="async">
<figcaption>兩件接頭截面試件分別放在固定座中，旁邊有拋光輪及檢查燈。其暴露面提供不同位置，可用於規劃壓痕圖。</figcaption>
</figure>
<p><a href="https://store.astm.org/b0578-21.html">ASTM B578-21</a> 特別規定電鍍金屬鍍層的微壓痕硬度測試。其指定方法使用 Knoop 壓頭，試驗力為 <strong>0.245 N (25 gf) 或 0.981 N (100 gf)</strong>，結果以 HK 表示。選擇負載前，我會確認預定測量的鍍層及試件是否符合該方法。若依 E384 進行調查並採用不同方法或試驗力，應保留各自的測試代號。</p>
<h2 id="choose-force-and-geometry-around-the-sampled-layer">依受測層選擇試驗力與壓痕幾何形狀</h2>
<p><strong>基材影響</strong>是指基材對原本用來表徵鍍層的測量結果所造成的貢獻。壓痕會形成可見的壓痕，也會使周圍區域變形。如果鍍層相對於該變形區域太薄，讀值可能同時反映兩層材料。因此，在將表面結果解讀為鍍層硬度前，我會一併檢視鍍層厚度、壓痕位置及幾何形狀。</p>
<p>降低試驗力通常會形成較小的壓痕，但其對角線也更難讀取。E384 討論了光學顯微鏡下極小壓痕的精度限制，以及低試驗力下試件製備影響增加的情況。我會尋找符合所選方法有效性要求、可清楚判讀且適合預定區域的壓痕；單純選擇儀器的最低負載，無法解決幾何形狀問題。</p>
<figure class="blog-chart" style="container-type: inline-size;">
<svg xmlns="http://www.w3.org/2000/svg" viewBox="0 0 760 1600" role="img" aria-labelledby="cg-mh-title cg-mh-desc" style="font-family:var(--font-body); width: 100% !important; max-width: 100% !important; height: auto !important;" id="cg-typography-49fea38acd47f696">
<title id="cg-mh-title">如何讓鍍層表面的微硬度結果不超出其量測範圍</title>
<desc id="cg-mh-desc">概念截面圖顯示壓痕反應區跨越鍍層與基材介面。全寬標註說明反應區，以及取樣、量測管制與聲明範圍三項檢查。</desc>
<defs>
<marker id="cg-mh-arrow" markerWidth="10" markerHeight="10" refX="8" refY="5" orient="auto" markerUnits="strokeWidth">
<path d="M0 0L10 5L0 10Z" fill="var(--color-primary)" />
</marker>
</defs>
<text x="380" y="48" text-anchor="middle" fill="var(--color-carbon)" font-size="31" font-weight="700">壓痕實際</text>
<text x="380" y="85" text-anchor="middle" fill="var(--color-carbon)" font-size="31" font-weight="700">取樣到什麼？</text>
<text x="380" y="126" text-anchor="middle" fill="var(--color-graphite)" font-size="25">材料層之間的關係有助於選擇方法及試驗力。</text>
<rect x="54" y="160" width="652" height="365" rx="18" fill="var(--surface-card)" stroke="var(--color-carbon)" stroke-width="3" />
<rect x="88" y="215" width="584" height="110" rx="10" fill="var(--color-ash)" stroke="var(--color-primary)" stroke-width="3" />
<rect x="88" y="325" width="584" height="160" rx="10" fill="var(--surface-card)" stroke="var(--color-carbon)" stroke-width="3" />
<path d="M552 177L507 263L552 307L597 263Z" fill="none" stroke="var(--color-primary)" stroke-width="5" />
<path d="M552 309C509 336 497 367 509 395C526 426 578 426 595 395C607 367 595 336 552 309Z" fill="none" stroke="var(--color-primary)" stroke-width="3" stroke-dasharray="10 8" />
<text x="118" y="254" fill="var(--color-carbon)" font-size="27" font-weight="700">鍍層</text>
<text x="118" y="286" fill="var(--color-graphite)" font-size="25">明確界定的鍍層及測試表面</text>
<text x="118" y="377" fill="var(--color-carbon)" font-size="27" font-weight="700">基材</text>
<text x="118" y="414" fill="var(--color-graphite)" font-size="25">指定的合金及狀態</text>
<path d="M552 430V534" fill="none" stroke="var(--color-primary)" stroke-width="4" marker-end="url(#cg-mh-arrow)" />
<rect x="54" y="550" width="652" height="145" rx="18" fill="var(--surface-card)" stroke="var(--color-primary)" stroke-width="3" stroke-dasharray="10 8" />
<text x="84" y="593" fill="var(--color-carbon)" font-size="27" font-weight="700">反應區域</text>
<text x="84" y="633" fill="var(--color-graphite)" font-size="25">壓痕影響的概念體積範圍；</text>
<text x="84" y="665" fill="var(--color-graphite)" font-size="25">可能同時包含鍍層與基材。</text>
<path d="M380 695V735" fill="none" stroke="var(--color-primary)" stroke-width="4" marker-end="url(#cg-mh-arrow)" />
<rect x="54" y="750" width="652" height="190" rx="18" fill="var(--surface-card)" stroke="var(--color-primary)" stroke-width="3" />
<text x="84" y="799" fill="var(--color-carbon)" font-size="27" font-weight="700">1. 識別取樣的鍍層</text>
<text x="84" y="843" fill="var(--color-graphite)" font-size="25">表面或截面；指出鍍層、</text>
<text x="84" y="875" fill="var(--color-graphite)" font-size="25">基材、特徵及距邊距離。</text>
<text x="84" y="907" fill="var(--color-graphite)" font-size="25">檢查基材影響是否可能存在。</text>
<path d="M380 940V980" fill="none" stroke="var(--color-primary)" stroke-width="4" marker-end="url(#cg-mh-arrow)" />
<rect x="54" y="995" width="652" height="250" rx="18" fill="var(--surface-card)" stroke="var(--color-primary)" stroke-width="3" />
<text x="84" y="1044" fill="var(--color-carbon)" font-size="27" font-weight="700">2. 管制量測</text>
<text x="84" y="1088" fill="var(--color-graphite)" font-size="25"><tspan x="84">保持測試方法、試驗力、製備方式 </tspan><tspan x="84" dy="44">及校正一致。</tspan></text>
<text x="84" y="1176" fill="var(--color-graphite)" font-size="25">檢查壓痕有效性、間距及位置。</text>
<text x="84" y="1220" fill="var(--color-graphite)" font-size="25">記錄重複量測及不確定度。</text>
<g transform="translate(0 60)"><path d="M380 1185V1225" fill="none" stroke="var(--color-primary)" stroke-width="4" marker-end="url(#cg-mh-arrow)" />
<rect x="54" y="1240" width="652" height="175" rx="18" fill="var(--surface-card)" stroke="var(--color-primary)" stroke-width="3" />
<text x="84" y="1289" fill="var(--color-carbon)" font-size="27" font-weight="700">3. 限定結論範圍</text>
<text x="84" y="1333" fill="var(--color-graphite)" font-size="25">只報告本次量測所涵蓋材料層</text>
<text x="84" y="1365" fill="var(--color-graphite)" font-size="25">及狀態的硬度；其他聲明須分別測試。</text>
<rect x="54" y="1450" width="652" height="68" rx="14" fill="var(--surface-card)" stroke="var(--color-carbon)" stroke-width="3" />
<text x="380" y="1493" text-anchor="middle" fill="var(--color-carbon)" font-size="25" font-weight="700">搭配獨立的鍍層測試。</text>
</g></svg>
<figcaption>材料層位置圖連結鍍層表面、壓痕反應區、基材，以及取樣、量測管制及結論範圍三項檢查。</figcaption>
</figure>
<p>如果鍍層太薄，不適合採用預定方法，應與實驗室檢討試件方向、製備方式及測試方法。截面可能有助於從不同方向進行測量，但仍須有足夠的可用材料及適當間距。如果壓痕取樣到鍍層與基材的混合反應，報告應明確說明。</p>
<p>例行製程管制應維持所選方法及試驗力一致。若後續調查為改善可及性或讀值品質而變更其中一項，應將其視為新的測量序列。這有助於解釋原始結果，而匹配條件下的序列仍是追蹤批次趨勢的依據。</p>
<h2 id="run-a-comparison-with-matched-conditions">在匹配條件下進行比較</h2>
<p>我會依照以下順序進行，讓測試結果與接頭特徵保持關聯：</p>
<ol>
<li><strong>明確提出問題。</strong>先界定要調查的是基材、鍍層、表面系統或局部梯度。</li>
<li><strong>選取試件。</strong>依據每個截面或試片所代表的零件、合金、製程狀態及特徵進行匹配。</li>
<li><strong>製備並確認試驗配置。</strong>依適用方法完成製備、儀器檢查、光學設定及加載程序。</li>
<li><strong>標定位置圖。</strong>依所選方法設定壓痕位置、邊緣與界面距離，以及壓痕間距。</li>
<li><strong>量測有效壓痕。</strong>保留每筆數值、影像及位置，並記錄剔除壓痕的原因。</li>
<li><strong>比較分布。</strong>檢視數據分布與空間趨勢，並一併考量製備方式、儀器或操作人員的變更。</li>
</ol>
<p>壓痕數量及允收界限應依據適用規範或有充分理由的測試計畫。目標是取得足夠的有效資訊，以描述該特徵及其變異。即使報告也列出平均值及分布範圍，我仍會保留個別讀值，讓局部離群值能追溯至其影像。</p>
<p>有用的匹配比較會固定測量條件，只改變預定的製程變數。例如，將兩個電鍍批次的試件都切成穿過相同接頭特徵的截面。如果兩組使用相同壓頭、試驗力、製備方式及位置圖，而有效鍍層讀值持續出現一致偏移，便應檢視鍍層製程及後處理。若只有邊緣位置發生偏移，我會先檢查其幾何形狀、支撐及光學影像。這些檢查有助於區分局部測量問題與較廣泛的材料變化。請將任何重測及其原因記錄在原始觀察旁。變更試驗力或改測較方便的表面或許有助於調查，但比較對象也會隨之改變。</p>
<h2 id="read-the-hardness-pattern-and-inspect-unusual-indents">判讀硬度分布並檢查異常壓痕</h2>
<p>我會一併檢視位置圖及顯微鏡影像。平均值有助於觀察趨勢，而位置則能顯示變異是否沿著鍍層界面、邊緣或特徵分布。適用方法會規定變形、裂紋、失焦、重疊或受邊緣影響的壓痕是否有效。請保留剔除的讀值及其原因，以供檢視。</p>
<table>
<thead>
<tr>
<th>觀察到的分布</th>
<th>優先檢查項目</th>
<th>有助於採取的下一步</th>
</tr>
</thead>
<tbody>
<tr>
<td>大多數有效鍍層讀值一起偏移</td>
<td>方法、試驗力、製備方式及製程履歷</td>
<td>排除試驗配置變更後，檢視形成該層的沉積製程條件及後處理</td>
</tr>
<tr>
<td>異常讀值集中在邊緣</td>
<td>支撐、邊緣圓角化、間距及壓痕影像</td>
<td>改善製備方式或修訂有效測量位置</td>
</tr>
<tr>
<td>鍍層界面附近的讀值有所變化</td>
<td>鍍層厚度、壓痕位置及可能的基材影響</td>
<td>將硬度位置圖與製備截面相互比對</td>
</tr>
<tr>
<td>試片讀值穩定，但接頭特徵有變異</td>
<td>試片代表性及接頭局部幾何形狀</td>
<td>在實際零件截面上調查該特徵</td>
</tr>
<tr>
<td>數據散布增加，但沒有明確的空間分布</td>
<td>光學條件、表面狀況、儀器檢查及讀值一致性</td>
<td>先確認測量品質，再解讀製程趨勢</td>
</tr>
</tbody>
</table>
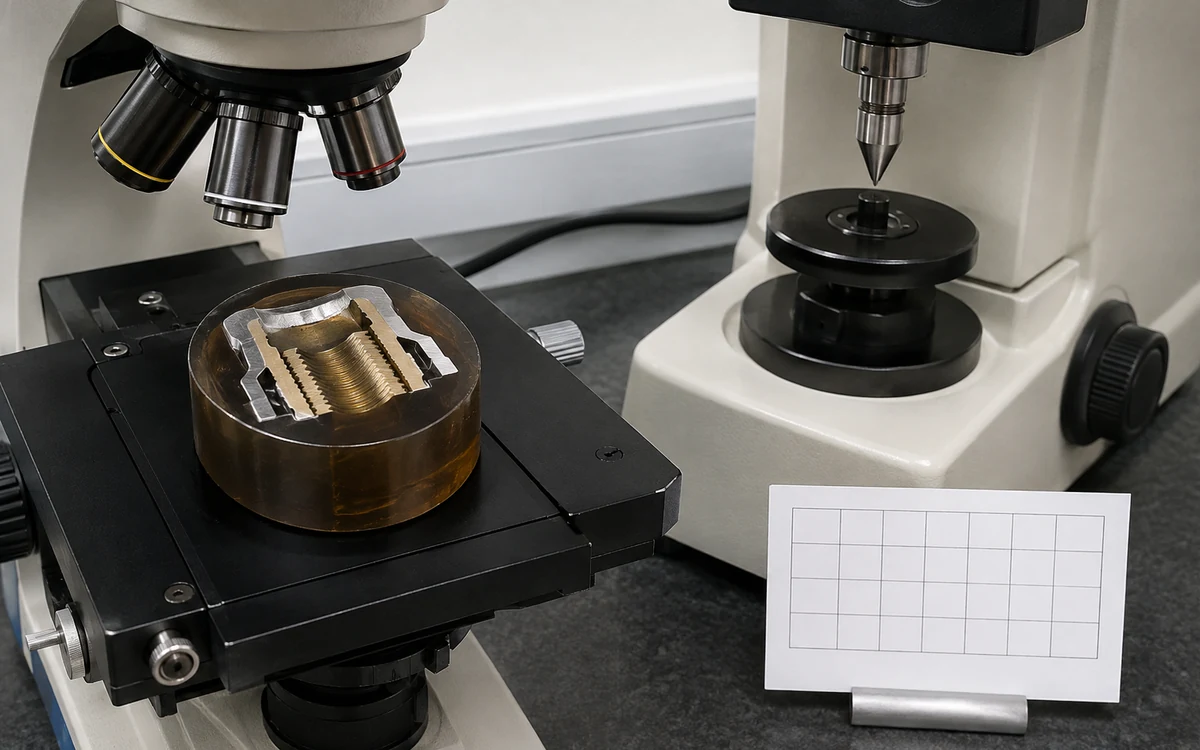
<p>假設有一片平面試片及一個螺紋截面，它們可能經過相同電鍍循環。試片提供方便的製程管制表面；截面則呈現特定螺紋部位的幾何形狀。我會用試片追蹤其所代表的製程，並用截面調查局部特徵。讓兩者各自發揮用途，能提高結果的實用性。</p>
<p>對螺紋零件而言，在解讀明顯陡峭的硬度梯度前，應先檢查製備截面的品質。鍍層邊緣圓角化、拋光損傷或界面不清楚，都可能使壓痕比預期更靠近其他區域。請將影像與位置圖比對；若不符合方法要求，便調整製備或壓痕位置。</p>
<figure>
<img alt="已製備的電纜密封接頭剖面位於金相顯微鏡下，旁邊有微硬度試驗機與空白試件網格卡" src="/images/blog/a-micro-hardness-test-of-gland-surfaces-before-and-after-plating/microhardness-specimen-review.webp" srcset="/images/blog/a-micro-hardness-test-of-gland-surfaces-before-and-after-plating/microhardness-specimen-review-600.webp 600w, /images/blog/a-micro-hardness-test-of-gland-surfaces-before-and-after-plating/microhardness-specimen-review.webp 1200w" sizes="(max-width: 760px) 100vw, 760px" width="1200" height="750" loading="lazy" decoding="async">
<figcaption>已裝夾的電纜密封接頭剖面試件與顯微鏡、微硬度試驗機並列，用於檢視基材與鍍層的局部反應。</figcaption>
</figure>
<h2 id="pair-hardness-with-the-test-that-answers-the-next-question">搭配能回答下一個問題的測試解讀硬度</h2>
<p>硬度變化是調查製程的重要訊號。下一步取決於症狀。剝落指向附著力及前處理；基材外露則要檢查覆蓋、厚度或損傷；鎖緊不順則需要檢查螺紋及接觸情況。我會一併考量症狀及硬度位置圖結果，選擇後續檢查。</p>
<table>
<thead>
<tr>
<th>零件提出的問題</th>
<th>後續檢查</th>
<th>與硬度位置圖一併檢視的項目</th>
</tr>
</thead>
<tbody>
<tr>
<td>該特徵上的鍍層是否足夠？</td>
<td>局部厚度測量</td>
<td>壓痕位置及鄰近關鍵表面的鍍層厚度</td>
</tr>
<tr>
<td>為何表面鍍層會剝離？</td>
<td>適用的附著力測試及前處理檢視</td>
<td>鍍層與基材界面及後處理履歷</td>
</tr>
<tr>
<td>環境會從何處接觸到基材？</td>
<td>適用於該鍍層的孔隙或缺陷檢查</td>
<td>貫穿缺陷、刮痕及外露邊緣</td>
</tr>
<tr>
<td>表面對腐蝕曝露的反應如何？</td>
<td>明確界定試件、曝露條件及腐蝕判定終點</td>
<td>腐蝕位置及表面系統狀況</td>
</tr>
<tr>
<td>為何接觸部位的磨耗或鎖緊狀況不同？</td>
<td>具代表性的磨耗、摩擦或組裝測試</td>
<td>配合表面、潤滑劑、幾何形狀及負載</td>
</tr>
<tr>
<td>接頭能否夾持電纜並維持密封？</td>
<td>完整接頭功能測試</td>
<td>電纜、密封件、引入口及組裝配置</td>
</tr>
</tbody>
</table>
<p><a href="https://store.astm.org/b0487-24.html">ASTM B487-24</a> 以光學顯微鏡檢查製備截面，測量局部金屬及氧化物鍍層厚度。若鍍層厚度會影響硬度圖的解讀，這項測試可作為補充。其測量品質取決於試件製備及光學設定。<a href="https://store.astm.org/standards/b571">ASTM B571-23</a> 提供定性附著力方法；請依鍍層、基材、幾何形狀及預定用途選擇方法。</p>
<p><a href="https://store.astm.org/standards/b117">ASTM B117-26a</a> 提供受控鹽霧環境，用於相對腐蝕觀察。產品規格會定義試件、曝露時間及允收判定終點。評估製程變更時，我會比較相同類型的試件；評估使用壽命時，則會參考相關長期曝露資訊。<a href="/zh-hant/blog/what-is-astm-b117-salt-spray-testing-and-why-is-it-critical-for-cable-gland-durability/">B117 指南</a>說明試件製備及判定終點。</p>
<h2 id="connect-the-result-to-the-glands-working-surfaces">將結果連結至接頭的工作表面</h2>
<p>我會將硬度結果連結至促使測試的特徵。對螺紋而言，可能需要檢查完成後的牙型、鍍層堆積、損傷及配合接觸。對密封面而言，則要檢查支撐密封所需的表面狀況及幾何形狀。如此可讓材料調查結果有助於組裝及維修決策。</p>
<p><a href="/zh-hant/blog/how-does-nickel-plated-brass-revolutionize-cable-gland-performance-in-demanding-industrial-environments/">鍍鎳黃銅指南</a>說明基材、前處理及鍍層如何共同作用。<a href="/zh-hant/blog/how-do-nickel-and-zinc-plating-transform-cable-gland-performance-and-longevity/">鎳鍍層與鋅鍍層指南</a>則比較兩種表面系統。依這些材料差異選擇調查方向，再測量正在檢視的實際受測層及製程狀態。</p>
<p>遇到鎖緊問題時，我會檢查配合表面、表面處理、潤滑或密封劑、潔淨度、接觸負載及重複使用情況。這些條件會影響摩擦及接合處的受力。<a href="/zh-hant/blog/the-coefficient-of-friction-how-it-impacts-gland-assembly-and-sealing-pressure/">摩擦指南</a>說明它們與組裝行為的關聯。微壓痕硬度位置圖提供材料資訊；組裝測試則評估表面如何共同作用。</p>
<p><a href="/zh-hant/blog/ip-protection-ratings-explained-how-to-choose-the-right-cable-gland-based-on-iec-60529-standards/">IEC 60529 引入口指南</a>說明外殼的侵入防護能力。若鍍層或製程變更影響密封面、螺紋或接觸特徵，應檢視完整接頭的相關功能。依零件用途而定，可能包括密封、夾持或電氣接觸。</p>
<h2 id="keep-the-result-usable-for-production-decisions">讓結果能用於生產決策</h2>
<p>我會讓報告簡明到足以與下一批次比較，同時保留重現測量所需的細節：</p>
<ul>
<li>零件、版次、基材、鍍層識別及製程狀態。</li>
<li>試件類型、截面方向及製備流程。</li>
<li>標準版本、Knoop 或 Vickers 方法、試驗力、加載循環及儀器識別。</li>
<li>測量位置圖、間距、個別數值及壓痕影像。</li>
<li>剔除的壓痕及其原因、儀器查證，以及所述的不確定度或精度依據。</li>
<li>允收規則及其適用的特徵或層位。</li>
</ul>
<p><a href="https://www.nist.gov/mml/materials-science-and-engineering-division/mechanical-performance-group/hardness-standard">NIST 微壓痕標準物質計畫</a>提供 Knoop 及 Vickers 標準物質，用於校正及檢查微硬度試驗機。我會搭配適用的標準物質檢查、試件製備及影像檢視。這些步驟各自處理測量品質的不同部分：儀器性能、製備表面及讀值本身。</p>
<p><a href="https://store.astm.org/b0689-97r23.html">ASTM B689-97(2023)</a> 將硬度視為工程用鎳鍍層的一項功能考量，並同時考慮延展性、耐磨耗性及耐腐蝕性等特性。因此，生產決策應依據零件用途所要求的性能。若允收準則是硬度，應將其套用於指定層位及測試方法；若問題是剝落或洩漏，則應採用相應的功能檢查。</p>
<h2 id="conclusion">結論</h2>
<p>要讓鍍前與鍍後的微硬度比較具有實用價值，我會先界定受測層、標示特徵位置，並維持測量條件一致。接著，有效讀值的分布便能協助判斷變化是全面性的、局限於邊緣，還是與鍍層／基材界面有關。</p>
<p>將影像及個別結果與位置圖一併保留。若分布異常，便據以安排製備檢查、製程檢視或下一項特性測試。這樣能明確界定硬度結果的用途，協助改善鍍層接頭並解決實際的製造或組裝問題。</p>
<h2 id="frequently-asked-questions">常見問題</h2>
<h3 id="what-should-i-compare-before-and-after-plating">鍍前與鍍後應比較哪些項目？</h3>
<p>選擇能回答問題的區域。若要調查基材金屬是否改變，請比較相對應的基材區域；若要追蹤鍍層一致性，請比較位置相同的鍍層；若要評估受測表面系統的反應，則比較裸露表面與鍍層表面。我會為每組標明所測層、方法、試驗力及製備方式。</p>
<h3 id="which-method-applies-to-microhardness-testing-of-electroplated-coatings">電鍍層微壓痕硬度測試適用哪一種方法？</h3>
<p>ASTM B578-21 規定使用 Knoop 壓頭，在 0.245 N (25 gf) 或 0.981 N (100 gf) 下進行測試，結果以 HK 表示。請確認試件是否適用及方法要求。ASTM E384 涵蓋範圍較廣的 Knoop 與 Vickers 微壓痕測試，因此報告應保留所選方法及試驗力。</p>
<h3 id="how-do-i-investigate-a-thin-coating-when-the-substrate-affects-the-result">當基材影響結果時，如何調查薄鍍層？</h3>
<p>與實驗室共同檢視鍍層厚度、壓痕幾何形狀、位置及製備截面。必要時調整試件或方法，以取得有效且可判讀的壓痕。我會如實呈現混合反應；若變更方法或試驗力，則另列為一組測量序列。</p>
<h3 id="how-does-hardness-help-when-a-plated-gland-shows-wear-or-corrosion">鍍層接頭出現磨耗或腐蝕時，硬度測量有何幫助？</h3>
<p>硬度有助於辨識受影響部位是否發生材料或製程變化。接著我會檢查相應的失效機制：腐蝕要看鍍層連續性及曝露情況；磨耗則要檢查實際接觸副、相對運動、負載及潤滑。位置圖有助於找出後續測試位置。</p>
<h3 id="why-can-thread-edge-readings-differ-from-flat-surface-readings">為何螺紋邊緣的讀值可能與平面讀值不同？</h3>
<p>邊緣與曲率會改變支撐、試件製備、壓痕間距，以及壓痕造成變形的區域。我會檢查截面及壓痕影像，確認是否有圓角化、損傷或界面影響；解讀差異前，再依所選方法的壓痕位置及有效性規則判定。</p>
<h3 id="sources-and-technical-references">來源與技術參考資料</h3>
<ul>
<li><a href="https://store.astm.org/e0384-22.html">ASTM E384-22－材料微壓痕硬度標準測試方法－ASTM International</a>，查閱日期：2026-10-28。</li>
<li><a href="https://store.astm.org/b0578-21.html">ASTM B578-21－電鍍層微壓痕硬度標準測試方法－ASTM International</a>，查閱日期：2026-10-28。</li>
<li><a href="https://store.astm.org/b0487-24.html">ASTM B487-24－以截面顯微檢查量測金屬及氧化物塗覆層厚度的標準測試方法－ASTM International</a>，查閱日期：2026-10-28。</li>
<li><a href="https://store.astm.org/standards/b571">ASTM B571-23－金屬鍍層定性附著力測試－ASTM International</a>，查閱日期：2026-10-28。</li>
<li><a href="https://store.astm.org/standards/b117">ASTM B117-26a－鹽霧（霧化）試驗設備操作標準實務－ASTM International</a>，查閱日期：2026-10-28。</li>
<li><a href="https://store.astm.org/b0689-97r23.html">ASTM B689-97(2023)－工程用電鍍鎳層－ASTM International</a>，查閱日期：2026-10-28。</li>
<li><a href="https://www.nist.gov/mml/materials-science-and-engineering-division/mechanical-performance-group/hardness-standard">硬度標準參考物質－美國國家標準暨技術研究院（NIST）</a>，查閱日期：2026-10-28。</li>
</ul>