# 黃銅電纜密封接頭安裝時如何防止螺紋咬合磨損

> Source: https://chinacableglands.com/zh-hant/blog/preventing-thread-galling-in-brass-cable-gland-installation/
> Language: zh-Hant
> Publisher: 倍拓電纜接頭
> Author: Henry Xu
> Published: 2026-01-17
> Updated: 2026-10-28

透過區分螺紋咬合磨損與配合不良、管制表面及潤滑狀態、及早停止並檢查返工作業，預防黃銅電纜密封接頭螺紋咬死。

<p><strong>鎖緊前先檢查配對零件，避免黃銅電纜密封接頭發生螺紋咬合磨損。</strong> 我會確認螺紋、檢查並清潔兩個表面，並設定規定的乾燥或潤滑狀態。先用手正確對正並旋入；遇到異常阻力就停止。不得用較長扳手或電動起子硬轉卡住的接頭。</p>
<p>卡住也可能由螺紋錯扣、毛刺、螺紋形式不相容、鍍層、污垢、觸底或密封件壓縮造成。將整個接合處隔離檢查並診斷後，再判定損傷是否為螺紋咬合磨損。</p>
<blockquote>
<p><strong>重點摘要</strong></p>
<ul>
<li>將接頭螺紋與其外殼、鎖緊螺帽、轉接頭或縮徑接頭視為一組明確界定的配對零件。</li>
<li>組裝前確認螺紋系統、尺寸、螺距、公差、塗層、可用咬合長度及密封配置。</li>
<li>只有在該型號電纜密封接頭的說明明確允許時才可潤滑，並使用相應的扭矩或就位方法。</li>
<li>先以手動方式正確對正旋入；螺紋應先順暢、無阻地咬合，再進行受控的最終設定。</li>
<li>若初期出現卡滯、金屬黏著轉移、刮擦或無法解釋的扭矩變化，應立即停止。繼續旋轉可能把可診斷的配合問題變成零件損壞。</li>
</ul>
</blockquote>
<h2 id="what-thread-galling-means-at-a-brass-cable-gland-entry">黃銅電纜密封接頭引入口的螺紋咬合磨損是什麼</h2>
<p><strong>螺紋咬合磨損</strong> 是受力表面滑動時產生的嚴重黏著磨損。局部高點可能彼此黏著。持續旋轉可能造成金屬轉移與撕裂，使表面粗化、阻力增加並讓配對螺紋咬死。我採用其中的磨損術語 <a href="https://store.astm.org/g0040-25a.html">ASTM G40-25a</a> 來記錄此機制。</p>
<p>螺紋旋得緊並不代表一定發生咬合磨損。螺紋咬合磨損與咬死是典型的緩慢、間歇滑動問題。 <a href="https://store.astm.org/g0098-23.html">ASTM G98-23</a> 用於篩查材料配對，但其結果不是最終設計值。潤滑、對正、剛度、幾何形狀及使用條件仍會影響結果。</p>
<p>先以材料配對篩選出較合適的表面組合，再於實際接合處檢查量產螺紋、塗層、導入段、公差、密封件、工具及安裝條件。</p>
<p>黃銅不會因此必然比所有其他材料更容易發生螺紋咬合磨損。我會評估實際配對的兩個表面能否咬合、滑動、就位並承載，而不會產生不可接受的黏著轉移或材料轉移。鍍鎳黃銅接頭搭配黃銅鎖緊螺帽，與同一接頭搭配鋁、不鏽鋼或塗層鋼材並不相同。壓緊帽與本體之間的螺紋則是另一處接合。</p>
<p>診斷前先確認正在移動的接合處：</p>
<table>
<thead>
<tr>
<th>螺紋接合處</th>
<th>預期功能</th>
<th>須識別的表面及條件</th>
</tr>
</thead>
<tbody>
<tr>
<td>接頭引入螺紋旋入攻牙外殼</td>
<td>定位並固定接頭；也可能搭配獨立的引入口密封件</td>
<td>接頭基材及鍍層、外殼材料及塗層、螺紋形式、公差、深度、密封劑或乾燥狀態</td>
</tr>
<tr>
<td>接頭引入螺紋穿過間隙孔並以鎖緊螺帽固定</td>
<td>將接頭夾固於面板</td>
<td>接頭與鎖緊螺帽的材料及表面狀態、完整面板與密封堆疊、承壓面及工具操作空間</td>
</tr>
<tr>
<td>接頭透過縮徑接頭或轉接頭連接</td>
<td>使相容的引入口尺寸或系統得以銜接</td>
<td>每一組內外螺紋配對、配件核准狀態、可用長度、密封面及組裝順序</td>
</tr>
<tr>
<td>接頭本體上的壓緊帽</td>
<td>驅動電纜密封與固定機構</td>
<td>帽體與本體的材料及表面狀態、供應時的處理狀態、電纜尺寸、密封件位置及閉合方法</td>
</tr>
<tr>
<td>如有配置，則為內部帶螺紋的鎧裝夾持零件</td>
<td>形成規定的機械與電氣端接</td>
<td>確切的鎧裝零件、材料配對、潔淨的接觸面、電纜準備方式及核准順序</td>
</tr>
</tbody>
</table>
<p>不鏽鋼型號應使用<a href="/zh-hant/blog/how-does-thread-galling-resistance-compare-across-different-stainless-steel-cable-gland-grades/">不鏽鋼電纜密封接頭螺紋咬合磨損處理方法</a>比較合金配對與工況。黃銅接頭則應先確認實際對向接觸表面及其表面處理，再選擇修正措施。</p>
<h2 id="distinguish-galling-from-other-causes-of-binding">區分螺紋咬合磨損與其他卡滯原因</h2>
<p><strong>卡滯診斷</strong> 用來辨識發生異常阻力的介面及物理原因。我會記錄阻力開始的位置、順暢手轉的圈數及軸向位置。檢查螺紋識別、表面痕跡，以及密封件或肩部是否已接觸外殼。僅憑手感無法判定其機制。</p>
<table>
<thead>
<tr>
<th>觀察現象</th>
<th>較可能的原因</th>
<th>判定前須收集的證據</th>
</tr>
</thead>
<tbody>
<tr>
<td>旋入不到一圈便出現阻力；軸線看似歪斜</td>
<td>螺紋錯扣、導入端受損、螺距不一致或角度未對正</td>
<td>螺紋標記、圖面、量規、起始螺紋狀態、垂直度及接觸痕跡</td>
</tr>
<tr>
<td>接合處旋入一小段後停止，重複試驗時都停在相同位置</td>
<td>毛刺、塗層堆積、局部螺紋變形、異物或尺寸干涉</td>
<td>放大檢查螺紋牙側、潔淨的配對樣件、校準量規的結果及塗層規格</td>
</tr>
<tr>
<td>接合處順暢旋轉，直到抵達肩部、墊圈、錐面或螺紋末端</td>
<td>預期就位、密封件壓縮、錐螺紋干涉或觸底</td>
<td>組裝圖、可用內螺紋深度、引入口密封配置及規定的最終設定方法</td>
</tr>
<tr>
<td>伴隨刮擦、粗糙的起動阻力、金屬黏著或材料轉移，扭矩突然升高</td>
<td>可能正在形成黏著損傷或嚴重磨耗</td>
<td>表面材料轉移、撕裂或塗抹狀的牙側、碎屑種類，以及損傷位置與方向</td>
</tr>
<tr>
<td>更換潤滑脂、密封劑、清潔劑或鍍層後，阻力發生變化</td>
<td>摩擦狀態、配合間隙、化學組成或殘留物已改變</td>
<td>核准材料清單、批次識別、施用量及組裝前後紀錄</td>
</tr>
<tr>
<td>螺紋空轉而不前進，或無法固定接合處</td>
<td>螺紋剝落、螺紋斷裂、內螺紋過大或外螺紋過小</td>
<td>螺紋牙型、量規結果、取出的碎屑及尺寸檢查</td>
</tr>
</tbody>
</table>
<p>若潔淨零件能順利開始旋入，卻總在相同深度停止，我會先比較可用深度、接頭突出量、肩部及密封堆疊。可重複出現的停止位置表示可能有干涉或觸底，但不會因此自動判定為咬合磨損。</p>
<p>若阻力不規則升高，且經核准拆開後發現金屬撕裂或轉移，應保留兩個零件及相關紀錄。深度衝突須修正圖面或配置；滑動表面受損則須重新檢查材料、表面狀態、潤滑、對正及方法。</p>
<p>螺紋錯扣會迫使不同的螺紋路徑互相咬合。 <strong>螺紋剝落</strong> 因剪切或壓潰而使承載牙型脫落。 <strong>磨粒磨耗</strong> 由堅硬突起（粗糙峰）及碎屑刮削表面。 <strong>觸底</strong> 在預期就位前便碰到實體限位。這些情況可能與咬合磨損同時發生。我會逐一辨識原因，因為修正方法各不相同。</p>
<p>不可只憑試旋就認定相容。螺距錯誤仍可能開始旋入；錐度可能依設計產生干涉；較厚的塗層可能占用間隙。受損的導入端會使軸線偏斜。我會先確認標記及受控尺寸。</p>
<h2 id="define-the-mating-pair-specification-before-work-starts">作業開始前先界定配對零件規格</h2>
<p><strong>兩個互相配合的螺紋及其組裝狀態，須一併考量。</strong>更換任一配對零件或改變其表面處理，都可能改變配合與摩擦。EMC 是電磁相容性；規格提及 Ex 功能時，則指防爆功能。</p>
<p>螺紋配對的相關細節如下：</p>
<ol>
<li>接頭製造商、系列、完整料號、尺寸、材料、表面狀態、圖面版次及批號；</li>
<li>配對外殼、鎖緊螺帽、縮徑接頭或轉接頭的製造商、材料、塗層、螺紋標記及版次；</li>
<li>螺紋標準、名義尺寸、螺距或每英吋牙數、平行或錐形形式、公差或等級、導入端及量規要求；</li>
<li>可用完整牙型的外螺紋長度、可用內螺紋深度、面板與密封堆疊、不完整螺紋段、倒角及底部間隙；</li>
<li>乾燥、出廠處理、塗覆密封劑或潤滑狀態，包括確切的核准配方材料及施用位置；</li>
<li>組裝順序、預期的手動旋入方式、工具接合部位、最終就位或扭矩方法及拒收觸發條件；以及</li>
<li>必需的引入口密封、固定、等電位連接、危險區域、EMC 或其他可能受表面處理變更影響的功能；以及</li>
<li>更換供應商、加工路線、塗層生產線、配方材料、配對零件或組裝工具時的變更管制觸發條件。</li>
</ol>
<p><a href="https://webstore.iec.ch/en/publication/7034">IEC 62444:2010</a> 涵蓋製造商或負責供應商交付的完整電纜密封接頭。我會依受測配置使用本體、帽體、嵌件、密封件及鎖緊螺帽。無關零件不會因螺紋看似配合就自動沿用該結果。</p>
<p>公制螺紋請查閱 <a href="https://webstore.iec.ch/en/publication/2112">IEC 60423:2007</a>。對 NPT（美國錐管螺紋）及相關英制螺紋，請使用 <a href="https://www.asme.org/codes-standards/find-codes-standards/b1201-pipe-threads-general-purpose-inch">ASME B1.20.1</a> 以查核尺寸、量規及鍍層螺紋的預留量。我會使圖面符合專案採用的系統。M20 並非名義尺寸為 20 mm 的開口。不得將平行公制螺紋的就位狀況當成錐螺紋來判斷。</p>
<p>請使用<a href="/zh-hant/blog/how-to-install-a-cable-gland-on-a-threaded-vs-non-threaded-enclosure-entry/">螺紋孔與間隙孔安裝方法</a>，確認引入口的承載方式是螺紋或鎖緊螺帽。若使用縮徑接頭或轉接頭，我會透過<a href="/zh-hant/blog/how-do-cable-gland-reducers-and-adapters-solve-installation-challenges/">配件選型檢查要點</a>，記錄每組配對零件、密封件、握持點及其位置。</p>
<h3 id="check-usable-thread-engagement-and-bottom-clearance">確認有效螺紋嚙合與底部間隙</h3>
<p>可用螺紋長度決定在墊圈、肩部、不完整螺紋段或盲孔底部限制行程前，能否達到所需咬合長度。不完整螺紋段是螺紋末端牙型不完整的區域；倒角則是入口斜面。我會採用圖面或檢驗所得的完整牙型長度，而非看似全段都有螺紋的長度。</p>
<p>令 <span class="article-math article-math-inline" data-latex="L_m"><span class="katex"><math xmlns="http://www.w3.org/1998/Math/MathML"><semantics><mrow><msub><mi>L</mi><mi>m</mi></msub></mrow><annotation encoding="application/x-tex">L_m</annotation></semantics></math></span></span> 為可用的完整牙型外螺紋長度， <span class="article-math article-math-inline" data-latex="S"><span class="katex"><math xmlns="http://www.w3.org/1998/Math/MathML"><semantics><mrow><mi>S</mi></mrow><annotation encoding="application/x-tex">S</annotation></semantics></math></span></span> 為占用該長度的面板與密封堆疊，而 <span class="article-math article-math-inline" data-latex="L_f"><span class="katex"><math xmlns="http://www.w3.org/1998/Math/MathML"><semantics><mrow><msub><mi>L</mi><mi>f</mi></msub></mrow><annotation encoding="application/x-tex">L_f</annotation></semantics></math></span></span> 為可用內螺紋深度。可用及有效的重疊長度如下：</p>
<p><span class="article-math article-math-inline" data-latex="L_a=\max(0,L_m-S)"><span class="katex"><math xmlns="http://www.w3.org/1998/Math/MathML"><semantics><mrow><msub><mi>L</mi><mi>a</mi></msub><mo>=</mo><mi>max</mi><mo>⁡</mo><mo stretchy="false">(</mo><mn>0</mn><mo separator="true">,</mo><msub><mi>L</mi><mi>m</mi></msub><mo>−</mo><mi>S</mi><mo stretchy="false">)</mo></mrow><annotation encoding="application/x-tex">L_a=\max(0,L_m-S)</annotation></semantics></math></span></span></p>
<p><span class="article-math article-math-inline" data-latex="L_e=\min(L_a,L_f)"><span class="katex"><math xmlns="http://www.w3.org/1998/Math/MathML"><semantics><mrow><msub><mi>L</mi><mi>e</mi></msub><mo>=</mo><mi>min</mi><mo>⁡</mo><mo stretchy="false">(</mo><msub><mi>L</mi><mi>a</mi></msub><mo separator="true">,</mo><msub><mi>L</mi><mi>f</mi></msub><mo stretchy="false">)</mo></mrow><annotation encoding="application/x-tex">L_e=\min(L_a,L_f)</annotation></semantics></math></span></span></p>
<p><a class="article-tool-card article-tool-card-link" href="/zh-hant/resource-center/tools/thread-engagement-length-calculator/" aria-label="螺紋旋合長度計算器"><span class="article-tool-card-index">工具</span><span class="article-tool-card-kicker">螺紋與引入口幾何尺寸</span><strong class="article-tool-card-title">螺紋旋合長度計算器</strong><span class="article-tool-card-copy">輸入可用的完整牙型外螺紋長度、完整面板與密封堆疊，以及可用內螺紋深度。將受限的重疊長度與確切螺紋要求比較，再檢查配合、表面狀態及組裝條件。</span><span class="article-tool-card-formula">Lavail = Lmale − Tstack; Leff = min(Lavail, Lfemale)</span><span class="article-tool-card-inputs" aria-label="計算器輸入項目"><em>可用外螺紋長度</em><em>面板與墊圈的疊合厚度</em><em>內螺紋深度</em></span><span class="article-tool-card-action">開啟計算器 <span aria-hidden="true">-&gt;</span></span></a></p><p>重疊長度計算只檢查幾何條件。我會另外檢查螺距、牙側干涉、塗層厚度、橢圓度、導程誤差及錐度。對正、污垢、潤滑及材料轉移也不在該計算範圍內。</p>
<h2 id="control-surfaces-cleanliness-and-coating-condition">管制表面狀態、潔淨度及塗層狀態</h2>
<p><strong>潔淨螺紋</strong>須依允許的方法處理，不含切屑、砂粒、腐蝕產物、噴塗飛濺物或受損塗層。清除通路上的配方材料殘留、布纖維及清潔劑殘留。我會保護螺紋及受控表面狀態。若要使用硬刷、研磨紙、尖銳工具或溶劑，須先取得產品及外殼作業程序的許可。</p>
<p>組裝前應在適當照明及放大條件下檢查兩個零件，留意：</p>
<ul>
<li>運輸或未固定搬運造成的凹痕或牙頂壓平；</li>
<li>起始螺紋翻卷、外殼開孔處毛刺及攻牙孔周圍金屬位移；</li>
<li>鍍層凸瘤、起泡、露底、剝落或螺紋內鍍層過厚；</li>
<li>油漆、粉體塗層、密封劑、切屑、砂粒、鹽分、乾燥清潔劑或先前使用的潤滑劑；</li>
<li>螺紋牙型變形、橢圓度、鎖緊螺帽裂紋及未對正的焊接凸台；以及</li>
<li>鉗子、管鉗、衝擊套筒或先前試組裝造成的損傷。</li>
</ul>
<p>工作站準備就緒前，應保留保護蓋或包裝。將合格零件與掉落、返工或退回的零件分開。我會為每種配對系列使用獨立托盤。M 表示公制螺紋，PG 表示德國導管螺紋，BSP 則為英國標準管螺紋形式。外觀相似的 M、PG、NPT 或 BSP 鎖緊螺帽不得混用。</p>
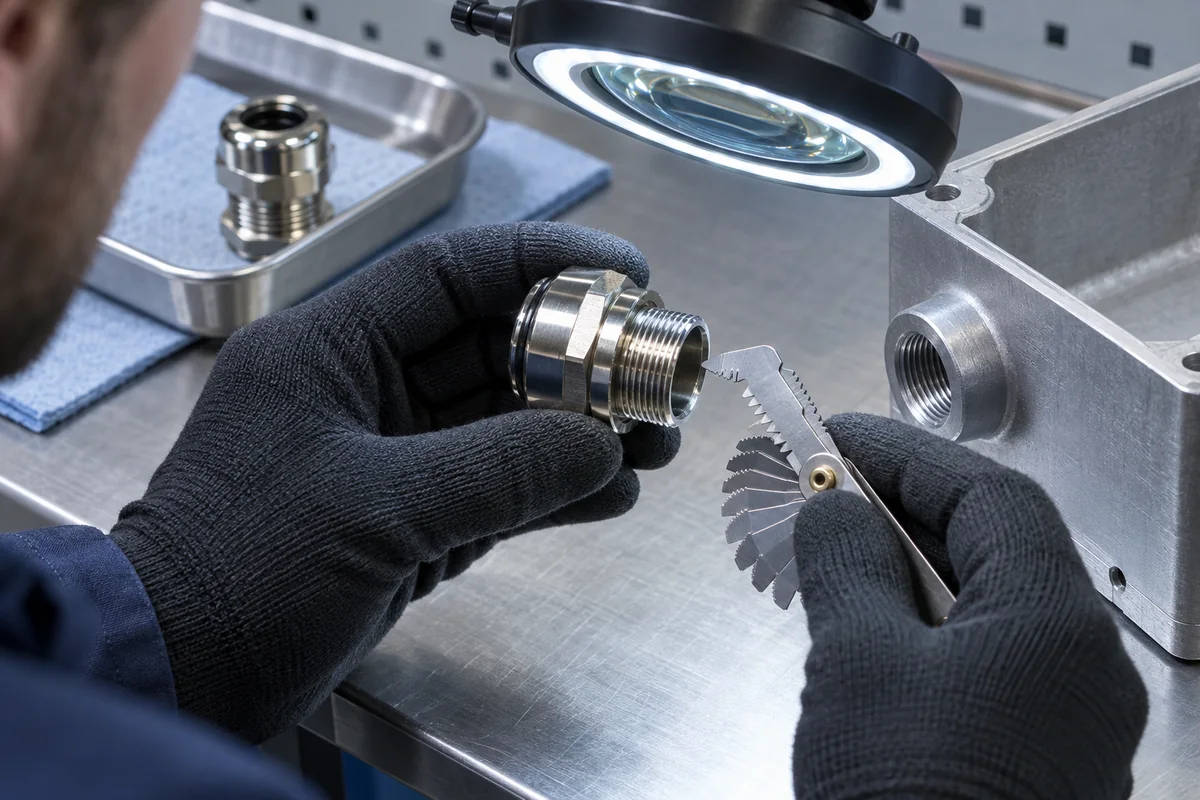
<p>量規用於確認螺紋識別及尺寸，不是檢查咬合磨損抗性。應按程序使用適用於該系統與公差的校準量規，並由受訓人員判讀。切勿將量規硬旋入可疑螺紋。我會依圖面檢查完成鍍層或塗層後的螺紋，而非只檢查裸露基材。</p>
<figure>
<img alt="檢驗人員在放大觀察下，比對乾淨的鍍鎳黃銅接頭螺紋與相配的外殼螺紋" src="/images/blog/preventing-thread-galling-in-brass-cable-gland-installation/brass-gland-thread-inspection.webp" srcset="/images/blog/preventing-thread-galling-in-brass-cable-gland-installation/brass-gland-thread-inspection-600.webp 600w, /images/blog/preventing-thread-galling-in-brass-cable-gland-installation/brass-gland-thread-inspection.webp 1200w" sizes="(max-width: 760px) 100vw, 760px" width="1200" height="800" loading="lazy" decoding="async" />
<figcaption>組裝前檢查兩個已完成表面處理的螺紋零件；若起始螺紋受損、塗層堆積、有切屑或螺紋標記不一致，應在施加扭矩前停止作業。</figcaption>
</figure>
<h2 id="decide-the-lubricant-state-before-deciding-the-torque">決定扭矩前先確定潤滑狀態</h2>
<p><strong>潤滑狀態</strong>是指指定接合處經核准的乾式、出廠處理、塗有密封劑或已潤滑狀態。應將其記錄在作業指示與檢查紀錄中。防咬死產品旨在降低咬死風險；PTFE 是聚四氟乙烯。對標示為「防咬死」、「食品級」或「耐高溫」的產品，我會確認此介面允許使用的確切配方及其施用說明。</p>
<p>扭矩會透過螺紋摩擦、承壓面摩擦及夾緊作用傳遞。潤滑會改變這種平衡，正如<a href="https://ntrs.nasa.gov/api/citations/19900009424/downloads/19900009424.pdf">NASA 緊固件設計手冊</a>所述。<a href="https://knowledge.bsigroup.com/products/fasteners-torque-clamp-force-testing">BS EN ISO 16047:2005+A1:2012</a> 也要求在扭矩／夾緊力測試中明確規定緊固件及相關零件的狀態。</p>
<p>對電纜密封接頭，應依指定的表面狀態使用製造商的鎖緊方法。若組裝狀態從乾式改為潤滑式，必須採用相應的方法和設定，因為相同扭矩可能產生不同的夾緊作用。</p>
<p>每種擬用配方材料都須取得以下核准：</p>
<table>
<thead>
<tr>
<th>相容性問題</th>
<th>對接頭的重要性</th>
</tr>
</thead>
<tbody>
<tr>
<td>此確切螺紋是否允許使用該確切配方？</td>
<td>名稱相似的產品可能含有不同載體、固體成分、添加劑或濃度</td>
</tr>
<tr>
<td>組裝方法是否已在相同潤滑狀態下建立？</td>
<td>在相同扭矩讀值下，較低或變化較小的摩擦可能改變軸向作用</td>
</tr>
<tr>
<td>配方材料是否可能移至引入口墊圈或電纜密封件？</td>
<td>若與彈性體或護套不相容，可能造成膨潤、軟化、滑移、擠出或失去接觸</td>
</tr>
<tr>
<td>材料是否會接觸鋸齒墊圈、鎧裝夾具、接地路徑或 EMC 接點？</td>
<td>殘留物可能改變金屬接觸狀態，或使電氣測試結果失去代表性</td>
</tr>
<tr>
<td>是否適用於相關溫度、化學品、氧氣工況、衛生、防火要求及外殼塗層？</td>
<td>不能只憑某種配方材料的概括化學成分推定其使用限制</td>
</tr>
<tr>
<td>是否會影響 Ex 證書、列名組裝件、保固或維護說明？</td>
<td>受管制產品可能只允許使用指定零件、配方材料及程序</td>
</tr>
<tr>
<td>施用量、位置及方式為何？</td>
<td>用量過多可能困住碎屑、污染鄰接介面，或遮蔽實際就位狀態</td>
</tr>
</tbody>
</table>
<p>乾燥組裝須維持乾燥，並保留供應時已有的出廠處理。不得另加配方材料。對指定產品，我會管制其識別、保存期限、污染狀態、用量、施用工具及位置。請使用 <a href="/zh-hant/blog/when-should-you-use-cable-gland-lubricants-and-what-are-the-best-options/">電纜密封接頭潤滑劑相容性檢查要點</a> 在核准前確認彈性體、等電位連接、EMC、Ex、氧氣工況及衛生要求的相容性。</p>
<h2 id="use-a-hand-start-and-stop-trigger-installation-sequence">採用手動旋入與停止觸發條件的安裝順序</h2>
<p><strong>停止觸發條件</strong> 是要求停止旋轉並保留零件、以便作出明確判定的可觀察狀態。我會將其寫入說明，避免把「鎖到手感剛好」當成驗收方法。</p>
<p>開啟或檢修已安裝設備前，應先執行現場的能源管制程序。英國健康與安全主管機關要求隔離並釋放電氣、機械、液壓、氣壓及其他能源；在適用時，還須防止能源意外恢復。我會遵循其 <a href="https://www.hse.gov.uk/electricity/withequip.htm">電氣設備作業要求</a> 及適用的現場程序。作業前必須安全隔離；螺紋管制不能取代此要求。</p>
<p>新引入口應依下列受控順序作業：</p>
<ol>
<li><strong>核對螺紋配對。</strong>使用預定的接頭及外殼或配件，確認螺紋代號、材料、表面處理、密封件與組裝說明彼此相符。</li>
<li><strong>檢查配對路徑。</strong>檢查起始螺紋、牙側、承靠面、墊圈、深度、塗層、毛邊、潔淨度及工具空間。組裝前先處理損傷或不相符之處。</li>
<li><strong>準備核准狀態。</strong> 保持乾燥、保留出廠處理，或依指定用量將確切的允許配方材料施於指定表面。</li>
<li><strong>對正且不施加側向負荷。</strong> 支撐接頭與電纜，使軸線正確對正，且螺紋不承受偏軸力。</li>
<li><strong>以手動方式旋入。</strong> 將指尖放在指定的本體部位，沿正確方向旋轉。初始咬合應在產品規定的距離內保持順暢且可重複。</li>
<li><strong>遇異常阻力即停止。</strong>不可用扳手克服初期卡滯。僅在核准程序允許，且不必額外施力、接合處仍可移動時，才可退出；否則請停止並在原位評估。</li>
<li><strong>使用指定工具完成作業。</strong> 只握持指定的扳手平面，並依該接頭、引入口、密封件及潤滑狀態採用確切的就位、角度、扭矩或閉合方法。除非製造商明確核准，否則不得使用衝擊起子。</li>
<li><strong>確認完成後的引入口。</strong> 檢查就位狀態、墊圈位置、外露螺紋、電纜路徑、固定結構、鎖緊螺帽或配件位置、損傷，以及所有要求的外殼、等電位連接或功能測試。</li>
</ol>
<p>初步手動咬合後應暫停。我會檢查接頭軸線是否與引入口面垂直對正，並確認電纜另有支撐。最後用扳手設定前，先確認產品規定的起始旋入過程順暢。</p>
<figure>
<picture>
<source srcset="/images/blog/preventing-thread-galling-in-brass-cable-gland-installation/entry-hand-start-600.webp 600w" media="(max-width: 700px)" type="image/webp">
<img alt="黃銅電纜密封接頭部分旋入金屬外殼引入口，電纜由獨立夾具固定，未使用的扳手放在工作台上" src="/images/blog/preventing-thread-galling-in-brass-cable-gland-installation/entry-hand-start.webp" width="1200" height="750" loading="lazy" decoding="async">
</picture>
<figcaption>示意安裝場景中，接頭部分旋入外殼壁，電纜由獨立夾具承載，扳手則放在遠離接合處的位置。</figcaption>
</figure>
<p><a href="https://standards.nasa.gov/node/254">NASA-STD-5020B</a> 在其太空飛行緊固範圍內，將扭矩、材料、潤滑、塗層、鎖固與驗證連結考量。對電纜引入接頭，沿用相同思路辨明完整接合組件，並依接頭製造商的指示及實際使用環境的專案要求辦理。</p>
<p>應將螺紋咬合與最終設定分開判斷。墊圈接觸在某種設計中可能產生正常阻力，在另一種設計中則可能屬異常。若製造商未針對該螺紋及密封配置說明不同表現，我會在達到已驗證的手動旋入距離前遇阻即停。</p>
<h2 id="set-torque-from-the-complete-assembly-condition">依完整組裝狀態設定扭矩</h2>
<p><strong>安裝扭矩</strong> 須對應指定接合處、型號、螺紋、表面、潤滑劑、密封堆疊、工具方法及驗收準則。通用的 M20、M25 或 NPT 扭矩值無法涵蓋壁面、公差、鍍層、墊圈、鎖緊螺帽或接頭設計。我會採用針對完整組裝狀態建立的數值。</p>
<p>引入口本體、鎖緊螺帽、壓緊帽、鎧裝夾具及配件的設定值應分開記錄，並參照 <a href="/zh-hant/blog/whats-the-perfect-torque-value-for-cable-glands-and-how-tight-is-too-tight/">電纜密封接頭扭矩選型檢查要點</a>。鴉爪式開口扳手頭是安裝於扭矩工具上的偏置扳手頭；若其程序要求，應採用相應修正。我會執行以下工作站管制：</p>
<ul>
<li>使用仍在校準有效期內、量程正確且標示精度符合要求的工具；</li>
<li>只在製造商指定的扳手平面握持接頭，以免意外鎖緊或鬆動另一處接合；</li>
<li>依工具程序採用鴉爪式扳手頭或延長件所需的修正；</li>
<li>平順地達到設定值，不得衝擊、擺動或反覆重鎖，除非另有規定；</li>
<li>在數值旁記錄乾燥、經處理、塗覆密封劑或潤滑狀態；</li>
<li>確認工具使用後恢復至受控狀態，並從作業紀錄中消除單位歧義；</li>
<li>若出現異常黏著轉移、噪音、碎屑、外殼特徵可見轉動或扭矩斜率異常，應在到達目標值前停止；以及</li>
<li>絕不得在現場提高限值，企圖使已拒收的接合處就位。</li>
</ul>
<p>完成接合後，我會檢查螺紋完整性、電纜密封、固定能力、引入口密封，以及任何必要的等電位連接功能。<a href="https://webstore.iec.ch/en/publication/2452">IEC 60529</a> 依規定的外殼測試分類侵入防護。使用<a href="/zh-hant/blog/the-importance-of-entry-thread-seals-in-maintaining-enclosure-ip-ratings/">引入螺紋密封評估</a>分別檢查墊片、O 形環、密封劑或其他壁面密封，並將其與螺紋固定能力區分。</p>
<h2 id="what-to-do-when-a-brass-gland-binds-or-seizes">黃銅接頭卡滯或咬死時的處理方式</h2>
<p><strong>卡死的引入口需要安全決定拆除、修復或更換。</strong>即使後來轉得動，損傷與污染仍可能影響引入口。繼續使用前應先評估這些狀況；設備帶電時，切勿嘗試臨時拼湊的拆除方式。</p>
<p>若阻力變得異常：</p>
<ol>
<li>停止旋轉，並防止任何人再施加扭矩；</li>
<li>確認哪一處接合曾移動及其位置；適當時加上見證標記；</li>
<li>進行侵入式作業前，依適用的現場程序隔離設備並確認安全；</li>
<li>支撐電纜及附近零件，避免拆卸負荷損壞導體、密封件、面板或相鄰引入口；</li>
<li>收集鬆散碎屑，並保護外殼內部、導體、端子及製程區域，避免受到切屑或配方材料污染；</li>
<li>在分開卡死零件前，先諮詢接頭、外殼與配件製造商，以及負責工程師，共同確定合適的拆除方式；以及</li>
<li>檢查受影響的零件與碎屑，以了解損傷，再決定是否適合修復或更換。</li>
</ol>
<p>讓停止後的接合組件保持支撐，等待負責人員制定拆卸方法。進行侵入性作業前，先依現場隔離程序及核准的拆卸計畫辦理。</p>
<figure>
<picture>
<source srcset="/images/blog/preventing-thread-galling-in-brass-cable-gland-installation/stopped-joint-hold-600.webp 600w" media="(max-width: 700px)" type="image/webp">
<img alt="開啟的外殼上有一個靜止的黃銅接頭，電纜另行支撐；旁邊放著已移開的扳手、紅色暫停標籤、空白紀錄表及托盤" src="/images/blog/preventing-thread-galling-in-brass-cable-gland-installation/stopped-joint-hold.webp" width="1200" height="750" loading="lazy" decoding="async">
</picture>
<figcaption>引入口保持靜止且持續受支撐，扳手放在遠離接合處的位置；外殼旁放有暫停標籤、空托盤及空白紀錄表。</figcaption>
</figure>
<p>不得預設採用加熱、火焰、敲擊、鑿削、管鉗或衝擊工具。滲透液、切割、鑽孔及加長工具也須先審查。這些作法可能使外殼變形、引燃或污染環境、損壞電纜，或破壞診斷所需的表面；亦可能使認證失效。任何此類方法都須進行任務專屬風險評估，並取得設備及危害負責人的授權。</p>
<p>分離後，檢查兩側螺紋、就位面、塗層及密封件。檢查電纜、壁面、配件及內部潔淨度。我會記錄材料轉移、塗抹、撕裂、刮痕、牙型剝落、裂紋及毛刺，並記下橢圓度、熱變色、塗層剝落及每處痕跡的位置。若機制或修復界線不明，應進行金相或尺寸檢查。</p>
<p>受損螺紋事後仍能旋動，不代表可以修整、銼削、拋光、重新攻牙、套牙、重新鍍覆或重複使用。返工會改變幾何形狀、表面狀態及配合，並可能影響核准狀態。獲准的修復方式須列明允許的材料去除量、量規、塗層復原、清潔、密封、強度及等電位連接要求，並說明外殼防護與任何必要的重新測試。若沒有合適的修復方法，可能必須更換接頭、螺帽、轉接件、變徑接頭、凸台或外殼。</p>
<h2 id="check-a-representative-joint-after-parts-or-processes-change">零件或製程變更後，檢查具代表性的接合組件</h2>
<p><strong>代表性組裝試驗</strong> 使用與量產等效的接頭、引入口、表面處理、密封件及工具；潤滑劑、操作人員及環境也必須一致。我會用它確認書面順序，再進行批量安裝；供應商或製程變更後，或發生原因不明的卡滯後，也要重新試驗。</p>
<p>試驗應建立可觀察的紀錄：</p>
<table>
<thead>
<tr>
<th>階段</th>
<th>受控輸入</th>
<th>驗收證據</th>
</tr>
</thead>
<tbody>
<tr>
<td>進料檢驗</td>
<td>料號、批次、材料、塗層、螺紋標記、尺寸及包裝</td>
<td>識別符合核准配對；起始螺紋及完成後牙側均無損傷且潔淨</td>
</tr>
<tr>
<td>量規與配合驗證</td>
<td>校準量規、可用長度、代表性外殼或鎖緊螺帽</td>
<td>螺紋符合規定驗收方法；沒有未核准的干涉或提前觸底</td>
</tr>
<tr>
<td>組裝試驗</td>
<td>確切的密封堆疊、乾燥或核准配方材料狀態、電纜支撐、工具及操作人員</td>
<td>手動旋入順暢、最終設定可重複，且無黏著轉移、切屑、塗層損傷或非預期接合轉動</td>
</tr>
<tr>
<td>功能驗證</td>
<td>如有要求，檢查引入口密封、電纜密封、固定、等電位連接或 EMC 功能要求</td>
<td>每項功能均符合其界定的方法，且不單以扭矩作為證明</td>
</tr>
<tr>
<td>如有規定，進行破壞性樣件檢查</td>
<td>抽樣頻率、剖切或拆解方法及檢查準則</td>
<td>螺紋牙側、塗層、密封件及外殼均維持在核准狀態內</td>
</tr>
<tr>
<td>變更管制</td>
<td>新供應商、合金、鍍層生產線、塗層厚度、潤滑劑、鎖緊螺帽、外殼、工具或作業說明</td>
<td>重新評估並確認須重做哪些配合、摩擦、密封、電氣及合格驗證檢查</td>
</tr>
</tbody>
</table>
<p>品質計畫要求時，應在批次開始，以及工具、材料或操作人員變更後進行首件檢查。我會依配對零件批號追蹤手動旋入距離、最終設定響應、拒收及損傷。若多件產品初期即發生卡滯，應停止該批次。提高扭矩或使用更強工具都不能使其變成正常狀態。</p>
<p>另請參閱 <a href="/zh-hant/blog/how-do-you-perform-effective-visual-inspection-of-cable-gland-integrity/">電纜密封接頭目視檢查方法</a> 規定照明、可及性、狀態分類、照片及升級處理方式。我會將外觀驗收與圖面及功能檢查相連結。</p>
<h2 id="conclusion-stop-galling-before-torque-hides-the-cause">結論：趁扭矩掩蓋原因前，先阻止咬合磨損</h2>
<p>在使用扳手前，我會先預防螺紋咬合磨損。界定配對零件、確認螺紋及可用幾何尺寸，並檢查完成後的塗層與導入端。管制潔淨度及核准的潤滑狀態。先支撐電纜並正確對正旋入，同時明確規定停止條件。若原應順暢的咬合過程出現粗澀阻力，繼續加大扭矩只會破壞證據，並可能造成更多損傷。</p>
<p>發生卡滯時，應保留接合處並安全隔離。判斷原因是咬合磨損、錯扣、碎屑、塗層干涉、不相符、觸底或密封件承靠。依照書面決策處理。使用符合規定工具與設定、彼此相容的零件、表面處理及螺紋潤滑劑／潤滑膏狀態；強行轉動卡滯的接合處，可能損壞螺紋或密封件。</p>
<h2 id="faqs-about-brass-cable-gland-thread-galling">黃銅電纜密封接頭螺紋咬合磨損常見問題</h2>
<h3 id="are-brass-cable-glands-inherently-prone-to-thread-galling">黃銅電纜密封接頭是否天生容易發生螺紋咬合磨損？</h3>
<p>單憑黃銅材料無法排出適用所有情況的風險高低。我會評估量產配對零件的材料、表面狀態、幾何形狀、配合、對正、潔淨度、潤滑劑、負荷及方法。接頭本體的系列名稱不足以判定風險。</p>
<h3 id="should-every-brass-cable-gland-thread-receive-anti-seize">每個黃銅電纜密封接頭螺紋都應使用防咬合劑嗎？</h3>
<p>不應一律使用。維持規定的乾燥、出廠處理、塗覆密封劑或潤滑狀態。未核准的配方材料可能改變扭矩、密封相容性、接觸狀態、潔淨度、認證或塗層。我會依相同狀態設定最終鎖緊設定。</p>
<h3 id="how-can-an-installer-tell-galling-from-cross-threading">安裝人員如何分辨咬合磨損與螺紋錯扣？</h3>
<p>僅憑手感並不足夠。螺紋錯扣通常會造成初期阻力或未對正。咬合磨損可能在滑動後出現黏著、塗抹、材料轉移、撕裂或粗澀阻力突然升高。我會先保留並檢查兩個零件、螺紋識別、位置、痕跡、碎屑及尺寸，再判定原因。</p>
<h3 id="can-a-cable-gland-be-reused-after-a-seized-thread-is-removed">拆下咬死的螺紋後，電纜密封接頭能否重複使用？</h3>
<p>只有在負責單位為該確切產品提供書面檢查及驗收程序，而且接頭通過該程序時才可以。銼削或清潔後能自由旋轉，不能證明螺紋牙型、塗層、強度、密封、固定、等電位連接或核准狀態仍然完整。受控處置通常是更換。</p>
<h3 id="does-reaching-the-specified-torque-prove-the-entry-is-acceptable">達到規定扭矩是否就能證明引入口合格？</h3>
<p>不能。扭矩只適用於明確界定的接合處及狀態。單靠扭矩無法證明螺紋、電纜或引入口密封、固定、等電位連接或外殼防護合格。我會檢查引入口，並用各自的驗收方法逐項確認功能。</p>
<h3 id="sources-and-technical-references">資料來源與技術參考資料</h3>
<ul>
<li><a href="https://store.astm.org/g0040-25a.html">ASTM G40-25a，磨耗與侵蝕相關標準術語</a>（查閱日期：2026-10-28）</li>
<li><a href="https://store.astm.org/g0098-23.html">ASTM G98-23，材料抗咬合磨損標準試驗方法</a>（查閱日期：2026-10-28）</li>
<li><a href="https://webstore.iec.ch/en/publication/7034">IEC 62444:2010，電氣裝置用電纜密封接頭</a>（查閱日期：2026-10-28）</li>
<li><a href="https://webstore.iec.ch/en/publication/2112">IEC 60423:2007，導管及配件的外徑與螺紋</a>（查閱日期：2026-10-28）</li>
<li><a href="https://www.asme.org/codes-standards/find-codes-standards/b1201-pipe-threads-general-purpose-inch">ASME B1.20.1，通用英制管螺紋</a>（查閱日期：2026-10-28）</li>
<li><a href="https://ntrs.nasa.gov/api/citations/19900009424/downloads/19900009424.pdf">NASA RP-1228，緊固件設計手冊</a>（查閱日期：2026-10-28）</li>
<li><a href="https://knowledge.bsigroup.com/products/fasteners-torque-clamp-force-testing">BS EN ISO 16047:2005+A1:2012，緊固件：扭矩／夾緊力測試</a>（查閱日期：2026-10-28）</li>
<li><a href="https://standards.nasa.gov/node/254">NASA-STD-5020B，太空飛行硬體螺紋緊固系統要求</a>（查閱日期：2026-10-28）</li>
<li><a href="https://www.hse.gov.uk/electricity/withequip.htm">HSE，電氣設備、機械或裝置的作業</a>（查閱日期：2026-10-28）</li>
<li><a href="https://webstore.iec.ch/en/publication/2452">IEC 60529，外殼提供的防護等級（IP 代碼）</a>（查閱日期：2026-10-28）</li>
</ul>
