# 電纜入口檢查：別只檢查孔徑

> Source: https://chinacableglands.com/zh-hant/blog/cable-entry-geometry-inspection/
> Language: zh-Hant
> Publisher: 倍拓電纜接頭
> Author: Victor Huang
> Published: 2026-10-22
> Updated: 2026-10-23

將圖面特徵對照 CMM、量規與表面量測方法，檢查電纜入口孔、凹部及密封接觸面，並納入成品狀態。

<p>電纜入口幾何檢查應從功能表面與圖面的基準系統開始。選擇量測儀器前，我們需要先辨識開口、其軸線、承座面，以及實際密封件的接觸範圍。三次元座標量測機（CMM）可建立取樣特徵之間的關係；螺紋量規、表面量測儀器或局部尺寸量具則各自回答不同問題。</p>
<p>有用的結果是一份說明<strong>量測了哪個特徵、在什麼狀態下量測，以及依據哪項要求</strong>的報告。單有精確的孔徑，仍無法判定密封接觸面、凹部下方的剩餘壁厚，以及相對於鄰近硬體的位置。本指南會將這些不同特徵整理成可說明且可重複執行的檢查方法。</p>
<h2 id="start-with-the-drawings-functional-references">從圖面的功能基準開始</h2>
<p>基準是用來建立指定特徵方向或位置的參考。圖面會標明基準特徵及其順序。零件的定位必須遵循此系統，因為便於夾持的表面不一定就是預定基準。</p>
<p>以接頭板為例，外殼安裝面可能是基準特徵，再由邊緣或孔位建立其餘方向。接著，入口軸線可能會相對於這些參考具有指定的位置或方向。這只是其中一種可能配置；若圖面未說明，我會先要求釐清，而不會逕自設定基準系統。</p>
<p><a href="https://www.evs.ee/en/iso-1101-2017">ISO 1101:2017</a> 定義幾何規格的用語與解讀方式，但不會為電纜入口提供通用的平面度或位置公差。請將實際要求、特徵代號及圖面版次抄錄到量測計畫中。若圖面分別管制尺寸、形狀、方向及位置，應將它們視為不同特性。</p>
<p>例如，孔徑可能合格，但孔軸位置不正確；承座面可能位置正確，局部卻已受損。每項功能都需要檢查與之相關的特徵；單次量測合格，不能代表整個介面都已驗收。</p>
<h2 id="read-the-recess-as-well-as-the-through-hole">凹部與通孔都要檢查</h2>
<p><strong>圓柱沉孔</strong>是帶有平坦肩部或底面的圓柱形擴孔，其直徑與深度界定較小開口周圍的空間。<strong>錐形沉孔</strong>是錐狀擴孔，其角度與尺寸描述斜面入口。<strong>局部平面加工</strong>會形成局部平坦的承座區，通常加工在原本不平的表面上。<strong>密封接觸面</strong>則是指定密封件實際接觸的表面，無論該表面是以局部平面加工或其他製程形成。</p>
<p>這些名稱描述的是不同事物。「局部平面加工」指出經加工形成的特徵；「密封接觸面」則指出功能性接觸區。請在圖面標出密封件接觸範圍的內、外邊界，以確認加工出的平面區是否連續覆蓋整個範圍。</p>
<figure class="blog-chart">
<svg xmlns="http://www.w3.org/2000/svg" viewBox="0 0 520 930" role="img" aria-labelledby="cg-inspect-title cg-inspect-desc" style="font-family:var(--font-body)">
<title id="cg-inspect-title">三種電纜入口預備加工特徵的剖面</title>
<desc id="cg-inspect-desc">圓柱沉孔具有圓柱形凹部與平坦底面，下方保留壁厚；錐形沉孔具有錐形入口；局部平面加工形成局部平面，綠色線段標示通孔旁可能的環狀密封接觸範圍。</desc>
<rect width="520" height="930" rx="18" fill="var(--surface-card)"/>
<text x="30" y="45" font-size="30" font-weight="700" fill="var(--color-carbon)">閱讀剖面圖</text>
<text x="30" y="92" font-size="26" font-weight="700" fill="var(--color-carbon)">圓柱沉孔</text>
<path d="M35 130H180V175H230V245H35Z M485 130H340V175H290V245H485Z" fill="var(--color-cloud)" stroke="var(--color-graphite)" stroke-width="3"/>
<path d="M260 115V260" stroke="var(--color-ash)" stroke-width="2" stroke-dasharray="7 6"/>
<path d="M120 179V241M110 179H130M110 241H130" stroke="var(--color-primary)" stroke-width="3"/>
<text x="30" y="284" font-size="22" fill="var(--color-carbon)">平坦底面與下方剩餘壁厚</text>
<path d="M30 315H490" stroke="var(--color-ash)" stroke-width="1.5"/>
<text x="30" y="355" font-size="26" font-weight="700" fill="var(--color-carbon)">錐形沉孔</text>
<path d="M35 395H180L230 450V515H35Z M485 395H340L290 450V515H485Z" fill="var(--color-cloud)" stroke="var(--color-graphite)" stroke-width="3"/>
<path d="M260 380V530" stroke="var(--color-ash)" stroke-width="2" stroke-dasharray="7 6"/>
<path d="M180 395L230 450M340 395L290 450" stroke="var(--color-primary)" stroke-width="5"/>
<text x="30" y="555" font-size="22" fill="var(--color-carbon)">帶角度的錐形入口</text>
<path d="M30 586H490" stroke="var(--color-ash)" stroke-width="1.5"/>
<text x="30" y="629" font-size="26" font-weight="700" fill="var(--color-carbon)">局部平面加工與密封接觸面</text>
<path d="M35 680L80 670L120 683H155V705H230V785H35Z M485 680L440 672L400 683H365V705H290V785H485Z" fill="var(--color-cloud)" stroke="var(--color-graphite)" stroke-width="3"/>
<path d="M260 665V800" stroke="var(--color-ash)" stroke-width="2" stroke-dasharray="7 6"/>
<path d="M169 705H220M300 705H351" stroke="var(--color-primary)" stroke-width="9"/>
<text x="30" y="831" font-size="22" fill="var(--color-carbon)">綠色：可能的密封件接觸範圍</text>
<text x="30" y="882" font-size="22" fill="var(--color-graphite)">檢查加工完成的表面。</text>
</svg>
<figcaption>圓柱沉孔、錐形沉孔與局部平面加工的剖面，顯示同一通孔周圍的不同表面。</figcaption>
</figure>
<p>這些剖面為示意圖，沒有尺寸或標準密封件比例。所需幾何形狀應由選定的電纜密封接頭與外殼圖面決定。深圓柱沉孔會去除原本可支撐鎖緊螺帽或螺紋嚙合的材料；錐形沉孔可能縮小端面密封件可用的平坦環狀面積。這些原因都說明，入口開口與周邊區域必須一併量測。</p>
<p>此處重要的是凹部下方剩餘材料的最小厚度，而不是原始板材厚度。若凹部靠近折邊、凸台或鄰近孔位，局部幾何形狀就很重要。<a href="/zh-hant/blog/how-to-select-the-correct-entry-hole-size-for-your-cable-gland/">入口孔選型指南</a>會說明安裝與間隙；檢查計畫則需要你所選特徵的成品限值。</p>
<h2 id="match-the-measurement-method-to-the-feature">依特徵選擇量測方法</h2>
<p>三次元座標量測機（CMM）會量測點的位置，並依據這些資料評估特徵。它在此處的用途是建立表面、軸線與基準之間的關係。若必須相對於共同基準檢查多個入口位置或方向，我會使用 CMM，再為其無法充分評估的特性選擇其他方法。</p>
<table>
<thead>
<tr>
<th>特性</th>
<th>可考慮的適用方法</th>
<th>建議記錄事項</th>
</tr>
</thead>
<tbody>
<tr>
<td>無螺紋孔徑尺寸</td>
<td>內徑量規、適用的內部尺寸量測法或 CMM 量測策略</td>
<td>尺寸要求、取樣深度與方向</td>
</tr>
<tr>
<td>入口位置與方向</td>
<td>CMM 或其他經驗證的座標量測方法</td>
<td>基準對齊方式、擬合特徵與評估方法</td>
</tr>
<tr>
<td>圓柱沉孔直徑與深度</td>
<td>內部尺寸量測、深度量測或 CMM</td>
<td>凹部底面基準與剩餘壁厚要求</td>
</tr>
<tr>
<td>錐形沉孔幾何形狀</td>
<td>適用的角度／輪廓量測方法或 CMM</td>
<td>管制角度、尺寸及可接近的取樣表面</td>
</tr>
<tr>
<td>螺紋驗收</td>
<td>指定的螺紋塞規或環規及其程序</td>
<td>螺紋標準、量規識別資訊及適用的驗收結果</td>
</tr>
<tr>
<td>密封接觸面紋理</td>
<td>表面紋理量測儀與規定的評估方法</td>
<td>參數、方向、設定與量測位置</td>
</tr>
<tr>
<td>毛邊、刮痕與塗層損傷</td>
<td>明確規定的目視檢查；必要時使用適當放大倍率</td>
<td>位置，以及適用的圖面或工藝標準</td>
</tr>
</tbody>
</table>
<p>以上是可考慮的方法，不代表每項公差都自動適用。卡尺或許適合辨識尺寸，卻未必能滿足驗收限值。少數 CMM 點位無法重現表面紋理量測軌跡。螺紋量規是用於指定的螺紋驗收任務；它不會量測密封接觸面的平面度。</p>
<p><a href="https://www.evs.ee/en/iso-10360-2-2009">ISO 10360-2:2009</a> 涉及線性尺寸量測用三次元座標量測機（CMM）的驗收與重新驗證。其明列範圍為使用接觸式探針、離散點模式的笛卡兒式 CMM，且未明確涵蓋光學或非笛卡兒式機器。機器驗證與針對特定零件驗證量測策略，是兩項不同工作。</p>
<h2 id="make-the-setup-explain-the-result">讓量測設定能說明結果</h2>
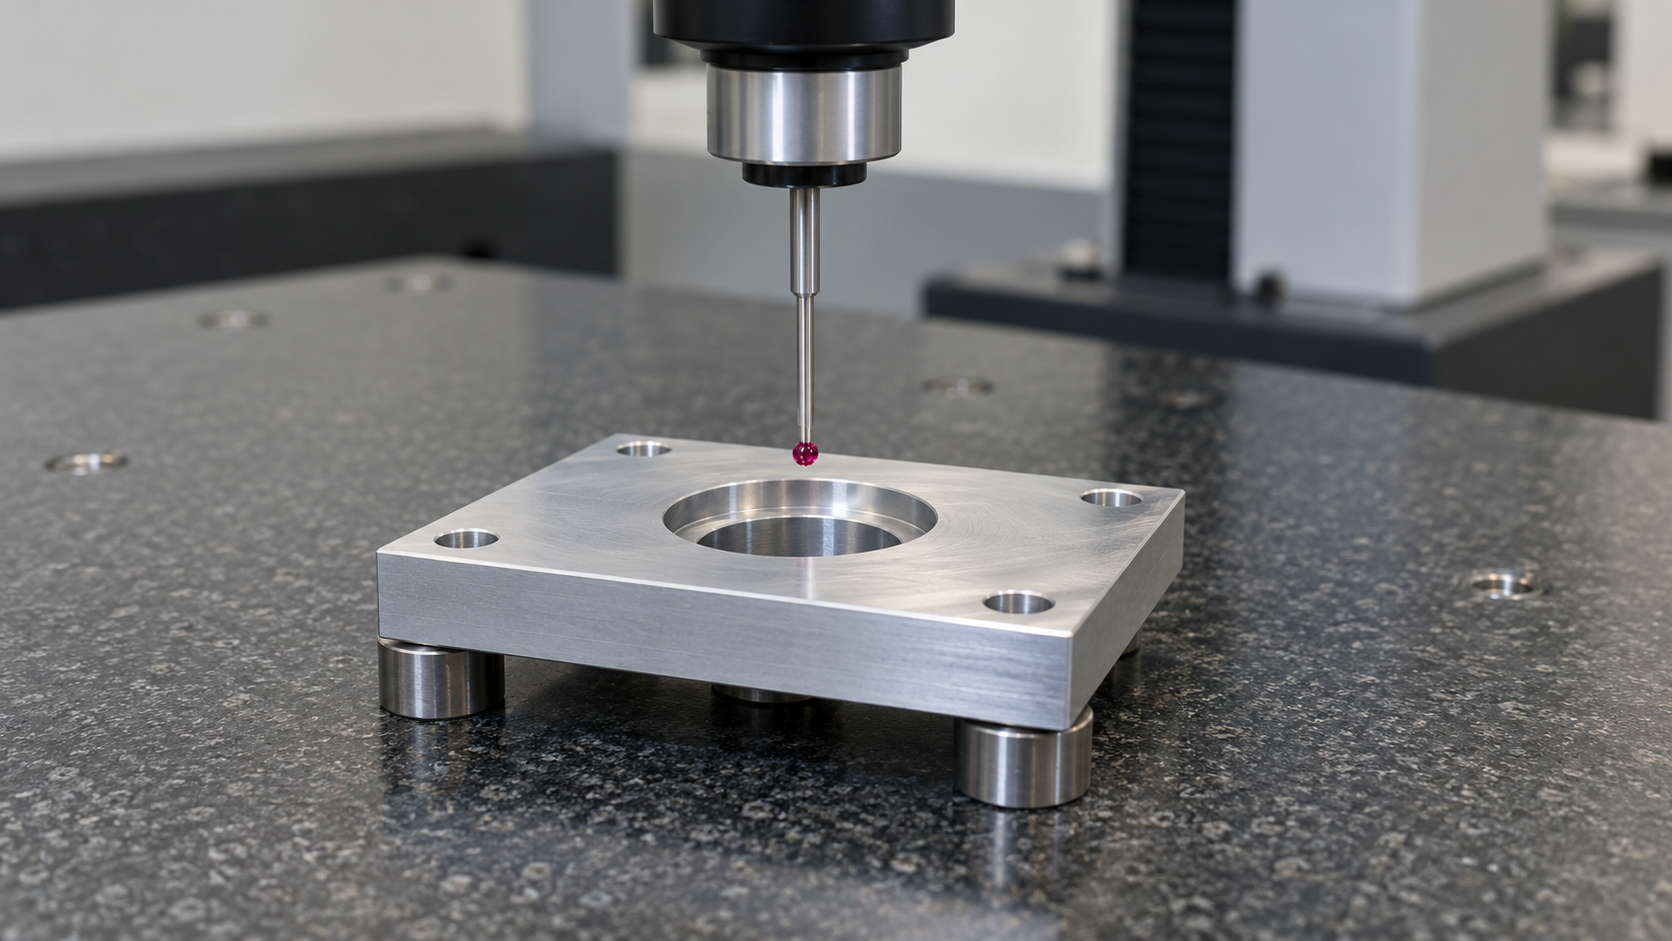
<p>量測計畫應清楚描述治具、對齊方式及探測方法，讓另一位作業人員能夠重現。支撐薄板時，不要將它拉成比規定檢查狀態更平坦的形狀；否則，報告描述的可能是夾持後形狀，而不是要求的零件狀態。</p>
<figure class="blog-scene">
<img src="/images/blog/cable-entry-geometry-inspection/cable-entry-geometry-inspection-scene-01.png" alt="紅寶石測頭的 CMM 探針位於由支撐墊抬高、放置在花崗岩平台上的鋁板沉孔入口上方" width="1672" height="941" loading="lazy" decoding="async" />
<figcaption>支撐墊讓板件保持抬高，使 CMM 探針能接近入口凹部。</figcaption>
</figure>
<p>請依待檢查的凹部選擇探針與接近方向，並標明點位或掃描路徑、其分布、擬合幾何形狀及任何濾波設定。稀疏取樣可能漏掉局部缺陷；在同一個容易接觸的區域增加點數，也未必能代表其餘表面。請遵循圖面的評估規則及經驗證的取樣策略。</p>
<p><a href="https://www.npl.co.uk/resources/gpgs/cmm-measurement-strategies">NPL 的 CMM 量測策略指南</a>涵蓋取樣、對齊、清潔度、溫度與表面效應。這套架構能引導我們在檢查計畫中提出實務問題：探針是否到達指定底面？是否有毛邊干擾擬合？零件在治具中是否穩定？軟體輸出是否對應到圖面特性？</p>
<p>量測不確定度也應與結果一併考量。<a href="https://www.nist.gov/metrology/metrological-traceability">NIST 的計量追溯性政策</a>指出，量測可具追溯性，但不一定適合其預定用途。校正證書可支持量測鏈；但單憑證書，無法解決接近限值時的符合性判定。我會採用約定的判定規則及適用的不確定度，而不會藉由修約將臨界值改判為合格。</p>
<h2 id="inspect-the-part-in-its-specified-finish-condition">依規定的表面處理狀態檢查零件</h2>
<p>機加工、鍍層、塗裝與組裝後是不同的檢查狀態。請標明各項圖面限值適用的狀態。塗層前量測的尺寸，不能自動代表成品尺寸；塗層也可能改變可用間隙及墊片下方的表面。</p>
<p>對完成表面處理的接頭板，應在規定的表面處理與清潔作業後，檢查孔口邊緣及整個承座周界。查看密封件或固定零件實際就位處是否有局部堆積、遮蔽邊界、毛邊或損傷。若圖面要求預留電氣接觸面，應將該區域與密封表面分開辨識，並遵循指定的防蝕處理。</p>
<p>有用的紀錄可以這樣寫：「使用核准的設定及圖面版次，從基準 A 量測完成塗層零件的圓柱沉孔深度。」如此一來，報告數值便能正確解讀。「已檢查深度」則未說明量測基準、零件狀態及適用要求。</p>
<h2 id="connect-geometry-acceptance-to-assembly-checks">將幾何驗收連結至組裝檢查</h2>
<p>幾何驗收後，接頭仍須搭配允許使用的電纜、密封件、配件及安裝方法。<a href="https://webstore.iec.ch/en/publication/7034">IEC 62444:2010</a> 涵蓋其範圍內完整電纜密封接頭的結構與性能要求。面板開口的座標量測報告，所提供的是關於另一個物件及特性的證據。</p>
<p>請將尺寸報告與相關安裝及功能證據一併保存。尺寸報告可確認受檢介面的幾何形狀；組裝檢查可確認使用了指定零件與安裝條件；適用的密封、固定或電氣試驗則各自驗證其性能要求。明確區分這些證據，有助於在接合處失效時進行調查，並保留有用的量測資料。</p>
<h2 id="conclusion">結論</h2>
<p>電纜入口檢查應從基準系統，以及支撐、定位和密封組件的表面開始。開口直徑只是多項特性之一。即使名目入口尺寸正確，凹部幾何形狀、剩餘壁厚及密封件接觸範圍仍可能影響接頭的就位狀態。</p>
<p>請依這些特徵建立量測方法，並記錄設定、成品狀態及符合性判定依據。如此可取得可重複的尺寸結果，也能清楚交接至組裝及功能驗證。良好的檢查報告會揭示各項量測的適用範圍，同時保留其提供的工程資訊。</p>
<h2 id="faq">常見問題</h2>
<h3 id="is-a-spot-face-the-same-as-a-counterbore">局部平面加工與圓柱沉孔是同一種加工嗎？</h3>
<p>兩者都能在孔周圍形成平坦表面，但圖面所指的用途不同。圓柱沉孔是直徑與深度受控的圓柱形凹部；局部平面加工則是預備一處局部承座面。我會依據實際標註與限值，不會僅憑相似的剖面外觀推定深度或功能。</p>
<h3 id="can-a-cmm-replace-the-thread-plug-gauge">三次元座標量測機（CMM）能取代螺紋塞規嗎？</h3>
<p>三次元座標量測機（CMM）可用適當方法量測選定的螺紋特性，但這不會自動取代指定的螺紋量規驗收程序。除非管制規格接受替代方法，而且該方法已針對此項任務完成驗證，否則我會保留規定的量規檢查方法。</p>
<h3 id="does-a-flat-seal-land-prove-that-the-entry-is-waterproof">平坦的密封接觸面能證明入口防水嗎？</h3>
<p>不能。平面度結果描述的是受評估的表面。密封效果也取決於正確的密封件、接觸範圍、表面狀況、壓縮量、電纜及組裝後的介面。我會將幾何驗收視為完整組件適用之侵入防護證據的一項輸入。</p>
<h3 id="should-the-plate-be-measured-before-or-after-coating">板件應在塗層前還是塗層後量測？</h3>
<p>依各項圖面要求指定的狀態量測。塗層前的製程量測有助於控制加工；成品限值則需要成品狀態的證據。我會明確標示這兩種狀態，避免將塗層前的結果誤認為最終驗收結果。</p>
<h3 id="sources-and-technical-references">來源與技術參考資料</h3>
<ul>
<li><a href="https://www.evs.ee/en/iso-1101-2017">ISO 1101:2017 — 幾何公差（EVS）</a>，查閱日期：2026-10-23。</li>
<li><a href="https://www.evs.ee/en/iso-10360-2-2009">ISO 10360-2:2009 — 線性尺寸量測用 CMM 的驗收與重新驗證試驗（EVS）</a>，查閱日期：2026-10-23。</li>
<li><a href="https://www.npl.co.uk/resources/gpgs/cmm-measurement-strategies">NPL — CMM 量測策略，《良好實務指南 41》</a>，查閱日期：2026-10-22。</li>
<li><a href="https://www.nist.gov/metrology/metrological-traceability">NIST — 計量追溯性：常見問題與 NIST 政策</a>，查閱日期：2026-10-22。</li>
<li><a href="https://webstore.iec.ch/en/publication/7034">IEC 62444:2010 — 電氣裝置用電纜密封接頭</a>，查閱日期：2026-10-22。</li>
</ul>
