# Толщина гальванического покрытия: рассчитайте среднее значение и проверьте поверхность

> Source: https://chinacableglands.com/ru/blog/electroplating-thickness-charge-efficiency/
> Language: ru
> Publisher: Бепто Кабельные вводы
> Author: Henry Xu
> Published: 2026-10-22
> Updated: 2026-10-23

Оцените среднюю толщину гальванического покрытия по заряду, выходу по току, плотности и площади покрытия, а затем отличите этот результат от местной толщины покрытия на поверхности кабельного ввода.

<p><strong>По электрическому заряду при гальваническом покрытии можно оценить массу осаждённого металла и эквивалентную среднюю толщину покрытия, если заданы реакция, выход по току, плотность и площадь покрытия.</strong> Этот расчёт помогает понять, как исходные параметры процесса влияют на оценку. Он не позволяет определить минимальную толщину в корне резьбы кабельного ввода, сплошность покрытия в углублении или коррозионные характеристики готового узла.</p>
<p>Полезная последовательность такова: заряд, масса осаждённого металла, затем объём, делённый на площадь. Понимая эти этапы, можно рассматривать расчётное среднее значение и местный замер как дополняющие друг друга величины, а не как взаимоисключающие ответы.</p>
<h2 id="define-the-reaction-and-the-surface-receiving-the-deposit">Определите реакцию и поверхность, на которой осаждается металл</h2>
<p>Начните с осаждаемого металла и электрохимической реакции. При осаждении никеля из ионов никеля(II) на каждый атом никеля приходится два электрона. В <a href="https://pineresearch.com/support-article/exploring-faradays-law-using-inexpensive-screen-printed-electrodes/">эксперименте Pine Research по электроосаждению никеля</a> изложены эта реакция, связь между зарядом и массой осадка по закону Фарадея, а также влияние конкурирующих реакций на выход по току.</p>
<p>Электрическую границу расчёта также нужно чётко определить. Ток, подаваемый на подвеску с несколькими деталями, не обязательно целиком проходит через один кабельный ввод. Осаждение может происходить и на открытых токопроводящих приспособлениях или других компонентах. Для расчёта массы всего подключённого комплекта нужна соответствующая площадь покрытия; для расчёта одной детали требуется обоснованно отнести к ней часть заряда.</p>
<figure class="blog-scene">
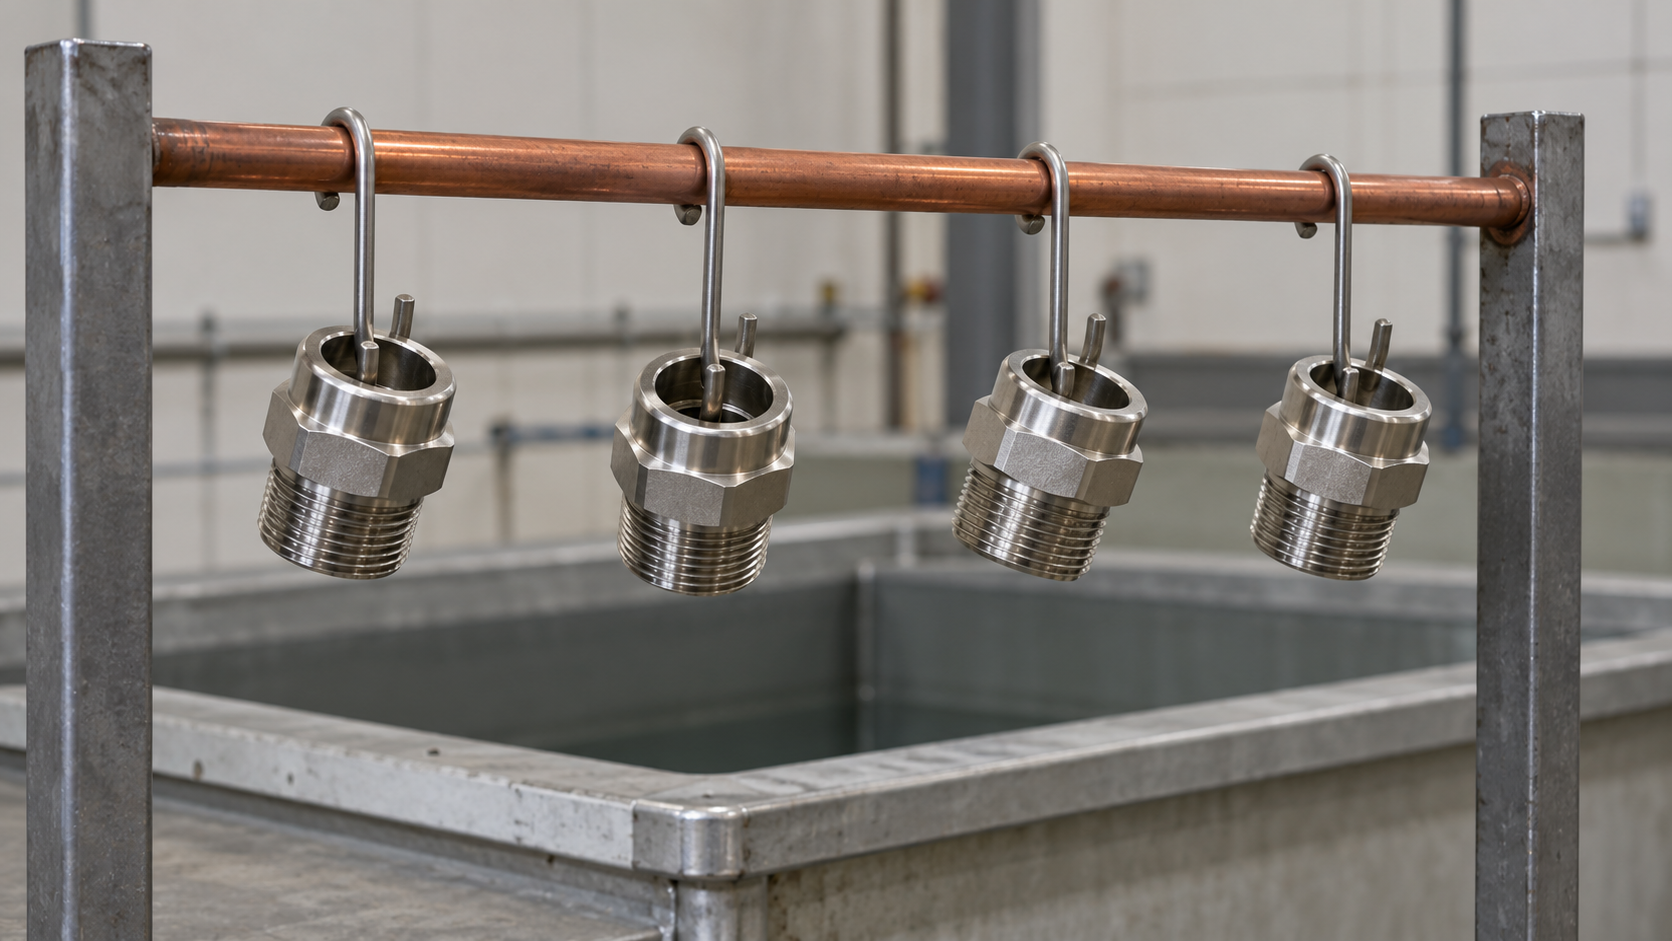
<img src="/images/blog/electroplating-thickness-charge-efficiency/electroplating-thickness-charge-efficiency-scene-01.png" alt="Четыре резьбовых металлических корпуса кабельных вводов по отдельности подвешены на проволочных крючках металлической подвески рядом с технологической ёмкостью" width="1672" height="941" loading="lazy" decoding="async" />
<figcaption>Резьбовые корпуса висят на подвеске отдельно друг от друга; их наружная резьба и уступы открыты для покрытия вокруг точек контакта.</figcaption>
</figure>
<p>Площадь покрытия — это фактическая открытая поверхность, включённая в модель. Это не силуэт детали на фотографии и не площадь её ограничивающего прямоугольника. Резьба, уступы, отверстия и углубления увеличивают площадь поверхности, если они открыты для осаждения. Маскированные участки и места контакта необходимо учитывать отдельно.</p>
<p>Для кабельного ввода сложной формы я бы использовал контролируемую геометрию и схему нанесения покрытия, чтобы оценить площадь, а затем зафиксировал неопределённость этой оценки. Если площадь не документирована, она может стать главным источником ошибки толщины, даже когда ток и время измерены точно.</p>
<h2 id="convert-current-and-time-into-charge">Переведите ток и время в заряд</h2>
<p>Для постоянного тока <span class="article-math article-math-inline" data-latex="I"><span class="katex"><math xmlns="http://www.w3.org/1998/Math/MathML"><semantics><mrow><mi>I</mi></mrow><annotation encoding="application/x-tex">I</annotation></semantics></math></span></span>, измеряемого в амперах, в течение времени <span class="article-math article-math-inline" data-latex="t"><span class="katex"><math xmlns="http://www.w3.org/1998/Math/MathML"><semantics><mrow><mi>t</mi></mrow><annotation encoding="application/x-tex">t</annotation></semantics></math></span></span>, измеряемого в секундах:</p>
<div class="article-math article-math-display" data-latex="Q=It"><span class="katex"><math xmlns="http://www.w3.org/1998/Math/MathML" display="block"><semantics><mrow><mi>Q</mi><mo>=</mo><mi>I</mi><mi>t</mi></mrow><annotation encoding="application/x-tex">Q=It</annotation></semantics></math></span></div>
<p>Заряд <span class="article-math article-math-inline" data-latex="Q"><span class="katex"><math xmlns="http://www.w3.org/1998/Math/MathML"><semantics><mrow><mi>Q</mi></mrow><annotation encoding="application/x-tex">Q</annotation></semantics></math></span></span> измеряется в кулонах. Тридцать минут — это 1800 секунд, поэтому при постоянном токе 2 A за это время проходит <strong>3600 C</strong>. Если данные указаны в ампер-часах, умножьте их на 3600, чтобы получить заряд в кулонах.</p>
<p>При изменяющемся токе используйте интегральное значение заряда:</p>
<div class="article-math article-math-display" data-latex="Q=\int I(t)\,dt"><span class="katex"><math xmlns="http://www.w3.org/1998/Math/MathML" display="block"><semantics><mrow><mi>Q</mi><mo>=</mo><mo>∫</mo><mi>I</mi><mo stretchy="false">(</mo><mi>t</mi><mo stretchy="false">)</mo><mtext> </mtext><mi>d</mi><mi>t</mi></mrow><annotation encoding="application/x-tex">Q=\int I(t)\,dt</annotation></semantics></math></span></div>
<p>При изменении тока, паузах или изменении нагрузки я предпочитаю использовать подходящий журнал заряда, а не номинальную настройку источника питания. Указанное среднее значение тока полезно, только если оно относится к нужному интервалу и электрической границе модели. Ток — не напряжение: умножение заданного напряжения на время не даёт заряд, вызвавший осаждение.</p>
<p>Для импульсно-реверсивных процессов или процессов с несколькими конкурирующими реакциями нужно отдельно учитывать осаждение и растворение. Простую модель для положительного тока нельзя распространять на такие процессы, просто складывая модули всех токов.</p>
<h2 id="calculate-deposited-mass-using-a-justified-efficiency">Рассчитайте массу осадка при обоснованном выходе по току</h2>
<p>Для простой модели катодного осаждения одного металла:</p>
<div class="article-math article-math-display" data-latex="m=\frac{QM\eta}{nF}"><span class="katex"><math xmlns="http://www.w3.org/1998/Math/MathML" display="block"><semantics><mrow><mi>m</mi><mo>=</mo><mfrac><mrow><mi>Q</mi><mi>M</mi><mi>η</mi></mrow><mrow><mi>n</mi><mi>F</mi></mrow></mfrac></mrow><annotation encoding="application/x-tex">m=\frac{QM\eta}{nF}</annotation></semantics></math></span></div>
<p>Здесь <span class="article-math article-math-inline" data-latex="m"><span class="katex"><math xmlns="http://www.w3.org/1998/Math/MathML"><semantics><mrow><mi>m</mi></mrow><annotation encoding="application/x-tex">m</annotation></semantics></math></span></span> — масса осаждённого металла в граммах, <span class="article-math article-math-inline" data-latex="M"><span class="katex"><math xmlns="http://www.w3.org/1998/Math/MathML"><semantics><mrow><mi>M</mi></mrow><annotation encoding="application/x-tex">M</annotation></semantics></math></span></span> — молярная масса металла в г/моль, <span class="article-math article-math-inline" data-latex="n"><span class="katex"><math xmlns="http://www.w3.org/1998/Math/MathML"><semantics><mrow><mi>n</mi></mrow><annotation encoding="application/x-tex">n</annotation></semantics></math></span></span> — число электронов на один осаждённый атом, а <span class="article-math article-math-inline" data-latex="\eta"><span class="katex"><math xmlns="http://www.w3.org/1998/Math/MathML"><semantics><mrow><mi>η</mi></mrow><annotation encoding="application/x-tex">\eta</annotation></semantics></math></span></span> — выход по току в виде доли. <a href="https://physics.nist.gov/cuu/Constants/Table/allascii.txt">Таблица физических констант CODATA NIST</a> приводит постоянную Фарадея <span class="article-math article-math-inline" data-latex="F"><span class="katex"><math xmlns="http://www.w3.org/1998/Math/MathML"><semantics><mrow><mi>F</mi></mrow><annotation encoding="application/x-tex">F</annotation></semantics></math></span></span>, приблизительно равную 96485.33212 C/mol.</p>
<p>В этой модели выход по току показывает долю заряда, которая приводит к осаждению требуемого металла. Другие катодные реакции также могут расходовать заряд. Используйте значение, подтверждённое для заданного электролита, условий работы и загрузки; пример из справочника или высокий КПД источника питания сами по себе не подтверждают выход по току при осаждении.</p>
<p>Для нашего гипотетического расчёта никелевого покрытия примем:</p>
<table>
<thead>
<tr>
<th>Параметр</th>
<th style="text-align: right">Значение в примере</th>
<th>Основание</th>
</tr>
</thead>
<tbody>
<tr>
<td>Заряд, подведённый к моделируемой детали</td>
<td style="text-align: right">3600 C</td>
<td>2 A в течение 30 min</td>
</tr>
<tr>
<td>Молярная масса</td>
<td style="text-align: right">58.69 g/mol</td>
<td>Округлённое значение для никеля</td>
</tr>
<tr>
<td>Число электронов</td>
<td style="text-align: right">2</td>
<td>Восстановление никеля(II)</td>
</tr>
<tr>
<td>Выход по току</td>
<td style="text-align: right">95%</td>
<td>Принятое для этого примера значение параметра процесса</td>
</tr>
<tr>
<td>Плотность осадка</td>
<td style="text-align: right">8.90 g/cm³</td>
<td>Плотность, принятая для этого расчёта</td>
</tr>
<tr>
<td>Открытая площадь поверхности покрытия</td>
<td style="text-align: right">100 cm²</td>
<td>Принятая площадь в модели</td>
</tr>
</tbody>
</table>
<p>Расчётная масса осадка составляет <strong>около 1.040 g</strong>. Значение 95% — явно заданное допущение для примера, а не характеристика какой-либо производственной ванны Bepto. Если выход по току меняется во время процесса, нужно использовать выход, взвешенный по заряду, либо оценивать процесс по подходящим временным интервалам.</p>
<p>Измерение массы до и после нанесения покрытия может помочь проверить общую оценку осаждения, если метод измерения позволяет учесть другие изменения массы. Однако оно не выявит тонкий участок. Потери при очистке, оставшаяся жидкость или неучтённые осадки делают разницу масс, измеренную без контроля условий, вводящей в заблуждение.</p>
<h2 id="convert-deposited-mass-into-an-average-thickness">Переведите массу осадка в среднюю толщину</h2>
<p>При плотности <span class="article-math article-math-inline" data-latex="\rho"><span class="katex"><math xmlns="http://www.w3.org/1998/Math/MathML"><semantics><mrow><mi>ρ</mi></mrow><annotation encoding="application/x-tex">\rho</annotation></semantics></math></span></span> в g/cm³ и открытой площади <span class="article-math article-math-inline" data-latex="A"><span class="katex"><math xmlns="http://www.w3.org/1998/Math/MathML"><semantics><mrow><mi>A</mi></mrow><annotation encoding="application/x-tex">A</annotation></semantics></math></span></span> в cm² эквивалентная средняя толщина в микрометрах равна:</p>
<div class="article-math article-math-display" data-latex="\bar{h}=\frac{m}{\rho A}\times10^4"><span class="katex"><math xmlns="http://www.w3.org/1998/Math/MathML" display="block"><semantics><mrow><mover accent="true"><mi>h</mi><mo>ˉ</mo></mover><mo>=</mo><mfrac><mi>m</mi><mrow><mi>ρ</mi><mi>A</mi></mrow></mfrac><mo>×</mo><msup><mn>10</mn><mn>4</mn></msup></mrow><annotation encoding="application/x-tex">\bar{h}=\frac{m}{\rho A}\times10^4</annotation></semantics></math></span></div>
<p>Коэффициент переводит сантиметры в микрометры. Для указанного примера 1.040 g, делённые на 8.90 g/cm³ и 100 cm², дают <strong>около 11.69 µm</strong>. Это объём осадка, равномерно распределённый по моделируемой площади поверхности, в предположении тонкого покрытия.</p>
<p><a class="article-tool-card article-tool-card-link" href="/ru/resource-center/tools/electroplating-thickness-calculator/" aria-label="Калькулятор «Толщина гальванического покрытия»"><span class="article-tool-card-index">Инструмент</span><span class="article-tool-card-kicker">Тепловое воздействие и изменение материала</span><strong class="article-tool-card-title">Толщина гальванического покрытия</strong><span class="article-tool-card-copy">Выберите ток и время или измеренный заряд, затем укажите молярную массу осаждаемого металла, число электронов, обоснованный выход по току, плотность осадка и фактическую площадь покрытия. Результат — эквивалентная средняя толщина.</span><span class="article-tool-card-formula">Q = It; m = QMη/(zF); δ = m/(ρA)</span><span class="article-tool-card-inputs" aria-label="Входные данные калькулятора"><em>Известное количество заряда</em><em>Постоянный ток нанесения покрытия</em><em>Время нанесения покрытия</em><em>Измеренный полный заряд</em></span><span class="article-tool-card-action">Открыть калькулятор <span aria-hidden="true">-&gt;</span></span></a></p><p>Результат можно проверить, сопоставив его с исходными данными. При неизменных массе осадка и плотности удвоение площади вдвое уменьшает расчётную среднюю толщину. Если в рукописной формуле вместо 0.95 подставить выход по току 95, результат увеличится в 100 раз; поле калькулятора принимает значение в процентах. Проверяйте единицы поля, а не переносите в него дробное значение из формулы.</p>
<p>Расчёт не распределяет материал по отдельным поверхностям. При более высокой средней толщине в углублении всё равно может быть недостаточно покрытия. Результат также не определяет состав покрытия, пористость, адгезию или какое-либо заданное минимальное значение.</p>
<h2 id="distinguish-coverage-from-thickness-distribution">Различайте покрывную способность и распределение толщины</h2>
<p><strong>Покрывная способность характеризует возможность системы нанесения покрыть поверхность; рассеивающая способность — насколько равномерно распределяется толщина осадка на поверхностях, расположенных по-разному.</strong> Это различие объясняется в оригинальном исследовании Бюро стандартов «<a href="https://nvlpubs.nist.gov/nistpubs/jres/4/jresv4n1p27_a2b.pdf">Рассеивающая способность при хромировании</a>», особенно в определениях и обсуждении покрывной способности. Приведённые в исследовании численные результаты для хромовой ванны не являются режимами никелевого процесса.</p>
<p>На кабельном вводе открытая кромка и поверхность резьбы в углублении занимают разные положения относительно электрического поля и потока электролита. Поэтому могут иметь значение расположение деталей на подвеске, положение анода, экранирование и доступ электролита к поверхности. Сначала выясните, образуется ли сплошной осадок на труднодоступном участке, а затем проверьте, соответствует ли его местная толщина заданному требованию. Это разные вопросы.</p>
<p>Рассмотрим отдельный гипотетический пример: у двух участков одинаковой площади толщина составляет 2 µm и 10 µm. Их среднее с весами по площади равно 6 µm. Равномерный слой толщиной 6 µm на обоих участках имел бы тот же объём осадка, но совсем другое минимальное значение толщины. Это арифметический пример, а не профиль покрытия, измеренный на кабельном вводе.</p>
<figure class="blog-chart">
<svg xmlns="http://www.w3.org/2000/svg" viewBox="0 0 520 570" role="img" aria-labelledby="plating-mean-title plating-mean-desc" style="font-family:var(--font-body)">
<title id="plating-mean-title">Среднее значение не показывает самый тонкий участок</title>
<desc id="plating-mean-desc">Для двух гипотетических участков равной площади толщиной два и десять микрометров среднее с весами по площади равно шести микрометрам. Столбцы показывают местную толщину, а отдельная подпись указывает среднее значение.</desc>
<text x="36" y="48" font-size="32" font-weight="700" fill="var(--color-carbon)"><tspan x="36">Среднее значение то же,</tspan><tspan x="36" dy="39">местная толщина разная</tspan></text>
<text x="36" y="135" font-size="22" fill="var(--color-graphite)">Два участка равной площади поверхности</text>
<path d="M70 395H450" stroke="var(--color-carbon)" stroke-width="2"/>
<rect x="95" y="355" width="110" height="40" fill="var(--color-primary)"/>
<rect x="315" y="195" width="110" height="200" fill="var(--color-primary)"/>
<text x="150" y="336" text-anchor="middle" font-size="26" font-weight="700" fill="var(--color-carbon)">2 µm</text>
<text x="370" y="176" text-anchor="middle" font-size="26" font-weight="700" fill="var(--color-carbon)">10 µm</text>
<text x="150" y="437" text-anchor="middle" font-size="22" fill="var(--color-carbon)">Участок A</text>
<text x="370" y="437" text-anchor="middle" font-size="22" fill="var(--color-carbon)">Участок B</text>
<text x="260" y="494" text-anchor="middle" font-size="26" font-weight="700" fill="var(--color-carbon)">Среднее с весами по площади: 6 µm</text>
<text x="260" y="535" text-anchor="middle" font-size="22" fill="var(--color-graphite)">На более тонком участке по-прежнему 2 µm.</text>
</svg>
<figcaption>Местная толщина на двух участках равной площади и их среднее значение с весами по площади.</figcaption>
</figure>
<h2 id="match-local-measurements-to-the-finished-surfaces">Сопоставьте местные измерения с готовыми поверхностями</h2>
<p>Перед выбором мест измерения определите на чертеже значимые поверхности: доступные плоские участки, уступы, уплотнительные посадочные поверхности и соответствующие зоны резьбы. Результат измерения на удобном плоском участке следует обозначить именно как результат для этого участка.</p>
<p><a href="https://www.sis.se/en/produkter/manufacturing-engineering/surface-treatment-and-coating/metallic-coatings/sseniso3497/">Опубликованная область действия ISO 3497</a> поясняет, что рентгеновские методы в первую очередь определяют массу покрытия на единицу площади; плотность позволяет пересчитать её в линейную толщину. Для небольшого изогнутого кабельного ввода измерительную установку также нужно адаптировать к выбранному месту, размеру пятна измерения и системе покрытия. Локальный замер не описывает автоматически всю деталь.</p>
<p>На подготовленном поперечном шлифе можно исследовать выбранный слой в месте среза, тогда как поверхностный метод может охватывать другой участок. Сопоставляйте результаты, только предварительно проверив места измерений и допущения методов. В <a href="https://www.sis.se/en/produkter/manufacturing-engineering/surface-treatment-and-coating/metallic-coatings/sseniso21772004/">ISO 2177:2003</a> описано кулонометрическое измерение толщины путём контролируемого анодного растворения электропроводящих покрытий. Это процедура измерения, отличная от оценки производственного осаждения по журналу тока гальванической ванны.</p>
<p><a href="/ru/blog/how-does-plating-thickness-affect-the-corrosion-resistance-of-brass-cable-glands/">Руководство по местной толщине гальванического покрытия и коррозии</a> подробнее рассматривает измерения и приёмку. Адгезию, полноту покрытия, местную толщину и воздействие коррозии следует оценивать как отдельные результаты. После нанесения покрытия также проверьте резьбу и уплотнительные поверхности по их функциональным размерам: арифметическая оценка толщины не подтверждает совместимость при сборке или срок службы.</p>
<h2 id="conclusion">Заключение</h2>
<p>По заряду и выходу по току оценивают, сколько металла получает моделируемая деталь; деление его объёма на заданную площадь покрытия даёт среднюю толщину. Значение 11.69 µm из примера имеет смысл только при указанных реакции, выходе по току, площади и плотности. Изменение любого из этих параметров меняет смысл результата.</p>
<p>Для готового кабельного ввода перенесите эту оценку процесса в план измерений с указанием мест. Покрывная способность и распределение толщины объясняют, почему правдоподобное среднее значение может сочетаться с тонким или непокрытым участком, и почему при заданной на чертеже минимальной толщине нужны данные местных измерений.</p>
<h2 id="faq">Часто задаваемые вопросы</h2>
<h3 id="does-twice-the-plating-time-always-give-twice-the-thickness">Всегда ли удвоение времени гальванического покрытия удваивает его толщину?</h3>
<p>Простая модель предсказывает удвоение средней толщины, если ток, выход по току, плотность и площадь покрытия не меняются. Фактические условия процесса могут измениться во время нанесения, а местное распределение покрытия по детали может отличаться. Прежде чем переносить эту пропорциональность на конкретную поверхность кабельного ввода, я бы изучил журнал заряда и соответствующие данные о процессе.</p>
<h3 id="can-i-use-the-total-rack-current-for-one-gland">Можно ли использовать общий ток подвески для одного кабельного ввода?</h3>
<p>Только если распределение этого заряда на кабельный ввод обосновано. Ток может также поступать на другие детали и открытые токопроводящие приспособления; на них тоже может осаждаться металл. Сопоставьте электрическую границу с площадью, используемой в расчёте. Деление общего заряда подвески на площадь одного кабельного ввода обычно описывает неверную физическую модель.</p>
<h3 id="what-is-the-difference-between-covering-power-and-throwing-power">Чем отличаются покрывная и рассеивающая способности?</h3>
<p>Покрывная способность характеризует возможность осаждения металла на поверхность, включая труднодоступные участки. Рассеивающая способность характеризует распределение толщины осадка по участкам, находящимся в разных положениях. Поверхность может быть покрыта, но слой на ней может оказаться тоньше требуемого. Я оцениваю покрытие и местную толщину отдельно, а не рассматриваю любой из этих терминов как общую оценку качества покрытия.</p>
<h3 id="does-a-calculated-average-establish-the-minimum-plating-thickness">Определяет ли расчёт средней толщины минимальную толщину гальванического покрытия?</h3>
<p>Нет. Один и тот же объём осаждённого металла может распределиться равномерно или сконцентрироваться в одних местах, тогда как в других слой останется тонким. Эквивалентная средняя величина не содержит информации о расположении участков. Используйте подходящий план измерений для значимых поверхностей и сопоставляйте местные результаты с указанными в чертеже или спецификации покрытия критериями приёмки.</p>
<h3 id="sources-and-technical-references">Источники и техническая литература</h3>
<ul>
<li><a href="https://pineresearch.com/support-article/exploring-faradays-law-using-inexpensive-screen-printed-electrodes/">Pine Research — Изучение закона Фарадея с использованием недорогих электродов с печатным экраном</a>, дата обращения 2026-10-22.</li>
<li><a href="https://physics.nist.gov/cuu/Constants/Table/allascii.txt">NIST — Фундаментальные физические константы CODATA 2022, полный перечень</a>, дата обращения 2026-10-22.</li>
<li><a href="https://nvlpubs.nist.gov/nistpubs/jres/4/jresv4n1p27_a2b.pdf">Бюро стандартов — Рассеивающая способность при хромировании, RP131</a>, дата обращения 2026-10-22.</li>
<li><a href="https://www.sis.se/en/produkter/manufacturing-engineering/surface-treatment-and-coating/metallic-coatings/sseniso3497/">SIS — SS-EN ISO 3497: Рентгеноспектрометрические методы измерения толщины покрытия</a>, дата обращения 2026-10-22.</li>
<li><a href="https://www.sis.se/en/produkter/manufacturing-engineering/surface-treatment-and-coating/metallic-coatings/sseniso21772004/">SIS — SS-EN ISO 2177:2004 (ISO 2177:2003): Кулонометрическое измерение толщины покрытия анодным растворением</a>, дата обращения 2026-10-23.</li>
</ul>
