# Геометрия резьбы кабельного ввода: что измерить перед проверкой калибром

> Source: https://chinacableglands.com/ru/blog/cable-entry-thread-geometry-gauging/
> Language: ru
> Publisher: Бепто Кабельные вводы
> Author: Henry Xu
> Published: 2026-10-22
> Updated: 2026-10-23

Разберитесь в диаметрах резьбы кабельного ввода, рассчитайте основную геометрию метрической резьбы и угол подъёма, а затем отделите эти результаты от допусков и приемки резьбовыми калибрами.

<p>Геометрия резьбы кабельного ввода начинается с трёх диаметров и трёх разных представлений резьбы. Наибольший, средний и наименьший диаметры описывают её радиальную форму. Шаг и ход описывают осевое расстояние и перемещение. Профильный угол, угол подъёма и угол конусности описывают разные соотношения; подмена одного другим даёт неверный результат, даже если единицы измерения выглядят правильно.</p>
<p>Я начинаю с чертежа: отмечаю эти величины и рассчитываю только ту геометрию, которую он действительно задаёт. Приведённый ниже метод поможет разобраться в резьбе ввода или обсудить измерение с поставщиком. Полученные основные размеры не устанавливают производственные допуски, не определяют размер сверла и не подтверждают пригодность сопрягаемого узла.</p>
<h2 id="locate-the-three-diameters-before-measuring">Перед измерением определите три диаметра резьбы</h2>
<p>На наружной резьбе наибольший диаметр проходит через вершины профиля, а наименьший — через впадины. На внутренней резьбе больший, наибольший диаметр проходит через впадины; меньший, наименьший — через обращённые внутрь вершины профиля. Это различие важно, если кто-то указывает «внутренний диаметр», не называя измеряемый элемент.</p>
<p>Средний диаметр соответствует воображаемой опорной поверхности между ними. Для идеальной симметричной резьбы на этой поверхности толщина витка равна ширине промежутка между витками. В источнике «<a href="https://nvlpubs.nist.gov/nistpubs/Legacy/MP/nbsmiscellaneouspub61.pdf">Терминология резьбы Национального бюро стандартов</a>», на страницах 13–14, отдельно рассматриваются эти диаметры, шаг, ход и углы. Геометрические определения применимы и здесь; приведённые там исторические производственные допуски — нет.</p>
<figure class="blog-chart">
<svg xmlns="http://www.w3.org/2000/svg" viewBox="0 0 520 755" role="img" aria-labelledby="cg-geometry-title cg-geometry-desc" style="font-family:var(--font-body)">
<title id="cg-geometry-title">Расположение наибольшего и наименьшего диаметров меняется для наружной и внутренней резьбы</title>
<desc id="cg-geometry-desc">Два осевых полуразреза расположены над общей горизонтальной осью резьбы. У наружной резьбы вершины профиля находятся на наибольшем диаметре, а впадины — на наименьшем. У внутренней резьбы впадины находятся на наибольшем диаметре, а вершины профиля — на наименьшем. Пунктирные зелёные линии показывают уровень среднего диаметра.</desc>
<text x="32" y="48" font-size="32" font-weight="700" fill="var(--color-carbon)">Найдите опорную поверхность</text>
<text x="32" y="100" font-size="26" font-weight="700" fill="var(--color-carbon)">Наружная резьба</text>
<path d="M50 230V205L80 145H100L130 205H150L180 145H200L230 205H250L280 145H300L330 205V230Z" fill="var(--color-ash)" stroke="var(--color-carbon)" stroke-width="3"/>
<path d="M50 175H330" fill="none" stroke="var(--color-primary)" stroke-width="3" stroke-dasharray="8 6"/>
<path d="M50 260H330" stroke="var(--color-graphite)" stroke-width="2" stroke-dasharray="12 6"/>
<path d="M305 145H345M305 175H345M330 205H345" stroke="var(--color-graphite)" stroke-width="2"/>
<text x="355" y="152" font-size="22" fill="var(--color-carbon)">Наибольший</text>
<text x="355" y="182" font-size="22" fill="var(--color-primary)">Средний</text>
<text x="355" y="212" font-size="22" fill="var(--color-carbon)">Наименьший</text>
<text x="355" y="267" font-size="22" fill="var(--color-graphite)">Ось</text>
<text x="32" y="307" font-size="22" fill="var(--color-graphite)">Наибольший: вершины; наименьший: впадины</text>
<path d="M32 340H488" stroke="var(--color-cloud)" stroke-width="2"/>
<text x="32" y="389" font-size="26" font-weight="700" fill="var(--color-carbon)">Внутренняя резьба</text>
<path d="M50 410H330V485L300 425H280L250 485H230L200 425H180L150 485H130L100 425H80L50 485Z" fill="var(--color-ash)" stroke="var(--color-carbon)" stroke-width="3"/>
<path d="M50 455H330" fill="none" stroke="var(--color-primary)" stroke-width="3" stroke-dasharray="8 6"/>
<path d="M50 540H330" stroke="var(--color-graphite)" stroke-width="2" stroke-dasharray="12 6"/>
<path d="M305 425H345M305 455H345M330 485H345" stroke="var(--color-graphite)" stroke-width="2"/>
<text x="355" y="432" font-size="22" fill="var(--color-carbon)">Наибольший</text>
<text x="355" y="462" font-size="22" fill="var(--color-primary)">Средний</text>
<text x="355" y="492" font-size="22" fill="var(--color-carbon)">Наименьший</text>
<text x="355" y="547" font-size="22" fill="var(--color-graphite)">Ось</text>
<text x="32" y="587" font-size="22" fill="var(--color-graphite)">Наибольший: впадины; наименьший: вершины</text>
<text x="32" y="643" font-size="22" fill="var(--color-carbon)">Диаметры проходят по обе стороны</text>
<text x="32" y="675" font-size="22" fill="var(--color-carbon)">от оси.</text>
<text x="32" y="721" font-size="22" fill="var(--color-graphite)">Каждая схема показывает одну радиальную половину.</text>
</svg>
<figcaption>Осевые полуразрезы наружной и внутренней резьбы показывают положение опорных поверхностей наибольшего, среднего и наименьшего диаметров относительно оси резьбы.</figcaption>
</figure>
<p>Измеренный диаметр вершин наружной резьбы служит полезным свидетельством, но не позволяет определить средний диаметр. Аналогично, измерение видимого устья внутренней резьбы может захватить фаску вместо полной вершины профиля. Перед сравнением значения с чертежом определите плоскость и поверхность измерения.</p>
<p>Различайте четыре записи: <strong>основной размер</strong> — теоретический ориентир; <strong>заданные пределы</strong> определяют допустимое отклонение; <strong>измерение</strong> описывает конкретную деталь с учётом неопределённости; <strong>обычное отверстие в панели</strong> — отдельный монтажный элемент. Последнюю задачу рассматривает <a href="/ru/blog/how-to-select-the-correct-entry-hole-size-for-your-cable-gland/">руководство по подбору размера монтажного отверстия для кабельного ввода</a>.</p>
<h2 id="calculate-a-metric-basic-profile">Рассчитайте основной профиль метрической резьбы</h2>
<p>Для основного профиля метрической резьбы ISO с углом 60° номинальный наибольший диаметр равен <span class="article-math article-math-inline" data-latex="d=D"><span class="katex"><math xmlns="http://www.w3.org/1998/Math/MathML"><semantics><mrow><mi>d</mi><mo>=</mo><mi>D</mi></mrow><annotation encoding="application/x-tex">d=D</annotation></semantics></math></span></span>, а осевой шаг равен <span class="article-math article-math-inline" data-latex="P"><span class="katex"><math xmlns="http://www.w3.org/1998/Math/MathML"><semantics><mrow><mi>P</mi></mrow><annotation encoding="application/x-tex">P</annotation></semantics></math></span></span>; обе величины выражены в миллиметрах. Высота исходного острого треугольника равна <span class="article-math article-math-inline" data-latex="H"><span class="katex"><math xmlns="http://www.w3.org/1998/Math/MathML"><semantics><mrow><mi>H</mi></mrow><annotation encoding="application/x-tex">H</annotation></semantics></math></span></span>. Его срезанные вершины задают основные средние диаметры <span class="article-math article-math-inline" data-latex="d_2"><span class="katex"><math xmlns="http://www.w3.org/1998/Math/MathML"><semantics><mrow><msub><mi>d</mi><mn>2</mn></msub></mrow><annotation encoding="application/x-tex">d_2</annotation></semantics></math></span></span> и <span class="article-math article-math-inline" data-latex="D_2"><span class="katex"><math xmlns="http://www.w3.org/1998/Math/MathML"><semantics><mrow><msub><mi>D</mi><mn>2</mn></msub></mrow><annotation encoding="application/x-tex">D_2</annotation></semantics></math></span></span>, а также основной малый диаметр внутренней резьбы <span class="article-math article-math-inline" data-latex="D_1"><span class="katex"><math xmlns="http://www.w3.org/1998/Math/MathML"><semantics><mrow><msub><mi>D</mi><mn>1</mn></msub></mrow><annotation encoding="application/x-tex">D_1</annotation></semantics></math></span></span>:</p>
<div class="article-math article-math-display" data-latex="H=\frac{\sqrt{3}}{2}P,\qquad d_2=D_2=d-\frac{3}{4}H,\qquad D_1=d-\frac{5}{4}H"><span class="katex"><math xmlns="http://www.w3.org/1998/Math/MathML" display="block"><semantics><mrow><mi>H</mi><mo>=</mo><mfrac><msqrt><mn>3</mn></msqrt><mn>2</mn></mfrac><mi>P</mi><mo separator="true">,</mo><mspace width="2em"/><msub><mi>d</mi><mn>2</mn></msub><mo>=</mo><msub><mi>D</mi><mn>2</mn></msub><mo>=</mo><mi>d</mi><mo>−</mo><mfrac><mn>3</mn><mn>4</mn></mfrac><mi>H</mi><mo separator="true">,</mo><mspace width="2em"/><msub><mi>D</mi><mn>1</mn></msub><mo>=</mo><mi>d</mi><mo>−</mo><mfrac><mn>5</mn><mn>4</mn></mfrac><mi>H</mi></mrow><annotation encoding="application/x-tex">H=\frac{\sqrt{3}}{2}P,\qquad d_2=D_2=d-\frac{3}{4}H,\qquad D_1=d-\frac{5}{4}H</annotation></semantics></math></span></div>
<p>В <a href="https://rbb.union.edu/courses/mer419/content/data/Lectures/MER419%20L09%20Fastener%20Stiffness.pdf">конспекте Union College по проектированию машин</a>, на слайде 9, основной профиль метрической резьбы показан как треугольник с углом 60° и его радиальные отрезки. Удвоение соответствующих радиальных смещений даёт приведённые выше уменьшения диаметров. Для производственных значений нужны чертёж, задающий требования, и контролируемый стандарт.</p>
<p>В нашем примере номинальный диаметр 20 mm и шаг 1.5 mm дают следующие значения:</p>
<table>
<thead>
<tr>
<th>Величина</th>
<th style="text-align: right">Расчётное основное значение</th>
<th>Значение</th>
</tr>
</thead>
<tbody>
<tr>
<td>Высота исходного треугольника</td>
<td style="text-align: right">1.299038 mm</td>
<td>Высота до срезания вершин профиля</td>
</tr>
<tr>
<td>Средний диаметр</td>
<td style="text-align: right">19.025721 mm</td>
<td>Основной опорный диаметр между вершинами и впадинами</td>
</tr>
<tr>
<td>Малый диаметр внутренней резьбы</td>
<td style="text-align: right">18.376202 mm</td>
<td>Основной диаметр по вершинам внутренней резьбы</td>
</tr>
<tr>
<td>Основная радиальная высота зацепления</td>
<td style="text-align: right">0.811899 mm</td>
<td>Пять восьмых высоты исходного треугольника</td>
</tr>
</tbody>
</table>
<p>Дополнительные разряды позволяют воспроизвести арифметический расчёт; они не означают достижимую точность измерений и не задают допуск при контроле. В частности, <strong>18.376202 mm — не диаметр изготовленных впадин наружной резьбы</strong>. Для конструкции впадин наружной резьбы, радиуса, допуска, покрытия и применимых пределов нужна отдельная спецификация.</p>
<p><a class="article-tool-card article-tool-card-link" href="/ru/resource-center/tools/metric-basic-thread-diameter-calculator/" aria-label="Калькулятор «Основные диаметры метрической резьбы»"><span class="article-tool-card-index">Инструмент</span><span class="article-tool-card-kicker">Резьба и геометрия кабельного ввода</span><strong class="article-tool-card-title">Основные диаметры метрической резьбы</strong><span class="article-tool-card-copy">Введите номинальный диаметр и шаг метрической резьбы с профилем 60°. Считайте D1 основным малым диаметром внутренней резьбы; фактические допуски, профиль впадин наружной резьбы и требования к контролю калибрами учитывайте отдельно.</span><span class="article-tool-card-formula">H = √3P/2; d₂ = D₂ = d − 3H/4; D₁ = d − 5H/4</span><span class="article-tool-card-inputs" aria-label="Входные данные калькулятора"><em>Номинальный основной наружный диаметр</em><em>Осевой шаг резьбы</em></span><span class="article-tool-card-action">Открыть калькулятор <span aria-hidden="true">-&gt;</span></span></a></p><p>По той же причине расчётный малый диаметр внутренней резьбы не является указанием размера сверла. Для механической обработки нужны допустимые готовые размеры, материал, инструмент и метод. Основная геометрия задаёт ориентир, но не заменяет весь технологический процесс.</p>
<h2 id="separate-profile-angle-helix-angle-and-taper-angle">Различайте профильный угол, угол подъёма и угол конусности</h2>
<p>Полный угол профиля измеряется в осевом сечении. Для приведённого выше основного метрического профиля он равен 60°, а каждая симметричная боковая сторона профиля образует угол 30° с линией, перпендикулярной оси резьбы. Угол подъёма описывает, как виток огибает опорный цилиндр. Угол конусности показывает, как опорный диаметр меняется вдоль оси.</p>
<p>Для каждого указанного угла нужно задавать линию отсчёта. Угол относительно оси дополняет до 90° угол относительно плоскости, перпендикулярной оси. Поэтому неуточнённое выражение «угол резьбы» может привести к значительному кажущемуся расхождению.</p>
<p>Шаг — осевое расстояние между соседними соответствующими профилями. Ход <span class="article-math article-math-inline" data-latex="L"><span class="katex"><math xmlns="http://www.w3.org/1998/Math/MathML"><semantics><mrow><mi>L</mi></mrow><annotation encoding="application/x-tex">L</annotation></semantics></math></span></span> — перемещение одной винтовой линии за полный оборот. Для <span class="article-math article-math-inline" data-latex="n"><span class="katex"><math xmlns="http://www.w3.org/1998/Math/MathML"><semantics><mrow><mi>n</mi></mrow><annotation encoding="application/x-tex">n</annotation></semantics></math></span></span>-заходной резьбы:</p>
<div class="article-math article-math-display" data-latex="L=nP,\qquad \lambda=\tan^{-1}\left(\frac{L}{\pi D_m}\right)"><span class="katex"><math xmlns="http://www.w3.org/1998/Math/MathML" display="block"><semantics><mrow><mi>L</mi><mo>=</mo><mi>n</mi><mi>P</mi><mo separator="true">,</mo><mspace width="2em"/><mi>λ</mi><mo>=</mo><msup><mrow><mi>tan</mi><mo>⁡</mo></mrow><mrow><mo>−</mo><mn>1</mn></mrow></msup><mrow><mo fence="true">(</mo><mfrac><mi>L</mi><mrow><mi>π</mi><msub><mi>D</mi><mi>m</mi></msub></mrow></mfrac><mo fence="true">)</mo></mrow></mrow><annotation encoding="application/x-tex">L=nP,\qquad \lambda=\tan^{-1}\left(\frac{L}{\pi D_m}\right)</annotation></semantics></math></span></div>
<p>Здесь <span class="article-math article-math-inline" data-latex="D_m"><span class="katex"><math xmlns="http://www.w3.org/1998/Math/MathML"><semantics><mrow><msub><mi>D</mi><mi>m</mi></msub></mrow><annotation encoding="application/x-tex">D_m</annotation></semantics></math></span></span> — заданный средний диаметр или диаметр по шагу в тех же единицах, что и <span class="article-math article-math-inline" data-latex="L"><span class="katex"><math xmlns="http://www.w3.org/1998/Math/MathML"><semantics><mrow><mi>L</mi></mrow><annotation encoding="application/x-tex">L</annotation></semantics></math></span></span>, а <span class="article-math article-math-inline" data-latex="\lambda"><span class="katex"><math xmlns="http://www.w3.org/1998/Math/MathML"><semantics><mrow><mi>λ</mi></mrow><annotation encoding="application/x-tex">\lambda</annotation></semantics></math></span></span> — угол относительно плоскости, перпендикулярной оси. Если развернуть опорный цилиндр, получится прямоугольный треугольник: длина окружности образует горизонтальный катет, а ход — подъём. Эта геометрическая конструкция лежит в основе уравнения.</p>
<p>В этом примере при основном среднем диаметре один заход даёт ход 1.5 mm и угол около 1.438°. Предположив два захода при том же шаге и опорном диаметре, получим ход 3.0 mm и угол около 2.873°. Второй результат служит для сравнения и не означает, что стандартная деталь кабельного ввода M20 имеет два захода. Число заходов определяйте по фактическому чертежу.</p>
<h2 id="read-taper-roots-and-incomplete-thread-regions">Учитывайте конусность, впадины и неполные участки резьбы</h2>
<p>Для заданного изменения диаметра <span class="article-math article-math-inline" data-latex="\Delta D"><span class="katex"><math xmlns="http://www.w3.org/1998/Math/MathML"><semantics><mrow><mi mathvariant="normal">Δ</mi><mi>D</mi></mrow><annotation encoding="application/x-tex">\Delta D</annotation></semantics></math></span></span> на осевом расстоянии <span class="article-math article-math-inline" data-latex="\ell"><span class="katex"><math xmlns="http://www.w3.org/1998/Math/MathML"><semantics><mrow><mi mathvariant="normal">ℓ</mi></mrow><annotation encoding="application/x-tex">\ell</annotation></semantics></math></span></span> конусность по диаметру равна <span class="article-math article-math-inline" data-latex="\Delta D/\ell"><span class="katex"><math xmlns="http://www.w3.org/1998/Math/MathML"><semantics><mrow><mi mathvariant="normal">Δ</mi><mi>D</mi><mi mathvariant="normal">/</mi><mi mathvariant="normal">ℓ</mi></mrow><annotation encoding="application/x-tex">\Delta D/\ell</annotation></semantics></math></span></span>. Соответствующий половинный угол конуса равен <span class="article-math article-math-inline" data-latex="\tan^{-1}(\Delta D/(2\ell))"><span class="katex"><math xmlns="http://www.w3.org/1998/Math/MathML"><semantics><mrow><msup><mrow><mi>tan</mi><mo>⁡</mo></mrow><mrow><mo>−</mo><mn>1</mn></mrow></msup><mo stretchy="false">(</mo><mi mathvariant="normal">Δ</mi><mi>D</mi><mi mathvariant="normal">/</mi><mo stretchy="false">(</mo><mn>2</mn><mi mathvariant="normal">ℓ</mi><mo stretchy="false">)</mo><mo stretchy="false">)</mo></mrow><annotation encoding="application/x-tex">\tan^{-1}(\Delta D/(2\ell))</annotation></semantics></math></span></span>. Множитель 2 появляется потому, что угол конуса определяется изменением радиуса, а не диаметра.</p>
<p>В геометрическом примере изменение диаметра на 0.50 mm на длине 8.0 mm даёт конусность по диаметру 1:16 и половинный угол около 1.790°. Само по себе это не определяет семейство резьбы. Фактический интерфейс различают по профилю, шагу, опорной плоскости, предельным отклонениям и контролю с помощью калибров.</p>
<p><strong>Впадина</strong> — это углубление между соседними боковыми сторонами резьбы. <strong>Сбег резьбы</strong> — переходный участок, где заканчивается полный профиль резьбы. <strong>Подрез</strong> — намеренно выполненный разгруженный участок, который часто обеспечивает зазор для инструмента или сопрягаемой детали. Отдельно отметьте последний полный профиль и уступ: расстояние до торца компонента может быть больше полезной длины резьбы с полным профилем.</p>
<p>Если при установке ввод останавливается до прилегания буртика, это различие имеет практическое значение. Прежде чем считать диаметр неправильным, сравните сбег наружной резьбы, глубину внутренней резьбы, фаску и зазор до буртика. <a href="/ru/blog/m20x1-5-vs-m20-the-engineers-guide-to-fine-pitch-gland-threads/">Руководство по шагу резьбы M20</a> рассматривает другой симптом, вызванный несовпадением шагов.</p>
<h2 id="choose-the-measurement-that-answers-the-question">Выбирайте измерение под конкретный вопрос</h2>
<p>Измеряемый элемент и критерий приемки определяют выбор прибора; разные «проверки резьбы» отвечают на разные вопросы.</p>
<figure class="blog-scene">
<img src="/images/blog/cable-entry-thread-geometry-gauging/cable-entry-thread-geometry-gauging-scene-01.png" alt="Наружная резьба кабельного ввода, отдельное кольцо с внутренней резьбой и лупа на контрольном столе" width="1672" height="941" loading="lazy" decoding="async" />
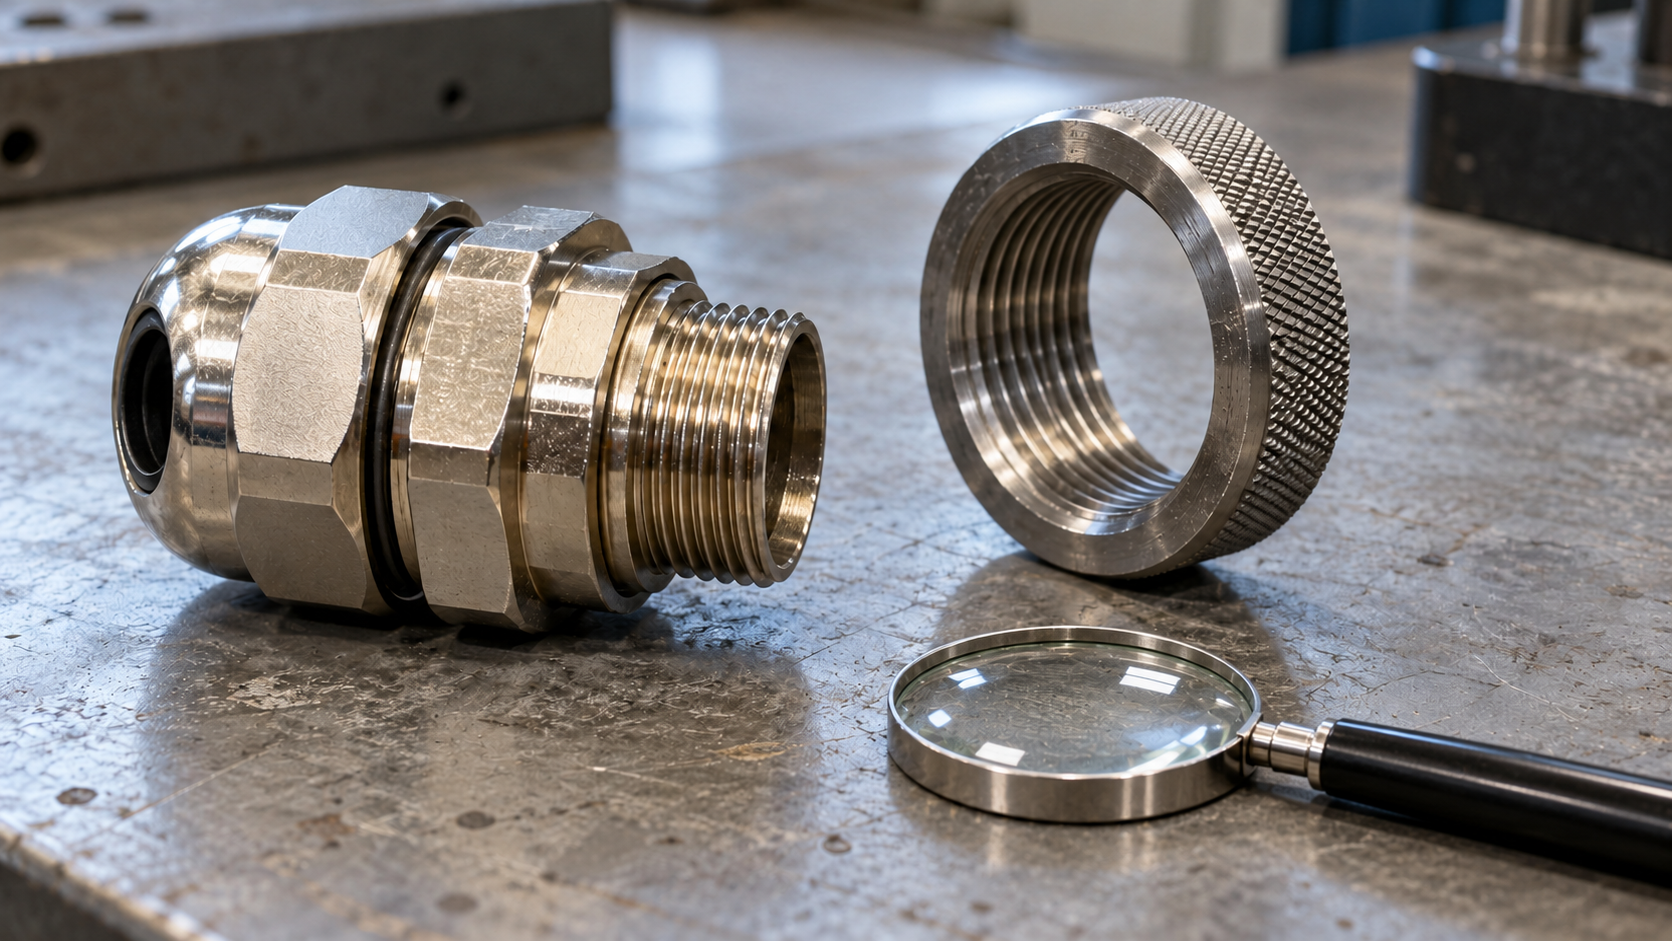
<figcaption>Открытая резьба ввода и резьбовое кольцо расположены рядом с лупой для осмотра поверхности.</figcaption>
</figure>
<table>
<thead>
<tr>
<th>Метод</th>
<th>На какой вопрос помогает ответить</th>
<th>Ограничение</th>
</tr>
</thead>
<tbody>
<tr>
<td>Штангенциркуль</td>
<td>Соответствует ли доступный диаметр по вершинам одному из возможных размеров?</td>
<td>Не подтверждает полный функциональный профиль резьбы</td>
</tr>
<tr>
<td>Резьбовой шаблон</td>
<td>Соответствует ли расстояние между профилями указанному шагу?</td>
<td>Не определяет класс допуска или точность хода резьбы</td>
</tr>
<tr>
<td>Резьбовой калибр-пробка</td>
<td>Соответствует ли внутренняя резьба указанному критерию проверки калибром?</td>
<td>Нужны подходящие стандарт, размер, класс и процедура</td>
</tr>
<tr>
<td>Резьбовой калибр-кольцо</td>
<td>Соответствует ли наружная резьба критерию проверки калибром?</td>
<td>Требуется соответствующий критерий приемки наружной резьбы</td>
</tr>
<tr>
<td>Измерение профиля или координатное измерение</td>
<td>Каковы определённые индивидуальные результаты измерения геометрии?</td>
<td>Нужны подходящий щуп, выверка и оценка неопределённости</td>
</tr>
</tbody>
</table>
<p><a href="https://knowledge.bsigroup.com/products/iso-general-purpose-metric-screw-threads-gauges-and-gauging">ISO 1502:1996</a> рассматривает калибры и контроль резьбы для метрических винтовых резьб общего назначения. <a href="https://knowledge.bsigroup.com/products/iso-general-purpose-metric-screw-threads-tolerances-principles-and-basic-data-3">ISO 965-1:2026</a> описывает их систему допусков. Это иные задачи, чем расчёт основного профиля. В <a href="https://www.nist.gov/publications/pitch-diameter-measurement-threaded-gages-using-cmm">статье об измерении среднего диаметра резьбы</a>, опубликованной NIST, также отмечены сложность и неопределённость измерений на координатно-измерительной машине.</p>
<p>Для воспроизводимого результата зафиксируйте редакцию чертежа, идентификатор калибра и статус его калибровки, состояние детали до или после финишной обработки, очистку, соответствующие температурные условия и применённую процедуру приемки. Не переносите универсальное число оборотов калибра-непроход в семейство резьбы, где действует другое правило.</p>
<h2 id="conclusion-keep-geometry-attached-to-its-reference">Вывод: соотносите геометрию с её опорными величинами</h2>
<p>Определение положения поверхностей наибольшего, среднего и наименьшего диаметров помогает начать интерпретацию резьбы кабельного ввода; осевые шаг и ход при этом следует отличать от профильного угла, угла подъёма и угла конусности. Метрический пример показывает, как из номинального диаметра и шага получить основные опорные значения, включая малый диаметр внутренней резьбы, который важно правильно называть.</p>
<p>Прежде чем использовать эти значения для оценки детали, сверяйтесь с допусками на чертеже и методом измерения. Помимо диаметра проверьте фактическую впадину резьбы, длину полного профиля, сбег и буртик. Так расчёт помогает при обсуждении, а оценка посадки, уплотнения и приемки узла остаётся основанной на предусмотренных для него данных.</p>
<h2 id="faq">Частые вопросы</h2>
<h3 id="is-pitch-diameter-the-average-of-major-and-minor-diameters">Является ли средний диаметр резьбы средним арифметическим наибольшего и наименьшего диаметров?</h3>
<p>Не в общем случае. Он определяется опорной геометрией резьбы, а не усреднением любых двух измеренных диаметров. Имеют значение притупление вершин, форма впадин и допуски. При расчёте угла подъёма я использую заданный средний диаметр или обоснованный опорный диаметр и точно записываю, какое значение было введено.</p>
<h3 id="does-the-metric-calculator-return-the-external-root-diameter">Выдаёт ли метрический калькулятор диаметр впадин наружной резьбы?</h3>
<p>Нет. В качестве малого диаметра он выдаёт основной малый диаметр внутренней резьбы D1. У впадин изготовленной наружной резьбы собственный профиль и размерные пределы. При сравнении расчёта с чертежом или измерением я разделяю эти величины, даже если на более старой справочной схеме используются одинаковые обозначения основного профиля.</p>
<h3 id="why-can-equal-pitch-threads-have-different-lead-angles">Почему у резьб с одинаковым шагом могут быть разные углы подъёма?</h3>
<p>За один оборот многозаходная резьба перемещается на величину шага, умноженную на число заходов. Опорный диаметр также меняет длину окружности этого витка. Поэтому на угол влияют и ход, и диаметр. В результате должны быть указаны число заходов и опорная поверхность.</p>
<h3 id="can-a-matching-pitch-leaf-replace-a-thread-plug-or-ring-gauge">Может ли резьбовой шаблон соответствующего шага заменить калибр-пробку или калибр-кольцо?</h3>
<p>Нет. Резьбовой шаблон помогает определить шаг. Применимый калибр-пробка или калибр-кольцо проверяет другое условие приемки для заданной резьбы. Когда требуется подтвердить соответствие, я использую надлежащий калибр и процедуру, учитывая указанное состояние детали и действующую запись о калибровке.</p>
<h3 id="sources-and-technical-references">Источники и техническая литература</h3>
<ul>
<li>
<p><a href="https://rbb.union.edu/courses/mer419/content/data/Lectures/MER419%20L09%20Fastener%20Stiffness.pdf">Union College — MER419 «Проектирование машин: резьбовые соединения», слайд 9 с метрическим профилем</a>, дата обращения: 2026-10-22.</p>
</li>
<li>
<p><a href="https://nvlpubs.nist.gov/nistpubs/Legacy/MP/nbsmiscellaneouspub61.pdf">Национальное бюро стандартов — «Отчёт Национальной комиссии по винтовой резьбе», терминология, страницы 13–14</a>, дата обращения: 2026-10-22.</p>
</li>
<li>
<p><a href="https://knowledge.bsigroup.com/products/iso-general-purpose-metric-screw-threads-gauges-and-gauging">ISO 1502:1996 — метрические винтовые резьбы общего назначения: калибры и контроль резьбы</a>, дата обращения: 2026-10-22.</p>
</li>
<li>
<p><a href="https://knowledge.bsigroup.com/products/iso-general-purpose-metric-screw-threads-tolerances-principles-and-basic-data-3">ISO 965-1:2026 — метрические винтовые резьбы общего назначения: принципы системы допусков</a>, дата обращения: 2026-10-22.</p>
</li>
<li>
<p><a href="https://www.nist.gov/publications/pitch-diameter-measurement-threaded-gages-using-cmm">NIST — измерение среднего диаметра резьбовых калибров на координатно-измерительной машине</a>, дата обращения: 2026-10-22.</p>
</li>
</ul>
