Para especificar claramente as ligas dos prensa-cabos, é preciso indicar o grau, a condição de fornecimento e a forma do produto. 6061-T6 combina a designação de uma liga de alumínio com uma têmpera; H59 é a designação de um grau de latão; duplex descreve uma família de aços inoxidáveis. Essas designações transmitem níveis diferentes de informação. Separe esses significados antes de comparar uma cotação, aprovar o material em estoque ou considerar a substituição de um material para um prensa-cabo.
Analiso as ligas para prensa-cabos em três etapas: identificar o grau, verificar a condição em que é fornecido e, então, avaliar como será usinado e acabado. Essa ordem mantém uma escolha útil de material vinculada à rosca, à sede de vedação e aos outros recursos necessários ao prensa-cabo acabado.
Principais conclusões
- 6061-T6 identifica uma liga de alumínio e sua têmpera; mantenha ambas na especificação.
- H59 exige a especificação de latão aplicável e os resultados da composição do lote.
- Duplex exige um grau específico de aço inoxidável, a condição correspondente e a aplicação prevista.
- Compare a usinabilidade usando peças acabadas que atendam ao mesmo desenho e aos mesmos limites de acabamento superficial.
Uma designação de liga identifica um material dentro de um sistema de designação especificado. Uma têmpera é o estado processado de um metal, como a condição após tratamento térmico ou trabalho mecânico. Barra, extrusão, forjamento e fundição descrevem formas ou processos que podem implicar requisitos diferentes. Um revestimento descreve um sistema aplicado à superfície. Nenhum deles substitui os demais.
| Informação | Exemplo do campo | O que uso para estabelecer |
|---|---|---|
| Liga ou grau | 6061 ou H59, com a especificação aplicável | Identidade da composição e limites aplicáveis |
| Condição | T6 ou uma condição de recozimento especificada | O tratamento térmico ou estado de processamento representado |
| Forma de fornecimento | Barra extrudada de dimensão especificada | Quais requisitos do material fornecido e base de propriedades se aplicam |
| Geometria acabada | Desenho controlado do corpo e sua revisão | Roscas, superfícies de apoio, furos e seções locais |
| Tratamento superficial | Especificação definida de revestimento ou acabamento | Quais superfícies e dimensões finais são controladas |
| Rastreabilidade | Corrida ou lote vinculado ao material recebido | Qual registro do material corresponde às peças |
Por exemplo, «corpo de prensa-cabos de alumínio 6061-T6» informa mais do que «alumínio», mas ainda deixa em aberto a especificação do material em bruto, suas dimensões, o desenho e o acabamento. Complete esses campos antes de pedir cotações para a mesma peça a dois fornecedores. Caso contrário, a diferença de preço pode refletir premissas técnicas distintas.
6061 identifica uma liga de alumínio trabalhado; T6 identifica uma condição do material. O Manual geral do técnico de manutenção aeronáutica da FAA, na discussão sobre têmperas do alumínio, descreve T6 como tratado termicamente em solução e depois envelhecido artificialmente. Use o sufixo T6 para identificar a condição de tratamento térmico. Para a resistência, verifique os requisitos de propriedades correspondentes à forma e às dimensões do produto fornecido.
As normas também tratam de questões distintas. ISO 209:2024 abrange limites de composição química para produtos de alumínio trabalhado e lingotes destinados à conformação. ISO 2107:2023 estabelece designações de têmpera para formas de produtos de alumínio trabalhado. Mantenha no registro tanto a identidade da composição quanto a condição, além da edição e das emendas aplicáveis.
O certificado do material precisa corresponder à forma de fornecimento e às dimensões recebidas. Um valor referente a uma chapa, extrusão ou corpo de prova não deve ser silenciosamente convertido em propriedade garantida de todos os corpos acabados. Antes de comparar um valor cotado, identifique se ele é um mínimo especificado, um valor típico ou o resultado efetivo de um lote.
Preserve também o sufixo completo quando houver dígitos adicionais na designação de têmpera. Reduzir uma designação detalhada a «T6» pode eliminar informações sobre o tratamento. Se o processo de fabricação incluir uma operação térmica posterior, determine a condição representada pelo componente acabado, em vez de presumir que a condição do material recebido não mudou.
A têmpera T6 do alumínio e a classe de temperatura T6 para áreas classificadas usam os mesmos caracteres com finalidades diferentes. Um registro de material 6061-T6 não estabelece uma classificação de temperatura Ex. A designação do material pertence ao campo do material, e a marcação do equipamento, ao registro de conformidade do produto.
H59 é usado como designação de latão. Para uma compra que especifique a composição de uma liga de cobre trabalhada segundo a norma chinesa, o registro oficial da norma GB/T 5231-2022 identifica a norma para designações e composições químicas de cobre e ligas de cobre trabalhadas. Compare o certificado do lote com os limites de composição da especificação controlada aplicável.
Ao receber um lote, verifico os resultados reais de cobre e chumbo em relação aos requisitos do pedido. O nome do grau identifica quais limites devem ser aplicados; o resultado do lote mostra a composição medida. Se um limite de chumbo ou a substituição por um grau definido segundo uma norma estrangeira for relevante, indique isso explicitamente e compare os requisitos pertinentes.
Mantenha prática essa distinção: o material fornecido pode atender à composição especificada e ainda precisar de um requisito separado de condição ou forma do produto. Um ensaio de usinagem em um lote também não estabelece a composição química de outro. Registre o identificador da corrida ou do lote desde o recebimento do material até a produção para que uma dúvida posterior sobre dimensões ou revestimento possa ser vinculada ao material pertinente.
Se um fornecedor propuser uma designação alternativa de latão, compare lado a lado os requisitos controlados. Inclua limites de composição, forma fornecida, condição, propriedades exigidas e compatibilidade com o acabamento. Descrições comerciais semelhantes são motivo para investigar uma substituição, não evidência de que os materiais já sejam equivalentes.
O aço inoxidável duplex é uma família de aços com constituintes ferríticos e austeníticos. A palavra “duplex” não identifica uma composição única nem um histórico de processamento permitido específico. A avaliação do corpo de um prensa-cabo ou de um acessório exige o grau e a condição de fornecimento específicos.
ISO 17781:2017 aborda métodos de controle da qualidade da microestrutura de componentes duplex especificados na condição solubilizada e de soldas de fabricação na condição como soldadas. Seu escopo inclui verificações de fases e precipitados prejudiciais. Aplique essas verificações quando o projeto fizer referência a essa norma e o componente estiver dentro do escopo dela.
Quando o projeto invocar esses requisitos, identifique as normas aplicáveis ao produto e à fabricação, a base de amostragem e a condição representada do componente. Uma montagem soldada e um corpo usinado a partir de barra podem ter históricos de fabricação diferentes. A designação no pedido de compra não resolve essas diferenças.
Para serviço com cloretos ou offshore, compare a exposição real, os metais em contato, as frestas, o acabamento e a configuração completa. O guia de normas para aplicações offshore explica como esses requisitos de aplicação se articulam. A designação de uma família duplex, por si só, não constitui aprovação para serviço offshore.
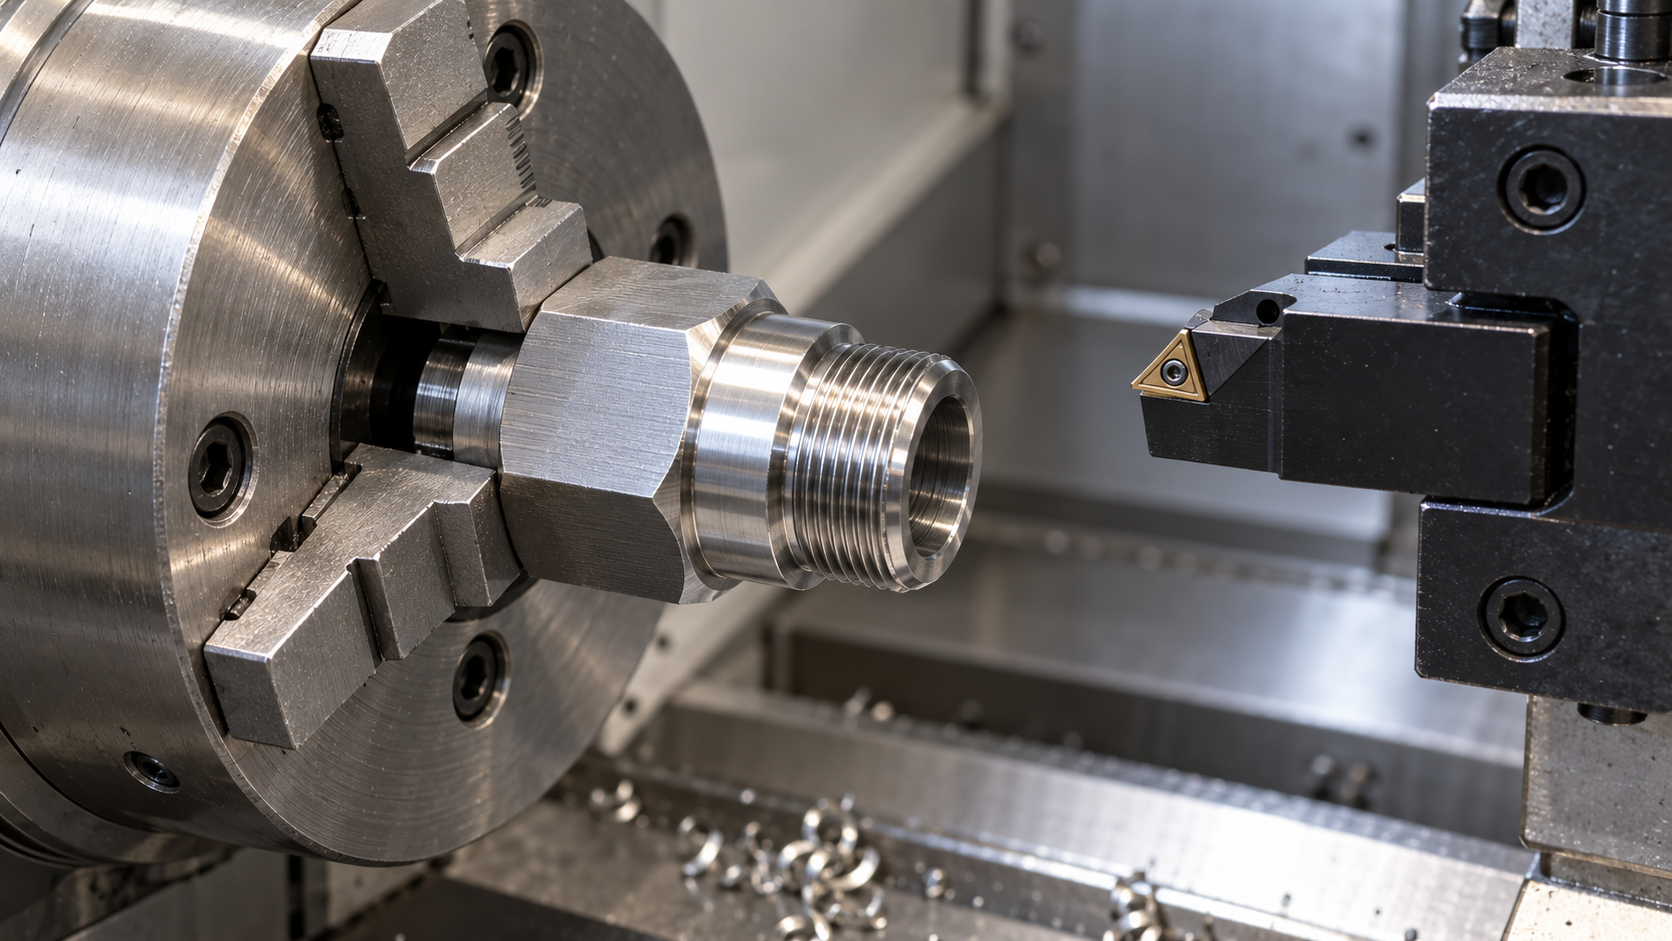
A usinabilidade é o comportamento de um material em um processo de corte especificado. Comparo os materiais conforme a operação necessária para o prensa-cabo: tornear uma rosca, mandrilar a passagem do cabo ou dar acabamento a uma sede de vedação. O resultado útil é uma peça que atende ao desenho em um ritmo de produção viável.
Um estudo original de usinagem do latão, de Gu et al., comparou variantes de liga preparadas com H59 e examinou a microestrutura, as propriedades mecânicas e o comportamento de corte. Para aplicar os resultados a um processo de usinagem, compare o material em estoque testado, a geometria da ferramenta e as condições de corte com o processo proposto.
Os resultados observáveis a seguir dão uma base concreta para nossa comparação:
| Resultado da usinagem | Pergunta que responde para o prensa-cabos |
|---|---|
| Força de corte e estabilidade da operação | A configuração consegue produzir o elemento sem movimento ou deformação inaceitáveis? |
| Formação e remoção de cavacos | É possível produzir o furo ou a rosca de forma consistente sem interferência dos cavacos? |
| Desgaste da ferramenta em um intervalo de produção declarado | O processo permanece dentro dos limites dimensionais e de superfície? |
| Acabamento superficial e condição das rebarbas | A rosca, a passagem do cabo e a superfície de vedação são adequadas às suas funções? |
| Tempo de ciclo com produção de peças conformes | Qual é o tempo de produção após incluir a inspeção e os acabamentos necessários? |
Mantenha junto com o resultado o material e a geometria da ferramenta, as condições de corte, o fluido de refrigeração, a fixação da peça, a condição do material de partida e os critérios de aceitação. Um ciclo mais rápido que produza uma rebarba inaceitável não melhora a fabricação da peça exigida. Por outro lado, um processo mais lento pode ser razoável quando atende de modo consistente a um requisito exigente de superfície ou dimensão.
Considere duas séries hipotéticas de produção, cada uma com 100 corpos de prensa-cabo fabricados conforme o mesmo desenho. A rota A leva 1,8 minuto por corpo e produz 90 corpos aceitos. A rota B leva 1,9 minuto por corpo e produz 98 corpos aceitos. Neste exemplo, o ciclo inclui o acabamento e as verificações necessárias.
A rota A consome 180 minutos para produzir 90 corpos aceitos, ou 2,00 minutos por corpo aceito. A rota B consome 190 minutos para 98, ou cerca de 1,94 minuto por corpo aceito. Eu escolheria B nesta comparação limitada: seu ciclo mais longo entrega peças aceitáveis em menos tempo por peça. O custo das ferramentas, do material e do retrabalho também entra na comparação completa do custo de produção.
O certificado do material acompanha a peça; o desenho define o que deve ser feito a partir dele. Dou atenção especial à forma da rosca e ao engate útil, às bordas em contato com o cabo, às superfícies de vedação e às dimensões que podem ser alteradas pelo acabamento. Uma aparência externa limpa não é uma medição dessas características.
Se houver especificação de revestimento metálico, identifique se o requisito dimensional ou de verificação por calibre se aplica antes ou depois do revestimento. O guia sobre prensa-cabos de latão niquelado explica como o substrato, o revestimento e as superfícies significativas permanecem distintos. Não presuma que o revestimento metálico corrija uma rosca ou superfície de vedação inadequada.
A substituição de material também pode alterar o processo de fabricação. Pergunte quais operações, ferramentas, condições de acabamento e verificações finais precisam ser revisadas e mantenha o desenho aprovado como base de comparação. Para uma preocupação relacionada à sustentação de carga, o guia de resistência à tração de prensa-cabos metálicos relaciona as propriedades do material ao caminho efetivo da carga no conjunto.
Uma descrição hipotética e concisa do pedido poderia ser: corpo conforme o desenho e sua revisão; liga 6061 na condição T6 especificada; forma de fornecimento definida e especificação aplicável; acabamento conforme o requisito indicado no desenho; registro rastreável do material; aceitação dimensional final após o acabamento. Complete esses campos com o desenho, as normas e os limites de aceitação do projeto. Mantenho essa mesma descrição ao comparar fornecedores para que as diferenças de preço e de tempo de ciclo se refiram à mesma peça acabada.
As designações 6061-T6, H59 e duplex precisam ser interpretadas antes de uma comparação de desempenho. A primeira combina liga e têmpera, a segunda precisa estar vinculada à especificação controlada do latão, e a terceira exige um grau e uma condição específicos de aço inoxidável. Manter essas distinções visíveis facilita avaliar cotações e pedidos de substituição.
Em seguida, relacione o material identificado à operação de fabricação, ao acabamento e à geometria exigida. Uma boa escolha de material é aquela que pode ser rastreada e reproduzida na peça acabada. A usinabilidade importa porque ajuda a produzir essa peça de forma consistente, junto com os requisitos mecânicos, ambientais e de conformidade da aplicação.
Não. Identifica uma liga de alumínio e sua condição de têmpera, mas a especificação do material em bruto, a forma, as dimensões, o desenho, o acabamento e a rastreabilidade também importam. Também distingo as propriedades do material fornecido do desempenho do prensa-cabos acabado e de seus outros componentes.
Não. A designação de grau não é uma medição de um lote individual. Use os requisitos controlados de composição aplicáveis e o certificado de material rastreável. O nome, por si só, também não estabelece uma alegação de ausência de chumbo, um valor de resistência ou equivalência a uma designação de outro sistema de normas.
Não. Duplex identifica uma família com constituintes ferríticos e austeníticos. Especifique o grau efetivo, a forma do produto e a condição; em seguida, aplique os requisitos pertinentes do projeto para composição, microestrutura, fabricação e desempenho. O nome da família, por si só, não estabelece adequação a um ambiente específico com cloretos ou offshore.
Ela pode contribuir para uma decisão de fabricação, mas não resolve a substituição. Comparo a composição e a condição especificadas, a geometria acabada, o tratamento superficial, os requisitos da aplicação e as evidências representativas do produto. A comparação de usinagem deve incluir peças conformes, não apenas um ciclo mais curto ou um resultado favorável isolado de força de corte.