# 電気めっき膜厚：平均を計算し、表面で確認する

> Source: https://chinacableglands.com/ja/blog/electroplating-thickness-charge-efficiency/
> Language: ja
> Publisher: ベプトケーブルグランド
> Author: Henry Xu
> Published: 2026-10-22
> Updated: 2026-10-23

電荷量、電流効率、密度、めっき面積から電気めっきの平均膜厚を推定し、その結果をグランド表面の局所膜厚と区別します。

<p><strong>電気めっきに使った電荷量から、析出金属の質量と等価平均膜厚を推定できます。反応、電流効率、密度、めっき面積を定義することが前提です。</strong>この計算により、工程入力が推定値にどう影響するかを説明できます。一方で、グランドのねじ谷底における最小膜厚、凹部のめっき膜の連続性、完成品の耐食性能は分かりません。</p>
<p>有用な順序は、電荷量、析出質量、そして体積を面積で割ることです。これらの手順を理解すると、計算上の平均値と局所測定値は、相反する答えではなく互いを補う量になります。</p>
<h2 id="define-the-reaction-and-the-surface-receiving-the-deposit">反応と析出を受ける表面を定義する</h2>
<p>まず、析出させる金属と電気化学反応を確認します。ニッケル(II)イオンからニッケルを析出させる場合、ニッケル原子1個あたり電子が2個関与します。<a href="https://pineresearch.com/support-article/exploring-faradays-law-using-inexpensive-screen-printed-electrodes/">Pine Researchのニッケル電析実験</a>では、この反応、ファラデーの法則による質量関係、競合反応が効率に及ぼす影響が説明されています。</p>
<p>電気的な対象範囲も明確に定義する必要があります。複数の部品を載せたラックに供給された電流が、そのまま1個のグランドに流れるとは限りません。露出した導電性治具や他の部品にも析出することがあります。接続された負荷全体の質量を計算するには、それに対応するめっき面積が必要です。1部品だけを計算する場合は、その部品に電荷量を配分する根拠が必要です。</p>
<figure class="blog-scene">
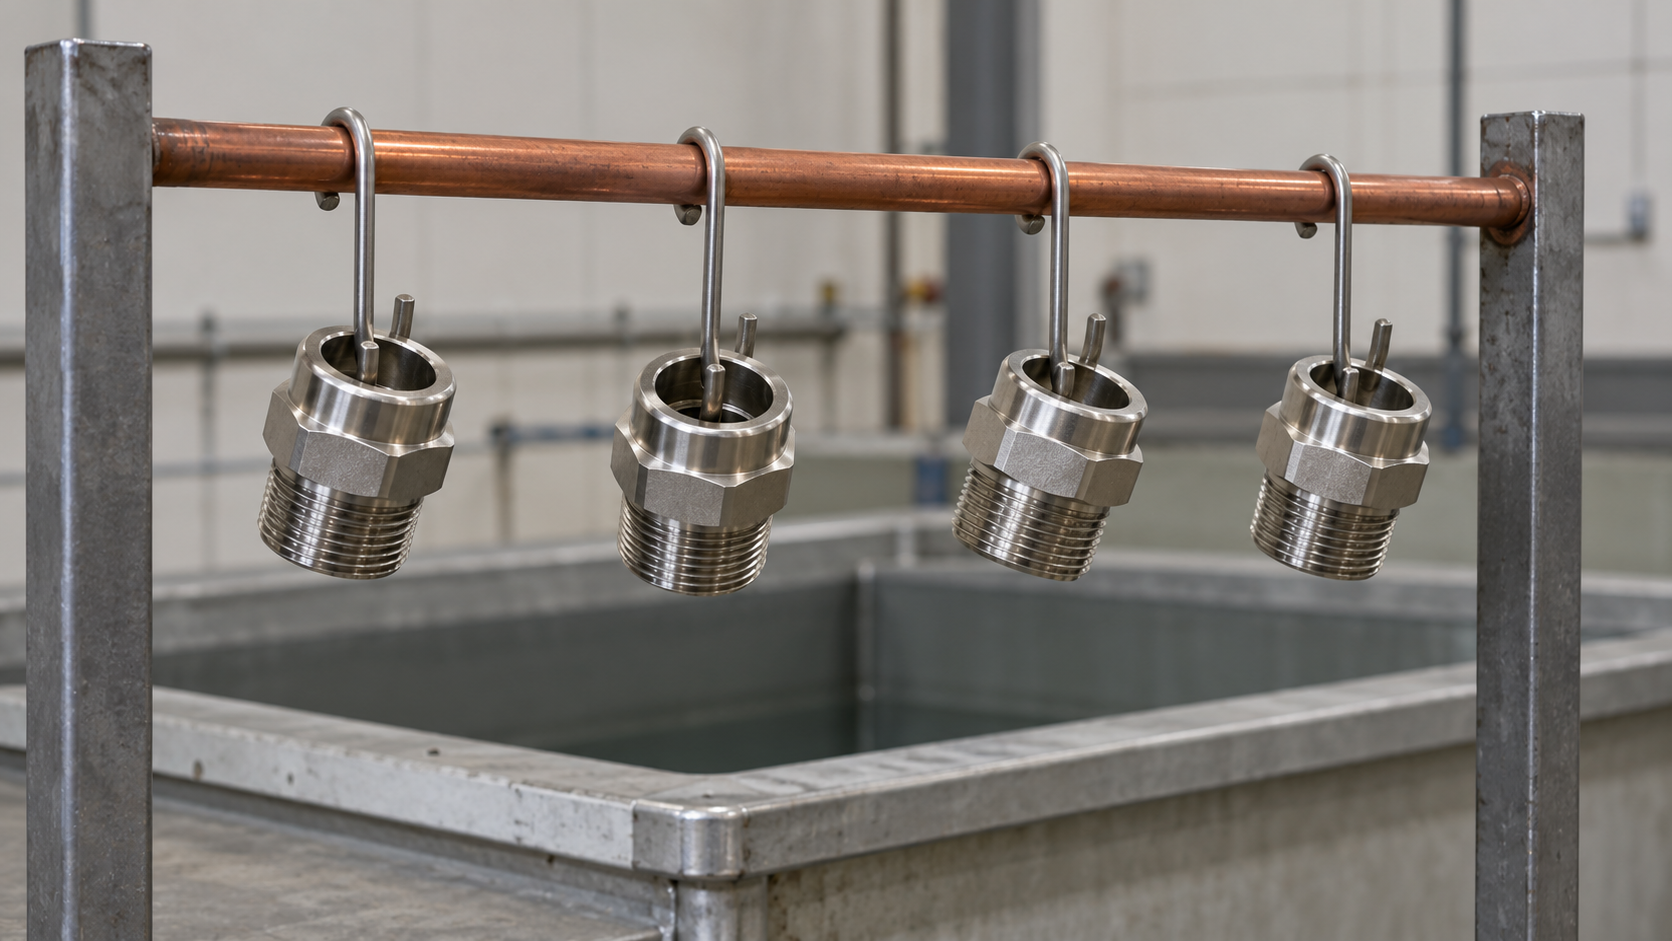
<img src="/images/blog/electroplating-thickness-charge-efficiency/electroplating-thickness-charge-efficiency-scene-01.png" alt="工程槽の近くにある金属ラックのワイヤーフックから、ねじ付き金属製ケーブルグランド本体4個がそれぞれ吊り下げられている。" width="1672" height="941" loading="lazy" decoding="async" />
<figcaption>ねじ付き本体はラックから個別に吊り下げられ、接点の周囲では外ねじと肩部が露出しています。</figcaption>
</figure>
<p>めっき面積とは、モデルに含める実際の露出表面を指します。写真上の部品の輪郭や外接矩形の面積ではありません。ねじ、肩部、穴、凹部も、析出液に露出していれば表面積に含まれます。マスキングした箇所と接点位置は、明示的に扱う必要があります。</p>
<p>複雑なグランドの場合、私は管理された形状とめっき配置から面積を推定し、その不確かさを記録します。面積が文書化されていないと、電流と時間を正確に記録していても、面積誤差が膜厚誤差を支配することがあります。</p>
<h2 id="convert-current-and-time-into-charge">電流と時間を電荷量に換算する</h2>
<p>電流<span class="article-math article-math-inline" data-latex="I"><span class="katex"><math xmlns="http://www.w3.org/1998/Math/MathML"><semantics><mrow><mi>I</mi></mrow><annotation encoding="application/x-tex">I</annotation></semantics></math></span></span>（単位：アンペア）が時間<span class="article-math article-math-inline" data-latex="t"><span class="katex"><math xmlns="http://www.w3.org/1998/Math/MathML"><semantics><mrow><mi>t</mi></mrow><annotation encoding="application/x-tex">t</annotation></semantics></math></span></span>（単位：秒）の間一定の場合：</p>
<div class="article-math article-math-display" data-latex="Q=It"><span class="katex"><math xmlns="http://www.w3.org/1998/Math/MathML" display="block"><semantics><mrow><mi>Q</mi><mo>=</mo><mi>I</mi><mi>t</mi></mrow><annotation encoding="application/x-tex">Q=It</annotation></semantics></math></span></div>
<p>電荷量<span class="article-math article-math-inline" data-latex="Q"><span class="katex"><math xmlns="http://www.w3.org/1998/Math/MathML"><semantics><mrow><mi>Q</mi></mrow><annotation encoding="application/x-tex">Q</annotation></semantics></math></span></span>の単位はクーロンです。30分は1,800秒なので、電流が2 Aで一定なら<strong>3,600 C</strong>です。記録がアンペア時の場合は、クーロンに換算するため3,600を掛けます。</p>
<p>電流が変化する場合は、積分した電荷量を使います：</p>
<div class="article-math article-math-display" data-latex="Q=\int I(t)\,dt"><span class="katex"><math xmlns="http://www.w3.org/1998/Math/MathML" display="block"><semantics><mrow><mi>Q</mi><mo>=</mo><mo>∫</mo><mi>I</mi><mo stretchy="false">(</mo><mi>t</mi><mo stretchy="false">)</mo><mtext> </mtext><mi>d</mi><mi>t</mi></mrow><annotation encoding="application/x-tex">Q=\int I(t)\,dt</annotation></semantics></math></span></div>
<p>電流が時間とともに変化する区間、停止する区間、負荷に応じて変化する場合、私は公称電源設定よりも適切な電荷量記録を優先します。記載された平均電流を使えるのは、対象となる時間範囲と電気的境界を反映している場合に限ります。電流と電圧は異なります。電圧設定値に時間を掛けても、めっき電荷量にはなりません。</p>
<p>パルス反転や複合反応を伴う工程では、析出と溶解をそれぞれ適切に扱う必要があります。単純な正電流モデルに、電流の絶対値をすべて足し合わせて適用してはいけません。</p>
<h2 id="calculate-deposited-mass-using-a-justified-efficiency">根拠のある効率を用いて析出質量を計算する</h2>
<p>単純な単一金属の陰極モデルでは：</p>
<div class="article-math article-math-display" data-latex="m=\frac{QM\eta}{nF}"><span class="katex"><math xmlns="http://www.w3.org/1998/Math/MathML" display="block"><semantics><mrow><mi>m</mi><mo>=</mo><mfrac><mrow><mi>Q</mi><mi>M</mi><mi>η</mi></mrow><mrow><mi>n</mi><mi>F</mi></mrow></mfrac></mrow><annotation encoding="application/x-tex">m=\frac{QM\eta}{nF}</annotation></semantics></math></span></div>
<p>ここで、<span class="article-math article-math-inline" data-latex="m"><span class="katex"><math xmlns="http://www.w3.org/1998/Math/MathML"><semantics><mrow><mi>m</mi></mrow><annotation encoding="application/x-tex">m</annotation></semantics></math></span></span>は析出質量（g）、<span class="article-math article-math-inline" data-latex="M"><span class="katex"><math xmlns="http://www.w3.org/1998/Math/MathML"><semantics><mrow><mi>M</mi></mrow><annotation encoding="application/x-tex">M</annotation></semantics></math></span></span>は金属のモル質量（g/mol）、<span class="article-math article-math-inline" data-latex="n"><span class="katex"><math xmlns="http://www.w3.org/1998/Math/MathML"><semantics><mrow><mi>n</mi></mrow><annotation encoding="application/x-tex">n</annotation></semantics></math></span></span>は析出原子1個あたりの電子数、<span class="article-math article-math-inline" data-latex="\eta"><span class="katex"><math xmlns="http://www.w3.org/1998/Math/MathML"><semantics><mrow><mi>η</mi></mrow><annotation encoding="application/x-tex">\eta</annotation></semantics></math></span></span>は電流効率を百分率ではなく小数の比で表した値です。<a href="https://physics.nist.gov/cuu/Constants/Table/allascii.txt">NISTのCODATA基本定数表</a>によると、ファラデー定数<span class="article-math article-math-inline" data-latex="F"><span class="katex"><math xmlns="http://www.w3.org/1998/Math/MathML"><semantics><mrow><mi>F</mi></mrow><annotation encoding="application/x-tex">F</annotation></semantics></math></span></span>は約96,485.33212 C/molです。</p>
<p>このモデルでの効率は、電荷量のうち目的の金属析出に使われる割合を表します。他の陰極反応が電荷量を消費することがあります。指定されためっき浴、運転条件および負荷について根拠のある値を使ってください。ハンドブックの例や電源装置の高効率だけでは、析出効率は決まりません。</p>
<p>仮想的なニッケル計算例では、次の値を用います：</p>
<table>
<thead>
<tr>
<th>入力項目</th>
<th style="text-align: right">例の値</th>
<th>根拠</th>
</tr>
</thead>
<tbody>
<tr>
<td>モデル対象物に供給された電荷量</td>
<td style="text-align: right">3,600 C</td>
<td>30分間、2 A</td>
</tr>
<tr>
<td>モル質量</td>
<td style="text-align: right">58.69 g/mol</td>
<td>丸めたニッケルの入力値</td>
</tr>
<tr>
<td>電子数</td>
<td style="text-align: right">2</td>
<td>ニッケル(II)の還元</td>
</tr>
<tr>
<td>電流効率</td>
<td style="text-align: right">95%</td>
<td>この例で仮定した工程入力値</td>
</tr>
<tr>
<td>析出物の密度</td>
<td style="text-align: right">8.90 g/cm³</td>
<td>この計算で仮定した密度</td>
</tr>
<tr>
<td>露出しためっき面積</td>
<td style="text-align: right">100 cm²</td>
<td>モデルに用いた仮定面積</td>
</tr>
</tbody>
</table>
<p>計算された析出質量は<strong>約1.040 g</strong>です。95%はこの例で明示的に仮定した値であり、Beptoの量産めっき浴についての主張ではありません。運転中に効率が変化する場合は、電荷量で重み付けした収率を表す必要があります。それができない場合は、適切な時間区間ごとに工程を評価してください。</p>
<p>前後の質量を測定すると、他の質量変化を測定方法で管理している場合に、全体の析出量の推定を確認する助けになります。それでも薄い箇所の位置は分かりません。洗浄による質量減少、残留液、または考慮されていない析出物があると、管理されていない重量差は誤解を招きます。</p>
<h2 id="convert-deposited-mass-into-an-average-thickness">析出質量を平均膜厚に換算する</h2>
<p>密度<span class="article-math article-math-inline" data-latex="\rho"><span class="katex"><math xmlns="http://www.w3.org/1998/Math/MathML"><semantics><mrow><mi>ρ</mi></mrow><annotation encoding="application/x-tex">\rho</annotation></semantics></math></span></span>をg/cm³、露出面積<span class="article-math article-math-inline" data-latex="A"><span class="katex"><math xmlns="http://www.w3.org/1998/Math/MathML"><semantics><mrow><mi>A</mi></mrow><annotation encoding="application/x-tex">A</annotation></semantics></math></span></span>をcm²で表すと、マイクロメートル単位の等価平均膜厚は次のとおりです：</p>
<div class="article-math article-math-display" data-latex="\bar{h}=\frac{m}{\rho A}\times10^4"><span class="katex"><math xmlns="http://www.w3.org/1998/Math/MathML" display="block"><semantics><mrow><mover accent="true"><mi>h</mi><mo>ˉ</mo></mover><mo>=</mo><mfrac><mi>m</mi><mrow><mi>ρ</mi><mi>A</mi></mrow></mfrac><mo>×</mo><msup><mn>10</mn><mn>4</mn></msup></mrow><annotation encoding="application/x-tex">\bar{h}=\frac{m}{\rho A}\times10^4</annotation></semantics></math></span></div>
<p>換算係数はセンチメートルをマイクロメートルに変換します。上記の例では、1.040 gを8.90 g/cm³と100 cm²で割ると、<strong>約11.69 µm</strong>になります。これは薄膜近似を用い、モデル対象の表面積全体に析出体積が均一に広がったと仮定した値です。</p>
<p><a class="article-tool-card article-tool-card-link" href="/ja/resource-center/tools/electroplating-thickness-calculator/" aria-label="電気めっき析出膜厚計算ツール"><span class="article-tool-card-index">ツール</span><span class="article-tool-card-kicker">熱および材料変化</span><strong class="article-tool-card-title">電気めっき析出膜厚</strong><span class="article-tool-card-copy">電流と時間または測定済み電荷量を選び、析出金属のモル質量、電子数、根拠のある電流効率、析出物の密度、実際にめっきされた面積を入力します。出力は等価平均膜厚です。</span><span class="article-tool-card-formula">Q = It; m = QMη/(zF); δ = m/(ρA)</span><span class="article-tool-card-inputs" aria-label="計算ツールの入力項目"><em>既知の電荷量</em><em>一定のめっき電流</em><em>めっき時間</em><em>総電荷の測定値</em></span><span class="article-tool-card-action">計算ツールを開く <span aria-hidden="true">-&gt;</span></span></a></p><p>結果は入力値と照らし合わせて確認できます。析出質量と密度を固定したまま面積を2倍にすると、計算上の平均膜厚は半分になります。手計算の式で効率として0.95ではなく95を使うと、結果は100倍になります。計算ツールの効率欄はパーセント値を想定しています。式にある小数の効率をそのまま欄に転記せず、入力欄の単位を確認してください。</p>
<p>この計算では、個々の表面にどれだけ材料が付着したかは分かりません。平均値が大きくても、凹部の被覆が不十分なことがあります。また、めっき組成、多孔性、密着性、指定された最小膜厚のいずれも、この結果だけでは確認できません。</p>
<h2 id="distinguish-coverage-from-thickness-distribution">被覆と膜厚分布を区別する</h2>
<p><strong>被覆力は、めっきシステムが表面を被覆できるかどうかに関係します。均一電着性は、位置の異なる表面間で析出物がどれだけ均等に分布するかに関係します。</strong>この違いは、米国国立標準局の初期研究「<a href="https://nvlpubs.nist.gov/nistpubs/jres/4/jresv4n1p27_a2b.pdf">クロムめっきにおける均一電着性</a>」、特に用語の定義と被覆力の説明に示されています。この研究に記載されたクロムめっき浴の数値結果は、ニッケル工程の設定値ではありません。</p>
<p>ケーブルグランドでは、露出した縁と凹んだねじ表面は、電流やめっき液の流れに対して異なる位置にあります。そのため、ラックへの取付け、陽極の位置、遮蔽、表面へのアクセスが影響することがあります。まず難しい表面にも連続した析出膜が形成されるかを確認し、次に局所膜厚が指定要件を満たすかを確認してください。これは別々の問いです。</p>
<p>別の仮想例として、面積が等しい2つの部分の膜厚を2 µmと10 µmとします。面積加重平均は6 µmです。両方の部分に均一に6 µmの層を形成した場合も析出体積は同じですが、最小膜厚は大きく異なります。これは計算例であり、実際のケーブルグランドのめっき分布を測定した結果ではありません。</p>
<figure class="blog-chart">
<svg xmlns="http://www.w3.org/2000/svg" viewBox="0 0 520 570" role="img" aria-labelledby="plating-mean-title plating-mean-desc" style="font-family:var(--font-body)">
<title id="plating-mean-title">平均値から最薄部は分からない</title>
<desc id="plating-mean-desc">面積が等しい2つの仮想部分は、それぞれ2 µmと10 µmで、面積加重平均は6 µmです。棒は局所膜厚を示し、平均値は別のラベルで示しています。</desc>
<text x="36" y="48" font-size="32" font-weight="700" fill="var(--color-carbon)"><tspan x="36">同じ平均値でも、</tspan><tspan x="36" dy="39">局所膜厚は異なる</tspan></text>
<text x="36" y="135" font-size="22" fill="var(--color-graphite)">表面積が等しい2つの部分</text>
<path d="M70 395H450" stroke="var(--color-carbon)" stroke-width="2"/>
<rect x="95" y="355" width="110" height="40" fill="var(--color-primary)"/>
<rect x="315" y="195" width="110" height="200" fill="var(--color-primary)"/>
<text x="150" y="336" text-anchor="middle" font-size="26" font-weight="700" fill="var(--color-carbon)">2 µm</text>
<text x="370" y="176" text-anchor="middle" font-size="26" font-weight="700" fill="var(--color-carbon)">10 µm</text>
<text x="150" y="437" text-anchor="middle" font-size="22" fill="var(--color-carbon)">部分A</text>
<text x="370" y="437" text-anchor="middle" font-size="22" fill="var(--color-carbon)">部分B</text>
<text x="260" y="494" text-anchor="middle" font-size="26" font-weight="700" fill="var(--color-carbon)">面積加重平均：6 µm</text>
<text x="260" y="535" text-anchor="middle" font-size="22" fill="var(--color-graphite)">薄い部分は2 µmのままです。</text>
</svg>
<figcaption>面積が等しい2つの部分の局所膜厚と面積加重平均。</figcaption>
</figure>
<h2 id="match-local-measurements-to-the-finished-surfaces">完成後の表面に合わせて局所測定を行う</h2>
<p>測定位置を選ぶ前に、図面上で重要な表面を特定します。アクセス可能な平面、肩部、シール座、関連するねじ部などです。測定しやすい平面での読み値は、その平面の結果として記録してください。</p>
<p><a href="https://www.sis.se/en/produkter/manufacturing-engineering/surface-treatment-and-coating/metallic-coatings/sseniso3497/">ISO 3497の公表適用範囲</a>によると、X線法で基本的に求めるのは単位面積当たりのめっき質量です。密度を用いると、これを長さの単位で表す膜厚に換算できます。小型で曲面の多いケーブルグランドでは、測定位置、測定スポット、めっき系にも測定設定を合わせる必要があります。局所測定値が部品全体を自動的に代表するわけではありません。</p>
<p>作製した断面では切断位置の層を調べられ、表面測定法では別の領域をサンプリングする場合があります。測定位置と方法の前提を確認してから結果を比較してください。<a href="https://www.sis.se/en/produkter/manufacturing-engineering/surface-treatment-and-coating/metallic-coatings/sseniso21772004/">ISO 2177:2003</a>は、導電性皮膜を制御された陽極溶解によって測定する電量法膜厚測定を規定しています。これは測定手順であり、めっき電流記録から生産時の析出量を推定する方法とは異なります。</p>
<p><a href="/ja/blog/how-does-plating-thickness-affect-the-corrosion-resistance-of-brass-cable-glands/">当サイトのめっき膜厚と腐食に関するガイド</a>では、測定と合否判定をさらに詳しく扱っています。密着性、被覆、局所膜厚、腐食曝露は、それぞれ別の結果として扱ってください。また、めっき後に完成品のねじとシール面が機能寸法を満たすか確認してください。算術的な膜厚推定だけでは、嵌合や耐用年数を承認できません。</p>
<h2 id="conclusion">まとめ</h2>
<p>電荷量と電流効率から、モデル対象物に析出する金属量を推定できます。その体積を定義しためっき面積で割ると平均膜厚が得られます。例の11.69 µmという値が意味を持つのは、反応、効率、面積、密度の前提を併記した場合に限ります。入力値が変われば、この数値の意味も変わります。</p>
<p>完成したケーブルグランドについては、この工程推定を位置ごとの測定計画につなげてください。被覆の有無と膜厚分布を見れば、妥当そうな平均値と、薄い箇所または未被覆箇所が両立する理由が分かります。図面に最小膜厚が指定されている場合、局所的な証拠が必要です。</p>
<h2 id="faq">よくある質問</h2>
<h3 id="does-twice-the-plating-time-always-give-twice-the-thickness">めっき時間を2倍にすると、膜厚も必ず2倍になりますか？</h3>
<p>単純なモデルでは、電流、電流効率、密度、めっき面積が変わらなければ、平均膜厚は2倍になると予測されます。実際には、運転中に工程条件が変化することがあり、部品上の局所的な析出分布も異なる場合があります。特定のケーブルグランド表面にこの比例関係を当てはめる前に、私は電荷量の記録と関連する工程証拠を確認します。</p>
<h3 id="can-i-use-the-total-rack-current-for-one-gland">ラック全体の電流を、1個のケーブルグランドに使えますか？</h3>
<p>その電荷量を当該ケーブルグランドに割り当てる根拠がある場合に限ります。他の部品や露出した導電性治具にも電流が流れ、析出することがあります。電気的な対象範囲を、計算に用いる面積と一致させてください。ラック全体の電荷量を1個のグランドの面積で割ると、通常は物理的に誤ったモデルになります。</p>
<h3 id="what-is-the-difference-between-covering-power-and-throwing-power">被覆力と均一電着性の違いは何ですか？</h3>
<p>被覆力は、難しい箇所も含めて表面全体に析出できる能力を指します。均一電着性は、位置の異なる表面間で析出膜厚がどのように分布するかを指します。表面が被覆されていても、必要な厚さを下回ることがあります。私は被覆の有無と局所膜厚を別々に評価し、どちらの用語も一般的なめっき品質スコアとして扱いません。</p>
<h3 id="does-a-calculated-average-establish-the-minimum-plating-thickness">計算した平均値で、めっきの最小膜厚を確認できますか？</h3>
<p>いいえ。同じ析出体積でも、均等に分布する場合と、一部に集中して他の箇所が薄いままになる場合があります。等価平均値には位置情報がありません。重要な表面に適した測定計画を用い、各位置の結果を図面またはめっき仕様書に記載された合否基準と比較してください。</p>
<h3 id="sources-and-technical-references">出典と技術資料</h3>
<ul>
<li><a href="https://pineresearch.com/support-article/exploring-faradays-law-using-inexpensive-screen-printed-electrodes/">Pine Research — 安価なスクリーン印刷電極を用いたファラデーの法則の検証</a>、参照日：2026-10-22。</li>
<li><a href="https://physics.nist.gov/cuu/Constants/Table/allascii.txt">NIST — 2022 CODATA基本物理定数、完全版一覧</a>、参照日：2026-10-22。</li>
<li><a href="https://nvlpubs.nist.gov/nistpubs/jres/4/jresv4n1p27_a2b.pdf">米国国立標準局 — クロムめっきにおける均一電着性、RP131</a>、参照日：2026-10-22。</li>
<li><a href="https://www.sis.se/en/produkter/manufacturing-engineering/surface-treatment-and-coating/metallic-coatings/sseniso3497/">SIS — SS-EN ISO 3497：X線分光法によるめっき膜厚測定法</a>、参照日：2026-10-22。</li>
<li><a href="https://www.sis.se/en/produkter/manufacturing-engineering/surface-treatment-and-coating/metallic-coatings/sseniso21772004/">SIS — SS-EN ISO 2177:2004（ISO 2177:2003）：陽極溶解による電量法めっき膜厚測定</a>、参照日：2026-10-23。</li>
</ul>
