
Les salles blanches pharmaceutiques exigent une précision absolue - la moindre contamination peut ruiner des lots de production entiers d'une valeur de plusieurs millions de dollars.
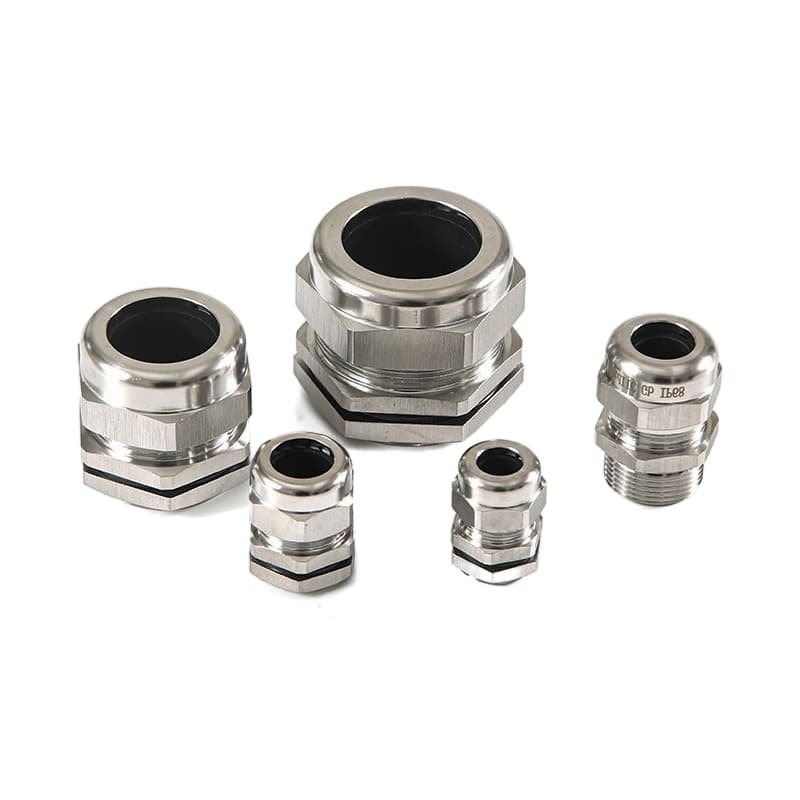
Dans les salles blanches pharmaceutiques, les presse-étoupes doivent répondre à des normes d'étanchéité strictes IP68, utiliser des matériaux approuvés par la FDA et empêcher la génération de particules afin de maintenir les environnements stériles requis pour la fabrication des médicaments.
Le mois dernier, j'ai reçu un appel urgent de David, directeur d'une grande entreprise pharmaceutique en Allemagne. Leur production avait été arrêtée pendant trois jours parce que les presse-étoupes traditionnels généraient des particules dans leur salle blanche de classe A. 😉
Table des matières
- Pourquoi les presse-étoupes sont-ils essentiels pour les salles blanches pharmaceutiques ?
- Quels sont les matériaux et les certifications requis pour les applications pharmaceutiques ?
- Comment choisir le bon presse-étoupe pour les différentes catégories de salles blanches ?
- Quelles sont les meilleures pratiques d'installation qui garantissent un contrôle à long terme de la contamination ?
Pourquoi les presse-étoupes sont-ils essentiels pour les salles blanches pharmaceutiques ?
Pour comprendre pourquoi les presse-étoupes sont des composants indispensables dans les environnements pharmaceutiques, il faut aller au-delà des connexions électriques de base.
Les presse-étoupes constituent la principale barrière empêchant les contaminants externes de pénétrer dans les salles blanches par les points d'entrée des câbles, tout en maintenant des contrôles environnementaux précis de la température, de l'humidité et du nombre de particules.

Les risques de contamination cachés
Dans le cadre de ma collaboration avec des clients du secteur pharmaceutique, j'ai pu constater que des oublis apparemment mineurs peuvent se transformer en problèmes majeurs. Les presse-étoupes traditionnels échouent souvent dans les salles blanches parce qu'ils.. :
- Générer des particules par la dégradation des matériaux ou de mauvaises finitions de surface
- Créer des fuites d'air qui compromettent les systèmes à pression positive1
- Bactéries du port dans les fissures et les surfaces d'étanchéité mal conçues
- Produits chimiques Outgas qui peuvent contaminer des processus sensibles
Exigences critiques en matière de performances
| Paramètres | Grade A/B requis | Grade C/D requis | Notre solution |
|---|---|---|---|
| Génération de particules | <1 particule/m³ (≥0,5μm) | <10 particules/m³ (≥0,5μm) | Acier inoxydable sans érosion |
| Indice de protection IP | IP68 minimum | IP65 minimum | Certifié IP68 |
| Compatibilité des matériaux | USP Classe VI | USP Classe VI | Matériaux approuvés par la FDA |
| Plage de température | De -40°C à +150°C | De -20°C à +80°C | De -40°C à +200°C |
Le cas de David l'illustre parfaitement. Son équipe avait installé des presse-étoupes en nylon standard sur sa ligne de remplissage stérile. Quelques semaines plus tard, des compteurs de particules ont détecté des niveaux élevés lors des contrôles de routine. L'enquête a révélé que le nylon se dégradait sous l'effet des cycles répétés de stérilisation à la vapeur.
Quels sont les matériaux et les certifications requis pour les applications pharmaceutiques ?
Le choix des matériaux appropriés ne se limite pas à la satisfaction des spécifications - il s'agit d'assurer la sécurité des patients et la conformité aux réglementations.
Les presse-étoupes pharmaceutiques doivent utiliser de l'acier inoxydable 316L ou des polymères approuvés par l'USP Class VI, être accompagnés d'une documentation de conformité à la FDA, et répondent à des normes de biocompatibilité spécifiques telles que la norme ISO 109932.
Matrice de sélection des matériaux
Acier inoxydable 316L: L'étalon-or pour les applications pharmaceutiques
- Excellente résistance à la corrosion des produits chimiques de nettoyage
- Finition de surface ne générant pas de particules
- Compatible avec l'autoclave jusqu'à 134°C3
- Répond aux exigences de la FDA 21 CFR 177.26004
PEEK (Polyétheréthercétone): Solution avancée en matière de polymères
- Inertie chimique aux solvants pharmaceutiques
- Faibles propriétés de dégazage
- Compatible avec la stérilisation par rayonnement gamma
- Certifié USP Class VI
Éléments d'étanchéité en PTFE: Essentiel pour la fiabilité à long terme
- Chimiquement inerte par rapport à tous les produits de nettoyage pharmaceutiques
- Température stable de -200°C à +260°C
- Conforme à la norme FDA 21 CFR 177.15505
Liste de contrôle des certifications essentielles
Lorsque Hassan, directeur de la qualité dans une grande entreprise pharmaceutique en Suisse, nous a contactés l'année dernière, il avait une liste de contrôle spécifique :
✅ Conformité à la norme FDA 21 CFR - Non négociable pour l'accès au marché américain
✅ Certification USP Class VI - Validation de la sécurité biologique
✅ ISO 10993 biocompatibilité - Assurance de la sécurité des patients
✅ Certification ATEX - Pour les zones de manipulation de solvants
✅ 3-A Normes sanitaires - Vérification de la propreté
Nous avons fourni des dossiers complets pour chaque certification, y compris des certificats de traçabilité des matériaux et des rapports d'essai. Cette transparence a donné à Hassan la confiance nécessaire pour spécifier nos presse-étoupes dans l'ensemble de son projet de modernisation des installations.
Comment choisir le bon presse-étoupe pour les différentes catégories de salles blanches ?
Les différentes classifications des salles blanches exigent des configurations de presse-étoupes spécifiques - une taille unique ne convient pas à tout le monde.
Les salles blanches de classe A/B nécessitent des presse-étoupes en acier inoxydable avec des finitions électropolies et des joints en PTFE, tandis que les zones de classe C/D peuvent utiliser des plastiques techniques de haute qualité avec des indices IP et des certifications appropriés.
Guide de sélection par niveau
Grade A (ISO 5) - Zones de fabrication stériles
- Matériau: Acier inoxydable 316L uniquement
- Finition de la surface: Electropoli à Ra ≤0.4μm
- Scellement: Joints toriques en PTFE ou Viton
- Installation: Raccords soudés ou serrés
- Validation: Test de génération de particules requis
Grade B (ISO 7) - Environnement de base pour le grade A
- Matériau: Acier inoxydable 316L de préférence, PEEK de haute qualité acceptable
- Finition de la surface: Polissage mécanique Ra ≤0.8μm
- Scellement: Joints en EPDM ou PTFE
- Installation: Fileté avec un produit d'étanchéité pour filetage
- Validation: Vérification de l'indice IP obligatoire
Grade C/D (ISO 8/9) - Zones de préparation et d'emballage
- Matériau: Plastiques techniques (POM, PA) avec les certifications appropriées
- Finition de la surface: Finition lisse et moulée
- Scellement: Joints standards en EPDM
- Installation: Installation filetée standard
- Validation: Les tests IP de base sont suffisants
Matrice de compatibilité des types de câbles
| Type de câble | Glande recommandée | Méthode de scellement | Application typique |
|---|---|---|---|
| L'instrumentation | M12 Acier inoxydable | Double joint avec décharge de traction | Capteurs de température/pression |
| Alimentation (basse tension) | M20-M25 Acier inoxydable | Insert spécifique au câble | Alimentation des moteurs, éclairage |
| Fibre optique | Presse-étoupe en fibre spécialisé | Protection du rayon de courbure en douceur | Transmission des données |
| Câble armé | Acier inoxydable très résistant | Terminaison d'armure + joint de câble | Équipements de grande puissance |
Quelles sont les meilleures pratiques d'installation qui garantissent un contrôle à long terme de la contamination ?
Des produits parfaits ne signifient rien sans une installation correcte - j'ai vu d'excellents presse-étoupes tomber en panne à cause de mauvaises pratiques d'installation.
Une installation correcte exige le respect des spécifications de couple, l'utilisation de produits d'étanchéité appropriés, des tests d'étanchéité systématiques et la documentation de tous les paramètres d'installation à des fins de validation.
Préparation avant l'installation
Protocole de préparation de la surface:
- Nettoyer toutes les surfaces filetées avec de l'IPA (alcool isopropylique).
- Inspecter les filetages pour vérifier qu'ils ne sont pas endommagés ou contaminés
- Appliquer un produit d'étanchéité approprié (ruban PTFE ou composé anaérobie).
- Vérifier que la préparation des câbles est conforme aux spécifications du fabricant
Exigences en matière d'outils:
- Clés dynamométriques étalonnées
- Jauges de pas de vis
- Testeur de rugosité de surface (pour les applications critiques)
- Matériel d'essai d'étanchéité
Séquence d'installation
Étape 1 : Préparation du câble
- Dénuder le câble selon les spécifications exactes
- Veiller à ce qu'il n'y ait pas de mèches ou de particules détachées
- Appliquer le lubrifiant de câble si spécifié
- Vérifier le diamètre du câble par rapport aux spécifications du presse-étoupe
Étape 2 : Assemblage du presse-étoupe
- Serrer à la main le corps dans le panneau
- Appliquer le couple de serrage spécifié (typiquement 15-25 Nm pour M20)
- Installer le câble avec une décharge de traction appropriée
- Serrer le raccord de compression selon les spécifications
Étape 3 : Tests de validation
- Vérification de l'indice IP
- Effectuer un test de génération de particules (si nécessaire)
- Documenter tous les paramètres de l'installation
- Liste de contrôle complète pour l'installation
Les erreurs d'installation les plus courantes à éviter
D'après mes années d'expérience sur le terrain, ce sont les erreurs les plus fréquentes que je vois :
❌ Serrage excessif: Provoque la déformation du joint et des fuites potentielles
❌ Mauvais produit d'étanchéité pour filetage: Certains mastics dégagent des gaz dans les salles blanches
❌ Préparation inadéquate du câble: Les conducteurs lâches peuvent générer des particules
❌ Oublier les tests d'étanchéité: Suppose que l'installation est correcte sans vérification
❌ Documentation insuffisante: Ne satisfait pas aux exigences de validation
David a appris cette leçon à ses dépens. Son équipe de maintenance avait installé des presse-étoupes sans respecter les spécifications de couple appropriées. Lorsque nous avons procédé à un audit des installations, nous avons constaté que 30% des installations étaient trop ou pas assez serrées, ce qui entraînait des défaillances prématurées des joints.
Conclusion
Le respect des normes des salles blanches pharmaceutiques exige une sélection minutieuse, une installation correcte et une validation continue de chaque composant, en particulier des presse-étoupes qui franchissent la barrière critique entre les environnements contrôlés et non contrôlés.
FAQ sur les presse-étoupes pour salles blanches pharmaceutiques
Q : Quel est l'indice IP requis pour les salles blanches pharmaceutiques ?
R : Les salles blanches de classe A/B requièrent généralement l'indice IP68 pour une protection complète contre la poussière et les infiltrations d'eau. Les salles de classe C/D peuvent accepter l'indice IP65, mais l'indice IP68 offre une meilleure fiabilité à long terme et une validation plus facile.
Q : Les presse-étoupes en nylon peuvent-ils être utilisés dans des applications pharmaceutiques ?
R : Les presse-étoupes en nylon standard ne sont pas recommandés pour les salles blanches pharmaceutiques en raison de la production de particules et de la résistance chimique limitée. Seuls les plastiques techniques certifiés USP Class VI doivent être envisagés pour les zones non critiques.
Q : À quelle fréquence les presse-étoupes doivent-ils être remplacés dans les salles blanches ?
R : La fréquence de remplacement dépend des protocoles de nettoyage et des conditions environnementales. Les presse-étoupes en acier inoxydable durent généralement 5 à 10 ans, tandis que les presse-étoupes en polymère peuvent nécessiter un remplacement tous les 2 à 3 ans dans les environnements à forte stérilisation.
Q : Quelle est la documentation requise pour la validation des presse-étoupes pharmaceutiques ?
R : La traçabilité complète des matériaux, les certificats de conformité FDA, les rapports d'essai USP Class VI, les certifications IP et les dossiers d'installation/d'essai sont généralement exigés pour la conformité réglementaire.
Q : Existe-t-il des exigences spécifiques en matière de couple de serrage pour l'installation de presse-étoupes dans les salles blanches ?
R : Oui, les spécifications du fabricant doivent être suivies à la lettre. Les plages de couple typiques sont de 15 à 25 Nm pour les presse-étoupes M20, mais il faut toujours consulter la documentation spécifique du produit et utiliser des outils dynamométriques calibrés à des fins de validation.
-
“Lignes directrices pour la lutte contre les infections dans l'environnement”,
https://www.cdc.gov/infectioncontrol/guidelines/environmental/background/services.html. Explique comment les différences de pression atmosphérique empêchent les contaminants en suspension dans l'air de pénétrer dans les zones propres. Rôle de la preuve : mécanisme ; Type de source : gouvernement. Soutient : Créer des fuites d'air qui compromettent les systèmes à pression positive. ↩ -
“ISO 10993-1:2018”,
https://www.iso.org/standard/68936.html. Détaille l'évaluation biologique des dispositifs médicaux et des matériaux dans le cadre d'un processus de gestion des risques. Rôle de la preuve : general_support ; Type de source : standard. Supports : répondre à des normes de biocompatibilité spécifiques telles que la norme ISO 10993. ↩ -
“Autoclave”,
https://en.wikipedia.org/wiki/Autoclave. Décrit le processus de stérilisation à la vapeur à haute température largement utilisé dans la fabrication de produits pharmaceutiques. Rôle de la preuve : mécanisme ; Type de source : recherche. Supports : Compatible avec l'autoclave jusqu'à 134°C. ↩ -
“CFR - Code of Federal Regulations Title 21 (177.2600)”,
https://www.accessdata.fda.gov/scripts/cdrh/cfdocs/cfcfr/CFRSearch.cfm?fr=177.2600. Définit les réglementations de la FDA pour les articles en caoutchouc destinés à un usage répété dans les applications pharmaceutiques et alimentaires. Rôle de la preuve : general_support ; Type de source : gouvernement. Soutient : Répond aux exigences de la FDA 21 CFR 177.2600. ↩ -
“CFR - Code of Federal Regulations Title 21 (177.1550)”,
https://www.accessdata.fda.gov/scripts/cdrh/cfdocs/cfcfr/CFRSearch.cfm?fr=177.1550. Détaille les normes de conformité de la FDA pour les résines perfluorocarbonées, y compris le PTFE, utilisées dans des applications d'étanchéité critiques. Rôle de la preuve : general_support ; Type de source : gouvernement. Soutient : Conforme à la norme FDA 21 CFR 177.1550. ↩
