# Épaisseur du dépôt électrolytique : calculer la moyenne et vérifier la surface

> Source: https://chinacableglands.com/fr/blog/electroplating-thickness-charge-efficiency/
> Language: fr
> Publisher: Bepto Presse-étoupes
> Author: Henry Xu
> Published: 2026-10-22
> Updated: 2026-10-23

Estimez l’épaisseur moyenne du dépôt électrolytique à partir de la charge, du rendement en courant, de la masse volumique et de la surface exposée au dépôt, puis distinguez ce résultat de l’épaisseur locale à la surface du presse-étoupe.

<p><strong>La charge électrique utilisée en galvanoplastie permet d’estimer la masse de métal déposée et l’épaisseur moyenne équivalente du revêtement, à condition de définir la réaction, le rendement en courant, la masse volumique et la surface exposée au dépôt.</strong> Ce calcul aide à comprendre l’effet des paramètres du procédé sur l’estimation. Il ne permet pas de déterminer l’épaisseur minimale au fond de filet d’un presse-étoupe, la continuité d’un revêtement dans un évidement ni le comportement face à la corrosion de l’assemblage terminé.</p>
<p>La séquence utile est la charge, la masse déposée, puis le volume divisé par la surface. Une fois ces étapes comprises, une moyenne calculée et une mesure locale deviennent des grandeurs complémentaires plutôt que des réponses concurrentes.</p>
<h2 id="define-the-reaction-and-the-surface-receiving-the-deposit">Définir la réaction et la surface recevant le dépôt</h2>
<p>Commencez par identifier le métal déposé et la réaction électrochimique. Lors du dépôt du nickel à partir d’ions nickel(II), deux électrons interviennent par atome de nickel. <a href="https://pineresearch.com/support-article/exploring-faradays-law-using-inexpensive-screen-printed-electrodes/">L’expérience de dépôt électrolytique du nickel de Pine Research</a> décrit cette réaction, la relation entre la charge et la masse selon la loi de Faraday, ainsi que l’effet des réactions concurrentes sur le rendement.</p>
<p>Le périmètre électrique doit lui aussi être clairement défini. Le courant fourni à un râtelier portant plusieurs pièces n’est pas automatiquement le courant reçu par un seul presse-étoupe. Des montages conducteurs exposés ou d’autres composants peuvent également recevoir un dépôt. Un calcul de masse pour l’ensemble de la charge connectée nécessite la surface correspondante exposée au dépôt ; pour une seule pièce, il faut justifier la part de charge qui lui est attribuée.</p>
<figure class="blog-scene">
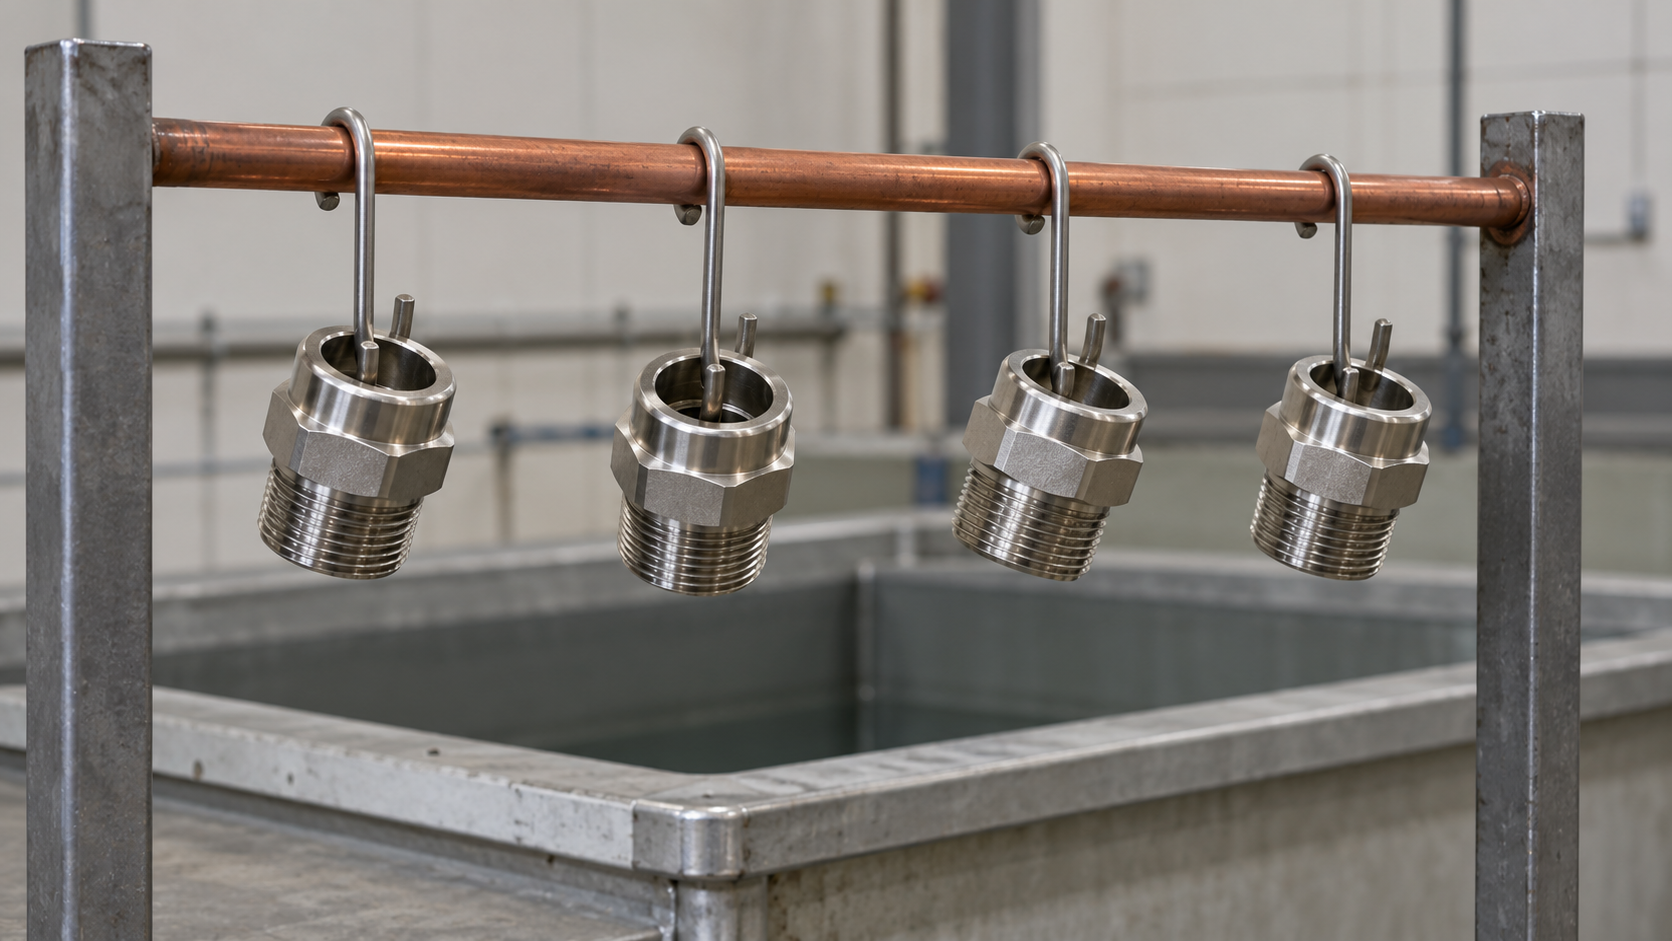
<img src="/images/blog/electroplating-thickness-charge-efficiency/electroplating-thickness-charge-efficiency-scene-01.png" alt="Quatre corps métalliques filetés de presse-étoupe sont suspendus séparément à des crochets en fil sur un râtelier métallique, près d’une cuve de traitement" width="1672" height="941" loading="lazy" decoding="async" />
<figcaption>Les corps filetés sont suspendus séparément au râtelier ; leurs filets extérieurs et leurs épaulements restent exposés autour des points de contact.</figcaption>
</figure>
<p>La surface exposée au dépôt désigne la surface réellement incluse dans le modèle. Ce n’est ni la silhouette de la pièce sur une photographie ni l’aire de son rectangle englobant. Les filets, épaulements, alésages et évidements contribuent à la surface lorsque le dépôt peut les atteindre. Les zones masquées et les points de contact doivent être traités explicitement.</p>
<p>Pour un presse-étoupe complexe, j’utiliserais la géométrie contrôlée et la configuration de galvanoplastie pour établir une estimation de surface, puis j’en consignerais l’incertitude. Une surface non documentée peut dominer l’erreur d’épaisseur, même lorsque le courant et la durée sont consignés avec précision.</p>
<h2 id="convert-current-and-time-into-charge">Convertir le courant et le temps en charge</h2>
<p>Pour un courant constant <span class="article-math article-math-inline" data-latex="I"><span class="katex"><math xmlns="http://www.w3.org/1998/Math/MathML"><semantics><mrow><mi>I</mi></mrow><annotation encoding="application/x-tex">I</annotation></semantics></math></span></span>, exprimé en ampères, pendant une durée <span class="article-math article-math-inline" data-latex="t"><span class="katex"><math xmlns="http://www.w3.org/1998/Math/MathML"><semantics><mrow><mi>t</mi></mrow><annotation encoding="application/x-tex">t</annotation></semantics></math></span></span> exprimée en secondes :</p>
<div class="article-math article-math-display" data-latex="Q=It"><span class="katex"><math xmlns="http://www.w3.org/1998/Math/MathML" display="block"><semantics><mrow><mi>Q</mi><mo>=</mo><mi>I</mi><mi>t</mi></mrow><annotation encoding="application/x-tex">Q=It</annotation></semantics></math></span></div>
<p>La charge <span class="article-math article-math-inline" data-latex="Q"><span class="katex"><math xmlns="http://www.w3.org/1998/Math/MathML"><semantics><mrow><mi>Q</mi></mrow><annotation encoding="application/x-tex">Q</annotation></semantics></math></span></span> s’exprime en coulombs. Trente minutes représentent 1 800 secondes ; un courant constant de 2 A fournit donc <strong>3 600 C</strong>. Si le relevé est en ampère-heures, multipliez par 3 600 pour obtenir des coulombs.</p>
<p>Lorsque le courant varie, utilisez la charge intégrée :</p>
<div class="article-math article-math-display" data-latex="Q=\int I(t)\,dt"><span class="katex"><math xmlns="http://www.w3.org/1998/Math/MathML" display="block"><semantics><mrow><mi>Q</mi><mo>=</mo><mo>∫</mo><mi>I</mi><mo stretchy="false">(</mo><mi>t</mi><mo stretchy="false">)</mo><mtext> </mtext><mi>d</mi><mi>t</mi></mrow><annotation encoding="application/x-tex">Q=\int I(t)\,dt</annotation></semantics></math></span></div>
<p>Je préfère le relevé de charge approprié au réglage nominal de l’alimentation lorsque le courant augmente ou diminue, s’interrompt ou varie avec la charge. Un courant moyen indiqué n’est utile que s’il représente l’intervalle pertinent et le périmètre électrique concerné. Le courant n’est pas la tension : multiplier un réglage de tension par le temps ne donne pas la charge de dépôt.</p>
<p>Les procédés à courant pulsé inversé ou mettant en jeu des réactions mixtes nécessitent leur propre traitement du dépôt et de la dissolution. Il ne faut pas étendre à ces procédés un modèle simple à courant positif en additionnant les valeurs absolues de tous les courants.</p>
<h2 id="calculate-deposited-mass-using-a-justified-efficiency">Calculer la masse déposée avec un rendement justifié</h2>
<p>Pour le modèle cathodique simple à un seul métal :</p>
<div class="article-math article-math-display" data-latex="m=\frac{QM\eta}{nF}"><span class="katex"><math xmlns="http://www.w3.org/1998/Math/MathML" display="block"><semantics><mrow><mi>m</mi><mo>=</mo><mfrac><mrow><mi>Q</mi><mi>M</mi><mi>η</mi></mrow><mrow><mi>n</mi><mi>F</mi></mrow></mfrac></mrow><annotation encoding="application/x-tex">m=\frac{QM\eta}{nF}</annotation></semantics></math></span></div>
<p>Ici, <span class="article-math article-math-inline" data-latex="m"><span class="katex"><math xmlns="http://www.w3.org/1998/Math/MathML"><semantics><mrow><mi>m</mi></mrow><annotation encoding="application/x-tex">m</annotation></semantics></math></span></span> représente la masse déposée en grammes, <span class="article-math article-math-inline" data-latex="M"><span class="katex"><math xmlns="http://www.w3.org/1998/Math/MathML"><semantics><mrow><mi>M</mi></mrow><annotation encoding="application/x-tex">M</annotation></semantics></math></span></span> la masse molaire du métal en g/mol, <span class="article-math article-math-inline" data-latex="n"><span class="katex"><math xmlns="http://www.w3.org/1998/Math/MathML"><semantics><mrow><mi>n</mi></mrow><annotation encoding="application/x-tex">n</annotation></semantics></math></span></span> le nombre d’électrons par atome déposé, et <span class="article-math article-math-inline" data-latex="\eta"><span class="katex"><math xmlns="http://www.w3.org/1998/Math/MathML"><semantics><mrow><mi>η</mi></mrow><annotation encoding="application/x-tex">\eta</annotation></semantics></math></span></span> le rendement en courant sous forme de fraction. Le <a href="https://physics.nist.gov/cuu/Constants/Table/allascii.txt">tableau des constantes CODATA du NIST</a> donne la constante de Faraday <span class="article-math article-math-inline" data-latex="F"><span class="katex"><math xmlns="http://www.w3.org/1998/Math/MathML"><semantics><mrow><mi>F</mi></mrow><annotation encoding="application/x-tex">F</annotation></semantics></math></span></span> à environ 96 485,33212 C/mol.</p>
<p>Dans ce modèle, le rendement représente la part de la charge qui produit le dépôt métallique recherché. D’autres réactions cathodiques peuvent consommer de la charge. Utilisez une valeur étayée pour le bain, les conditions de fonctionnement et la charge spécifiés ; un exemple de manuel ou une alimentation efficace ne permet pas d’établir le rendement de dépôt.</p>
<p>Pour notre calcul hypothétique du nickel, prenons :</p>
<table>
<thead>
<tr>
<th>Entrée</th>
<th style="text-align: right">Valeur d’exemple</th>
<th>Base de l’exemple</th>
</tr>
</thead>
<tbody>
<tr>
<td>Charge fournie à la pièce modélisée</td>
<td style="text-align: right">3 600 C</td>
<td>2 A pendant 30 min</td>
</tr>
<tr>
<td>Masse molaire</td>
<td style="text-align: right">58,69 g/mol</td>
<td>Valeur d’entrée arrondie pour le nickel</td>
</tr>
<tr>
<td>Nombre d’électrons</td>
<td style="text-align: right">2</td>
<td>Réduction du nickel(II)</td>
</tr>
<tr>
<td>Rendement en courant</td>
<td style="text-align: right">95 %</td>
<td>Paramètre de procédé supposé pour cet exemple</td>
</tr>
<tr>
<td>Masse volumique du dépôt</td>
<td style="text-align: right">8,90 g/cm³</td>
<td>Masse volumique supposée pour ce calcul</td>
</tr>
<tr>
<td>Surface exposée au dépôt</td>
<td style="text-align: right">100 cm²</td>
<td>Surface modélisée supposée</td>
</tr>
</tbody>
</table>
<p>La masse calculée du dépôt est d’<strong>environ 1,040 g</strong>. La valeur de 95 % est une hypothèse déclarée pour cet exemple, et non une affirmation sur un quelconque bain de production Bepto. Si le rendement varie au cours du dépôt, il doit représenter le rendement pondéré par la charge ; sinon, le procédé doit être évalué sur des intervalles de temps appropriés.</p>
<p>Une pesée avant et après peut aider à vérifier une estimation globale du dépôt si la méthode de mesure maîtrise les autres variations de masse. Elle ne permet toujours pas de localiser une zone mince. Les pertes dues au nettoyage, le liquide retenu ou les dépôts non comptabilisés rendent trompeuse une différence de masse non maîtrisée.</p>
<h2 id="convert-deposited-mass-into-an-average-thickness">Convertir la masse déposée en épaisseur moyenne</h2>
<p>Avec une masse volumique <span class="article-math article-math-inline" data-latex="\rho"><span class="katex"><math xmlns="http://www.w3.org/1998/Math/MathML"><semantics><mrow><mi>ρ</mi></mrow><annotation encoding="application/x-tex">\rho</annotation></semantics></math></span></span> en g/cm³ et une surface exposée <span class="article-math article-math-inline" data-latex="A"><span class="katex"><math xmlns="http://www.w3.org/1998/Math/MathML"><semantics><mrow><mi>A</mi></mrow><annotation encoding="application/x-tex">A</annotation></semantics></math></span></span> en cm², l’épaisseur moyenne équivalente en micromètres est :</p>
<div class="article-math article-math-display" data-latex="\bar{h}=\frac{m}{\rho A}\times10^4"><span class="katex"><math xmlns="http://www.w3.org/1998/Math/MathML" display="block"><semantics><mrow><mover accent="true"><mi>h</mi><mo>ˉ</mo></mover><mo>=</mo><mfrac><mi>m</mi><mrow><mi>ρ</mi><mi>A</mi></mrow></mfrac><mo>×</mo><msup><mn>10</mn><mn>4</mn></msup></mrow><annotation encoding="application/x-tex">\bar{h}=\frac{m}{\rho A}\times10^4</annotation></semantics></math></span></div>
<p>Le facteur convertit les centimètres en micromètres. Dans l’exemple indiqué, 1,040 g divisés par 8,90 g/cm³ et 100 cm² donnent <strong>environ 11,69 µm</strong>. Il s’agit du volume déposé réparti uniformément sur la surface modélisée, selon l’approximation d’un revêtement mince.</p>
<p><a class="article-tool-card article-tool-card-link" href="/fr/resource-center/tools/electroplating-thickness-calculator/" aria-label="Calculateur Épaisseur du dépôt électrolytique"><span class="article-tool-card-index">Outil</span><span class="article-tool-card-kicker">Évolutions thermiques et des matériaux</span><strong class="article-tool-card-title">Épaisseur du dépôt électrolytique</strong><span class="article-tool-card-copy">Choisissez le courant et la durée ou la charge mesurée, puis saisissez la masse molaire du métal déposé, le nombre d’électrons, le rendement en courant justifié, la masse volumique du dépôt et la surface réelle exposée au dépôt. Le résultat est une épaisseur moyenne équivalente.</span><span class="article-tool-card-formula">Q = It; m = QMη/(zF); δ = m/(ρA)</span><span class="article-tool-card-inputs" aria-label="Entrées du calculateur"><em>Quantité de charge connue</em><em>Courant de galvanoplastie constant</em><em>Durée de galvanoplastie</em><em>Charge totale mesurée</em></span><span class="article-tool-card-action">Ouvrir le calculateur <span aria-hidden="true">-&gt;</span></span></a></p><p>Nous pouvons vérifier le résultat en le comparant aux données d’entrée correspondantes. Doubler la surface tout en maintenant la masse déposée et la masse volumique constantes divise l’épaisseur moyenne calculée par deux. Utiliser 95 au lieu de 0,95 dans une formule manuscrite multiplierait le résultat par 100 ; le champ de rendement du calculateur attend une valeur en pourcentage. Vérifiez les unités du champ au lieu d’y recopier la valeur fractionnaire de la formule.</p>
<p>Le calcul ne répartit pas le métal déposé entre les surfaces individuelles. Une épaisseur moyenne plus élevée peut coexister avec un évidement insuffisamment couvert. Le résultat n’établit pas non plus la composition du revêtement, sa porosité, son adhérence ni une épaisseur minimale spécifiée.</p>
<h2 id="distinguish-coverage-from-thickness-distribution">Distinguer le pouvoir couvrant de la répartition de l’épaisseur</h2>
<p><strong>Le pouvoir couvrant concerne la capacité du système de galvanoplastie à déposer sur la surface, y compris dans les zones difficiles d’accès ; le pouvoir de répartition concerne la distribution de l’épaisseur du dépôt entre des surfaces placées à des positions différentes.</strong> La distinction est expliquée dans l’étude originale du Bureau of Standards, <a href="https://nvlpubs.nist.gov/nistpubs/jres/4/jresv4n1p27_a2b.pdf">Pouvoir de répartition dans le chromage</a>, notamment par ses définitions et sa discussion du pouvoir couvrant. Les résultats numériques de cette étude sur un bain de chromage ne constituent pas des paramètres de procédé pour le nickel.</p>
<p>Sur un presse-étoupe, une arête exposée et une surface filetée en retrait occupent des positions différentes dans la géométrie électrique et celle de l’écoulement de la solution. Le montage sur râtelier, la position de l’anode, l’écrantage et l’accessibilité des surfaces pour la solution peuvent donc avoir de l’importance. Demandez d’abord si un dépôt continu atteint la surface difficile d’accès, puis si son épaisseur locale satisfait à l’exigence spécifiée. Ce sont deux questions différentes.</p>
<p>Considérons un autre exemple hypothétique : deux zones de même aire ont des épaisseurs de 2 µm et 10 µm. Leur moyenne pondérée par l’aire est de 6 µm. Une couche uniforme de 6 µm sur les deux zones aurait le même volume déposé, mais une épaisseur minimale très différente. Il s’agit d’un calcul arithmétique, et non d’un profil mesuré sur le revêtement d’un presse-étoupe.</p>
<figure class="blog-chart">
<svg xmlns="http://www.w3.org/2000/svg" viewBox="0 0 520 570" role="img" aria-labelledby="plating-mean-title plating-mean-desc" style="font-family:var(--font-body)">
<title id="plating-mean-title">Une moyenne ne révèle pas la zone la plus mince</title>
<desc id="plating-mean-desc">Deux zones hypothétiques de même aire présentent des épaisseurs de deux et dix micromètres, avec une moyenne pondérée par l’aire de six micromètres. Les barres montrent les épaisseurs locales ; une étiquette distincte indique la moyenne.</desc>
<text x="36" y="48" font-size="32" font-weight="700" fill="var(--color-carbon)"><tspan x="36">Même moyenne,</tspan><tspan x="36" dy="39">épaisseurs locales différentes</tspan></text>
<text x="36" y="135" font-size="22" fill="var(--color-graphite)">Deux zones de même aire</text>
<path d="M70 395H450" stroke="var(--color-carbon)" stroke-width="2"/>
<rect x="95" y="355" width="110" height="40" fill="var(--color-primary)"/>
<rect x="315" y="195" width="110" height="200" fill="var(--color-primary)"/>
<text x="150" y="336" text-anchor="middle" font-size="26" font-weight="700" fill="var(--color-carbon)">2 µm</text>
<text x="370" y="176" text-anchor="middle" font-size="26" font-weight="700" fill="var(--color-carbon)">10 µm</text>
<text x="150" y="437" text-anchor="middle" font-size="22" fill="var(--color-carbon)">Zone A</text>
<text x="370" y="437" text-anchor="middle" font-size="22" fill="var(--color-carbon)">Zone B</text>
<text x="260" y="494" text-anchor="middle" font-size="26" font-weight="700" fill="var(--color-carbon)">Moyenne pondérée par l’aire : 6 µm</text>
<text x="260" y="535" text-anchor="middle" font-size="22" fill="var(--color-graphite)">La zone la plus mince reste à 2 µm.</text>
</svg>
<figcaption>Épaisseurs locales de deux zones de même aire et leur moyenne pondérée par l’aire.</figcaption>
</figure>
<h2 id="match-local-measurements-to-the-finished-surfaces">Faire correspondre les mesures locales aux surfaces finies</h2>
<p>Identifiez sur le plan les surfaces importantes avant de choisir les emplacements de mesure : méplats accessibles, épaulements, sièges d’étanchéité et zones filetées pertinentes. Un relevé effectué sur un méplat facile d’accès doit rester étiqueté comme le résultat propre à ce méplat.</p>
<p><a href="https://www.sis.se/en/produkter/manufacturing-engineering/surface-treatment-and-coating/metallic-coatings/sseniso3497/">Le champ d’application publié de l’ISO 3497</a> explique que les méthodes par rayons X déterminent essentiellement la masse de revêtement par unité de surface ; la masse volumique permet de la convertir en épaisseur linéaire. Sur un petit presse-étoupe incurvé, le dispositif de mesure doit aussi être adapté à l’emplacement choisi, à la zone mesurée et au système de revêtement. Un relevé local ne décrit pas automatiquement la pièce entière.</p>
<p>Une coupe transversale préparée peut examiner une couche choisie à l’endroit où elle a été coupée, tandis qu’une méthode de mesure en surface peut échantillonner une autre zone. Comparez les résultats seulement après avoir vérifié les emplacements et les hypothèses des méthodes. <a href="https://www.sis.se/en/produkter/manufacturing-engineering/surface-treatment-and-coating/metallic-coatings/sseniso21772004/">L’ISO 2177:2003</a> décrit la mesure coulométrique de l’épaisseur par dissolution anodique contrôlée des revêtements conducteurs. Il s’agit d’une procédure de mesure, distincte de l’estimation du dépôt de production à partir du relevé du courant de galvanoplastie.</p>
<p><a href="/fr/blog/how-does-plating-thickness-affect-the-corrosion-resistance-of-brass-cable-glands/">Le guide sur l’épaisseur locale du revêtement et la corrosion</a> approfondit les mesures et les critères d’acceptation. Maintenez l’adhérence, la couverture, l’épaisseur locale et l’exposition à la corrosion comme des résultats distincts. Vérifiez aussi les dimensions fonctionnelles des filetages finis et des faces d’étanchéité après le revêtement ; une estimation arithmétique de l’épaisseur ne permet pas d’approuver l’ajustement ni la durée de vie en service.</p>
<h2 id="conclusion">Conclusion</h2>
<p>La charge et le rendement en courant permettent d’estimer la quantité de métal reçue par la pièce modélisée ; la division de son volume par la surface définie exposée au dépôt donne l’épaisseur moyenne. La valeur de 11,69 µm de l’exemple n’est pertinente qu’avec la réaction, le rendement, la surface et la masse volumique indiqués. Modifier l’un de ces paramètres change la signification du résultat.</p>
<p>Pour un presse-étoupe terminé, transformez cette estimation de procédé en un plan de mesure ciblant des emplacements précis. Le pouvoir couvrant et la répartition de l’épaisseur expliquent pourquoi une moyenne plausible peut coexister avec une zone mince ou non couverte, et pourquoi des données locales restent nécessaires lorsqu’un plan spécifie une épaisseur minimale.</p>
<h2 id="faq">Questions fréquentes</h2>
<h3 id="does-twice-the-plating-time-always-give-twice-the-thickness">La durée de dépôt deux fois plus longue donne-t-elle toujours une épaisseur deux fois plus grande ?</h3>
<p>Le modèle simple prévoit une épaisseur moyenne deux fois plus grande si le courant, le rendement en courant, la masse volumique et la surface exposée au dépôt restent inchangés. Les conditions réelles du procédé peuvent évoluer pendant le dépôt, et la répartition locale peut varier sur la pièce. Je m’appuierais sur le relevé de charge et les justificatifs de procédé pertinents avant d’étendre cette proportionnalité à une surface précise de presse-étoupe.</p>
<h3 id="can-i-use-the-total-rack-current-for-one-gland">Puis-je utiliser le courant total du râtelier pour un seul presse-étoupe ?</h3>
<p>Seulement si la répartition de cette charge vers le presse-étoupe est justifiée. D’autres pièces et des montages conducteurs exposés peuvent aussi recevoir du courant et se couvrir d’un dépôt. Faites correspondre le périmètre électrique à la surface utilisée dans le calcul. Diviser la charge totale du râtelier par la surface d’un seul presse-étoupe décrirait généralement un modèle physique incorrect.</p>
<h3 id="what-is-the-difference-between-covering-power-and-throwing-power">Quelle est la différence entre le pouvoir couvrant et le pouvoir de répartition ?</h3>
<p>Le pouvoir couvrant concerne la capacité du système de galvanoplastie à recouvrir la surface, y compris dans les zones difficiles d’accès. Le pouvoir de répartition concerne la distribution de l’épaisseur du dépôt entre des surfaces placées à des positions différentes. Une surface peut être couverte tout en présentant une épaisseur inférieure à celle requise. J’évalue séparément la couverture et l’épaisseur locale, au lieu de considérer l’un ou l’autre terme comme un indicateur général de la qualité du revêtement.</p>
<h3 id="does-a-calculated-average-establish-the-minimum-plating-thickness">Une épaisseur moyenne calculée établit-elle l’épaisseur minimale du dépôt ?</h3>
<p>Non. Un même volume déposé peut être réparti uniformément ou concentré dans certaines zones, tandis que d’autres restent minces. Une moyenne équivalente ne renseigne pas sur l’emplacement. Utilisez un plan de mesure adapté aux surfaces importantes et comparez les résultats locaux aux critères d’acceptation indiqués sur le plan ou dans la spécification du revêtement.</p>
<h3 id="sources-and-technical-references">Sources et références techniques</h3>
<ul>
<li><a href="https://pineresearch.com/support-article/exploring-faradays-law-using-inexpensive-screen-printed-electrodes/">Pine Research — Exploration de la loi de Faraday à l’aide d’électrodes imprimées en sérigraphie peu coûteuses</a>, consulté le 2026-10-22.</li>
<li><a href="https://physics.nist.gov/cuu/Constants/Table/allascii.txt">NIST — Constantes physiques fondamentales CODATA 2022, liste complète</a>, consulté le 2026-10-22.</li>
<li><a href="https://nvlpubs.nist.gov/nistpubs/jres/4/jresv4n1p27_a2b.pdf">Bureau of Standards — Pouvoir de répartition dans le chromage, RP131</a>, consulté le 2026-10-22.</li>
<li><a href="https://www.sis.se/en/produkter/manufacturing-engineering/surface-treatment-and-coating/metallic-coatings/sseniso3497/">SIS — SS-EN ISO 3497 : méthodes de mesure de l’épaisseur de revêtement par spectrométrie de rayons X</a>, consulté le 2026-10-22.</li>
<li><a href="https://www.sis.se/en/produkter/manufacturing-engineering/surface-treatment-and-coating/metallic-coatings/sseniso21772004/">SIS — SS-EN ISO 2177:2004 (ISO 2177:2003) : mesure coulométrique de l’épaisseur de revêtement par dissolution anodique</a>, consulté le 2026-10-23.</li>
</ul>
